 Войти
Decapower Курированная информация для профессионалов, хоббистов и педагогов.
Оставайтесь в курсе последней информации о новых технологиях продукции, инновациях и многом другом от промышленности сварочных машин.

Почему импульсная MIG-сварка необходима для сварки тонкого алюминия и нержавеющей стали?
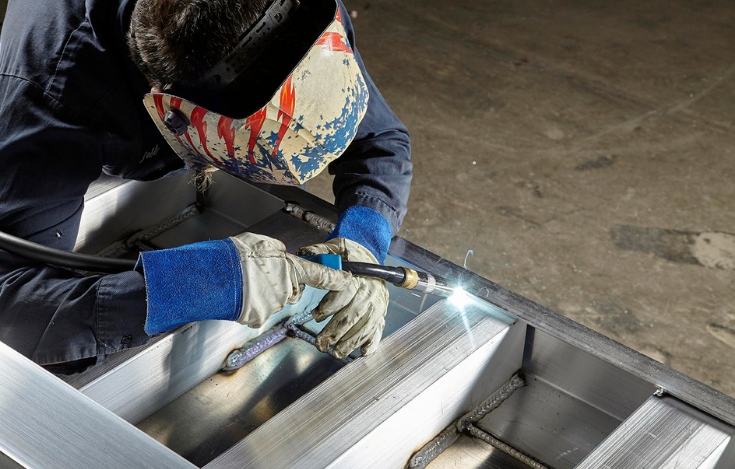
При работе с тонким листом мелкие ошибки недопустимы. Задержка на алюминиевом крае может привести к его расплавлению; слишком долгая работа с нержавеющей сталью может привести к деформации или изменению цвета панели. Стандартная MIG-сварка быстрая, но эта скорость полезна только в том случае, если сварочная ванна остается управляемой.
Импульсная MIG-сварка Предлагает еще один способ контроля переноса присадочного металла. Он не может исправить плохую подгонку, неправильную проволоку или слабую технику. Однако при наличии подходящей программы он может упростить управление дугой при работе с чувствительными к температуре материалами. Компания Decapower использует этот практичный подход в своей линейке цифровых MIG-сварочных аппаратов, сочетая импульсный и двухимпульсный режимы с синергетической настройкой, сохраняя при этом ручную регулировку для опытных сварщиков.
Почему тонкий алюминий и нержавеющая сталь трудно сваривать?
Тонкий алюминий: холодный в один момент, слишком горячий в следующий.
Алюминий быстро отводит тепло от сварочной дуги. В начале сварки сварочная ванна может формироваться медленно. По мере нагревания детали те же параметры сварки могут стать слишком агрессивными, особенно на кромке или в зазоре. Именно поэтому сварка тонкого алюминия может быстро перейти от плохого сплавления к прожогу.
Подача проволоки — ещё один источник проблем. Мягкая алюминиевая проволока может деформироваться или подаваться неравномерно, если приводные ролики, направляющая, контактный наконечник, длина горелки или расположение катушки неподходящие. Компания Decapower рассматривает управление дугой и подачу проволоки как взаимосвязанные вопросы; четырёхроликовая система подачи на ULTRAMIG-230 полезна только в том случае, если весь путь подачи алюминиевой проволоки настроен правильно.
Тонкая нержавеющая сталь: тепло остается вблизи соединения.
Нержавеющая сталь представляет собой противоположную проблему теплового потока. Тепло остается сконцентрированным вблизи шва, поэтому длинный сварочный шов может деформировать панель или оставить сильный тепловой след. На вытяжке, кухонной панели или декоративной детали шлифовка и полировка могут занять больше времени, чем сама сварка.
Импульсная MIG-сварка может помочь оператору поддерживать более стабильную передачу сварочного шва, но она не может гарантировать холодный или чистый сварной шов. Скорость перемещения, защитный газ, присадочная проволока, подгонка шва и длина валика по-прежнему имеют значение. Многокомпонентные программы Decapower предоставляют отправную точку; тестовый образец из того же сплава и той же толщины по-прежнему является наиболее надежной проверкой.
Что именно меняет импульсная МИГ-сварка?
При импульсном распылении источник питания попеременно выдает пиковый ток и более низкий фоновый ток. При пиковом токе капля захватывается проволокой и перемещается по дуге. Фоновый ток поддерживает дугу в течение всего импульса до следующего импульса.
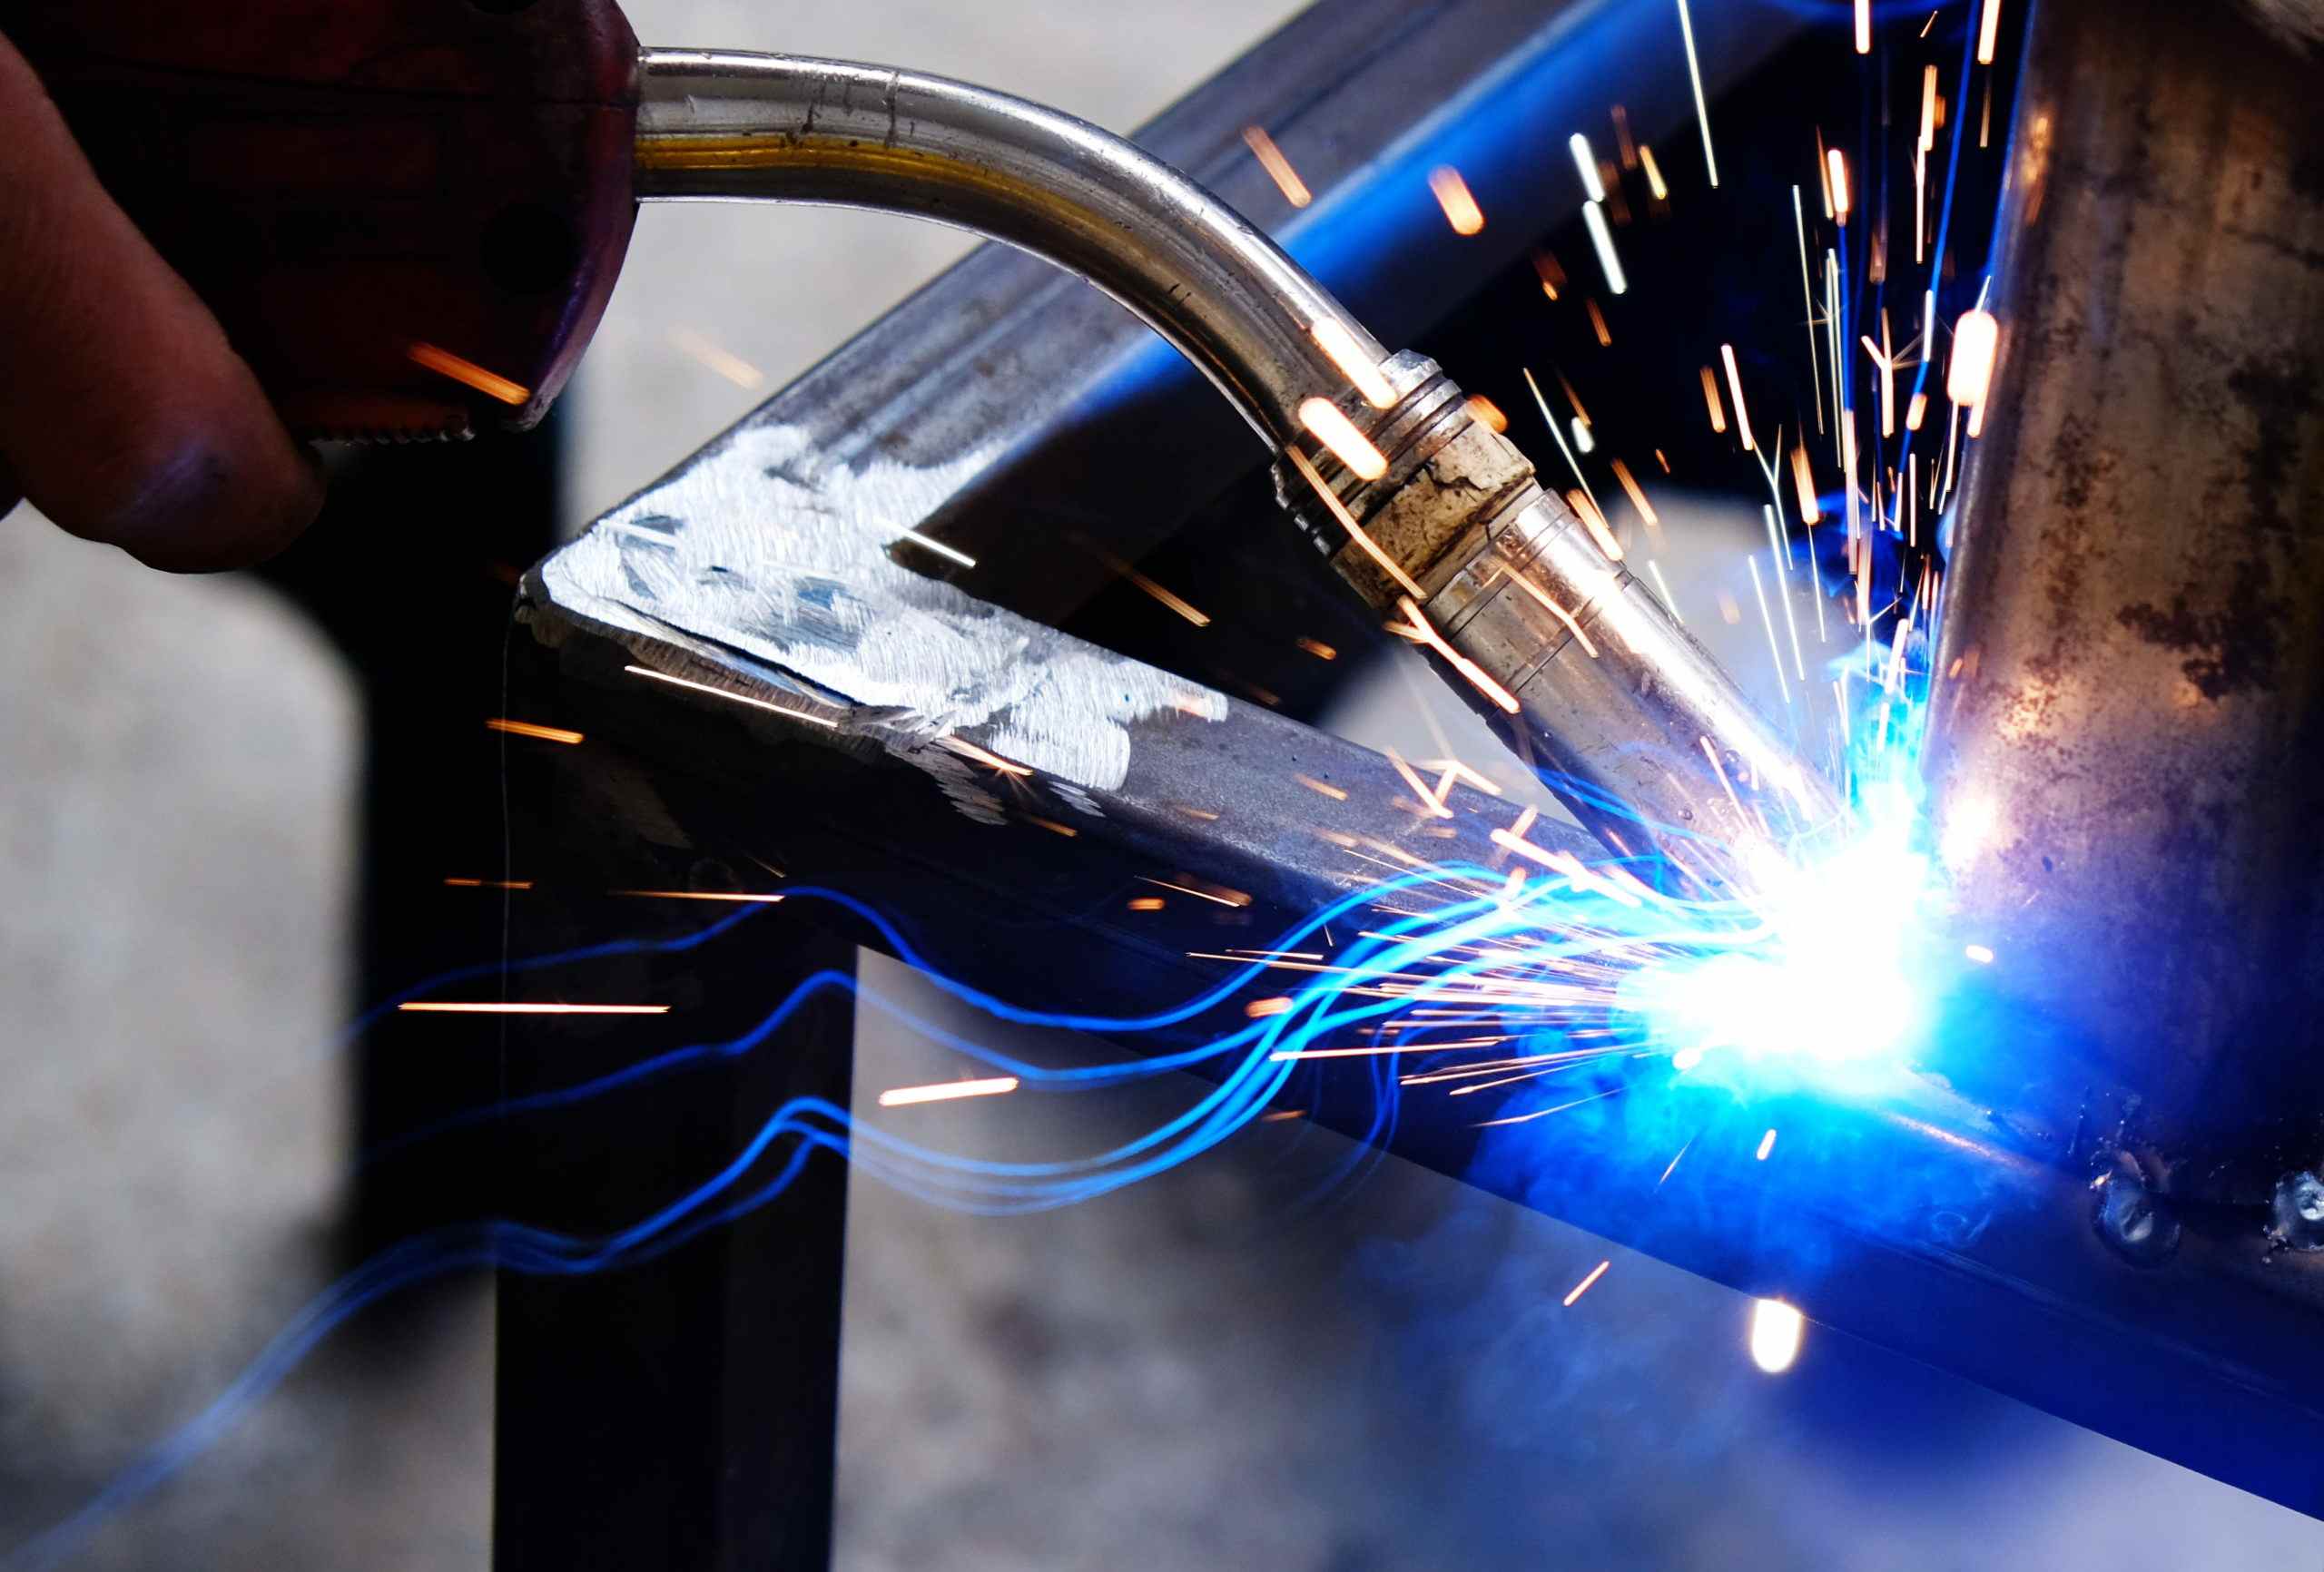
Эта последовательность контролирует момент попадания металла в шов. В сопоставимых условиях она может снизить средний нагрев по сравнению с традиционным распылением, уменьшить количество нерегулярных коротких замыканий и ограничить разбрызгивание. Она также может сделать сварочную ванну более предсказуемой. Эти преимущества зависят от программы: медленное перемещение, чрезмерная длина дуги или неподходящие расходные материалы все еще могут вызывать избыточный нагрев или плохое сплавление.
По этой причине Decapower сочетает синергетическое и ручное управление. Синергетический режим создает базовый уровень на основе выбранных данных о материале и проволоке. Ручной режим позволяет оператору корректировать этот базовый уровень для нахлесточного соединения, внешнего угла, ремонтного зазора или длинного шва.
5 преимуществ импульсной МИГ
1. Более широкий рабочий диапазон при работе с термочувствительными листами.
Фоновая фаза изменяет энергию, передаваемую между каплями. На хорошо подготовленном шве это может дать оператору более широкий диапазон регулировки, когда алюминиевая кромка вот-вот начнет смываться или шов из нержавеющей стали нагревается. Скорость перемещения и качество подгонки по-прежнему имеют значение, но управлять лужей может быть проще.
2. Меньшая вероятность прогорания или искажения — при правильной настройке.
По сравнению с более горячей установкой непрерывного распыления, импульсная MIG-сварка может снизить вероятность прогорания кромки или деформации панели. Расстояние между прихватками, зажим, разумная длина валика и проверка на наличие брака остаются важными, особенно когда зазоры в швах неравномерны.
3. Возможно, меньше брызг и работы по финишной обработке.
Контролируемый перенос капель часто приводит к меньшему разбрызгиванию, чем нестабильная обычная MIG-дуга. Улучшение наиболее заметно, когда первоначальный перенос был неравномерным. При видимых деталях из нержавеющей стали или при ремонте автомобиля даже незначительное уменьшение разбрызгивания может означать меньше работы по маскировке, шлифовке и повторной обработке после сварки.
4. Более гибкие настройки для повторяющихся частей
В небольших мастерских часто повторяют одни и те же кронштейны, панели или соединения выхлопной системы. Стабильная программа полезна; возможность ее восстановления еще лучше. ULTRAMIG-230 предоставляет до 10 каналов памяти, что позволяет сохранять и загружать проверенные настройки позже, вместо того чтобы заново создавать все параметры с нуля.
5. Ещё один способ контролировать внешний вид бусин.
Функция Single Pulse контролирует перенос капель. Двойный импульсный MIG В этом цикле добавляется более медленная модуляция, изменяющая ритм сварочной ванны и часто создающая более выраженный волнообразный рисунок. Это может быть полезно при работе с видимым алюминием, хотя движение горелки, геометрия соединения и точность движений оператора по-прежнему влияют на конечный результат.
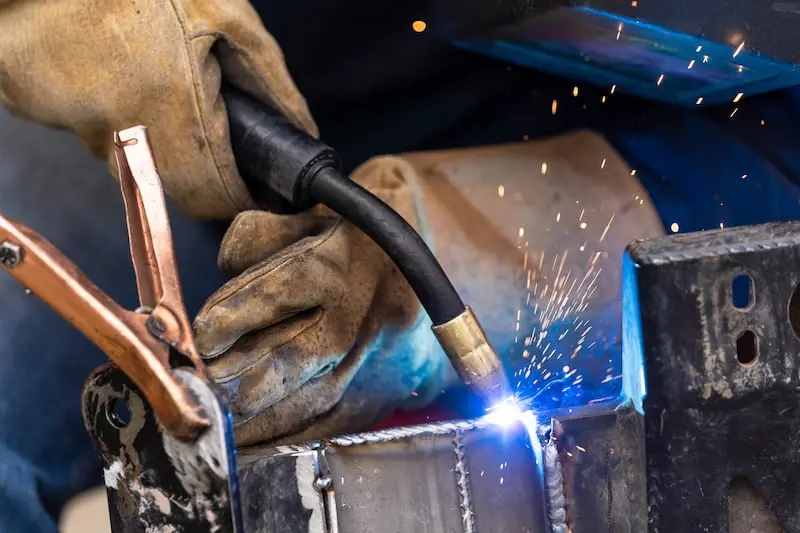
Как выбрать импульсный сварочный аппарат MIG
Пульсовый или двойной пульс: Одноимпульсный режим может быть достаточным для контролируемой передачи. Двухимпульсный режим следует рассмотреть, если для работы важны видимый ритм движения бусинок и дополнительная модуляция потока жидкости.
Управление при низком токе: Максимальный ток мало что говорит о поведении при работе с листовым металлом. Проверяйте указанный диапазон для материала и проволоки, которые вы собираетесь использовать, а не только максимальное значение выходного тока.
Синергетическая и ручная настройка: Синергетическое управление позволяет сократить время настройки при изменении материалов или диаметров проволоки. Ручная регулировка важна, когда заданное значение близко к истине, но соединение нуждается в корректировке.
Путь подачи алюминия: Уточните канавку приводного ролика, лайнер, контактный наконечник, длину горелки, размер катушки, а также требуется ли для вашей проволоки пистолет для подачи проволоки или другое устройство подачи.
Коэффициент заполнения и потребляемая мощность: Для более длительных сварочных работ сравните номинальный рабочий цикл и условия испытаний с ожидаемым временем работы дуги. Уточните, какая версия по напряжению доступна на вашем рынке.
Почему стоит выбрать Decapower ULTRAMIG-230?
ULTRAMIG-230 от Decapower Это платформа на 230 А с импульсным MIG-сварочным аппаратом, двухимпульсным MIG-сварочным аппаратом, синергетическим и ручным MIG-сварочным аппаратом, MMA-сваркой и TIG-сваркой постоянным током с подъемом. Ее возможности подходят для выполнения ряда распространенных работ в небольших мастерских.
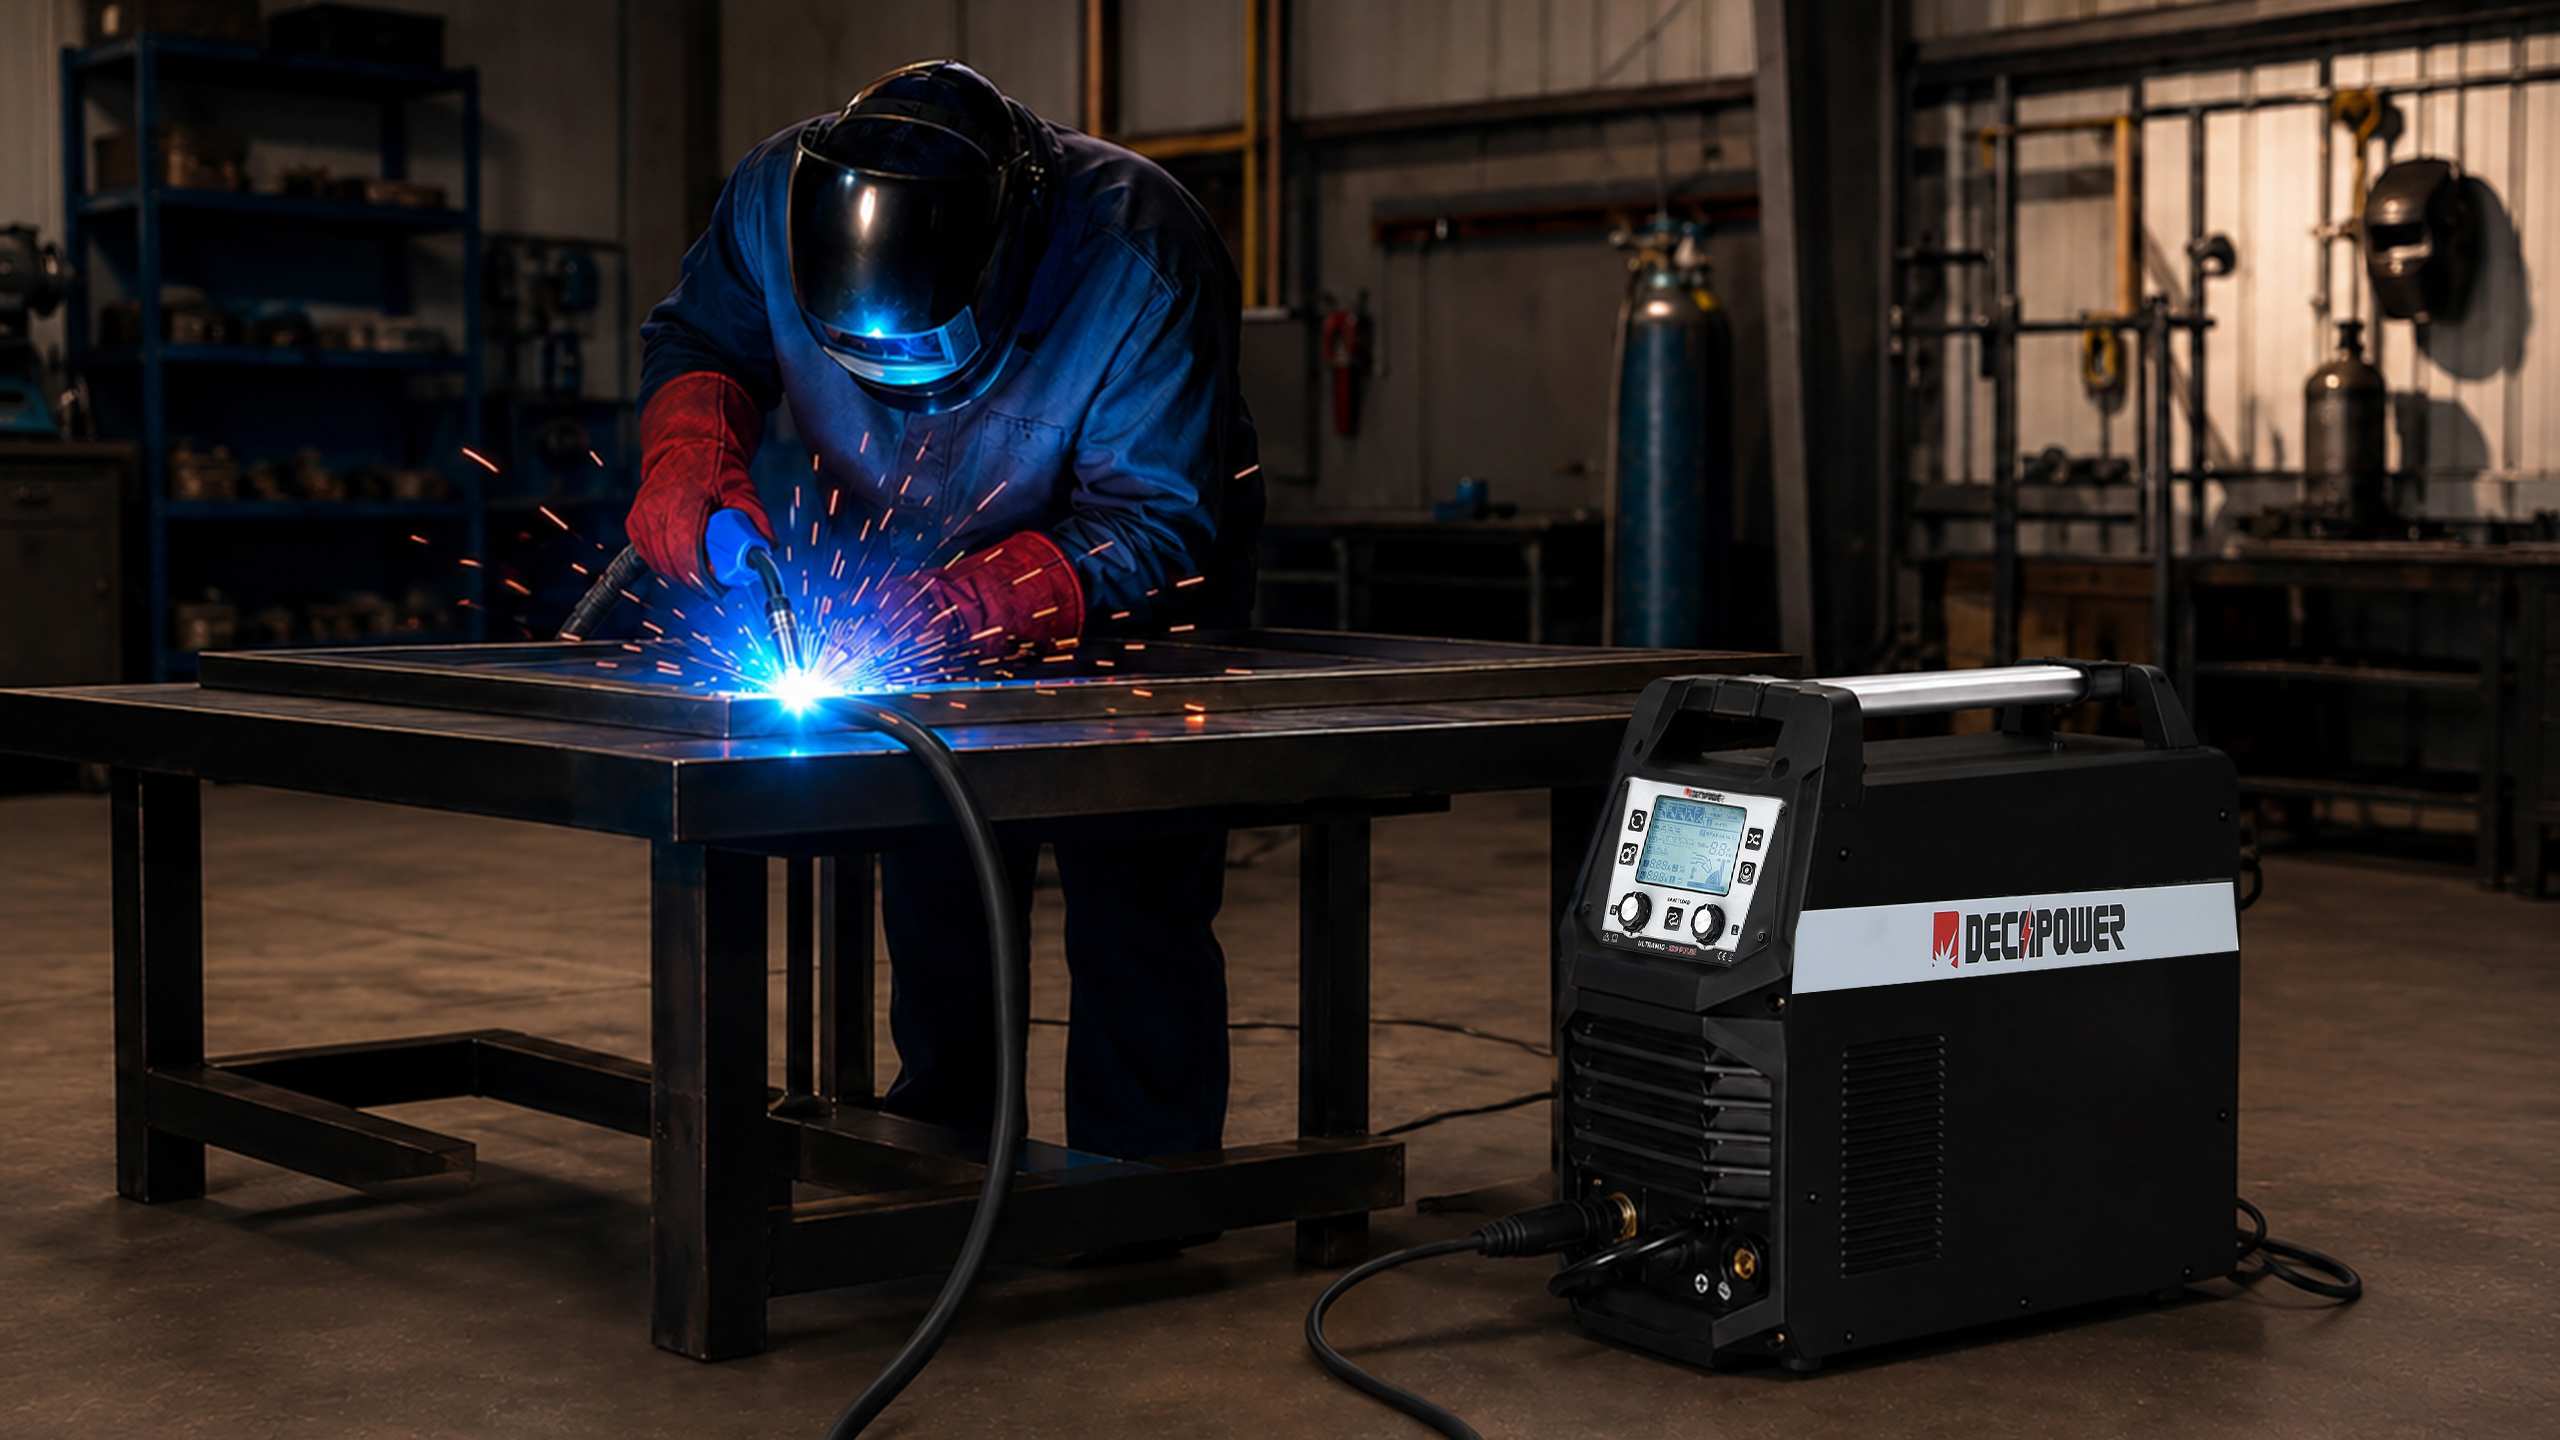
Для тонких алюминиевых кронштейнов или компонентов мотоциклов импульсный режим обеспечивает контролируемую подачу проволоки, а четырехроликовый двухприводный механизм подачи поддерживает движение проволоки по правильно подготовленному алюминиевому каналу подачи. На видимой раме или панели двойной импульсный режим предоставляет оператору еще один способ формирования ритма сварочной ванны без стремления к автоматическому результату, аналогичному TIG-сварке.
Для повторяющихся работ с кронштейнами из нержавеющей стали или выхлопными секциями до 10 каналов памяти заданий могут хранить уже протестированные настройки. 4,3-дюймовый ЖК-дисплей отображает выбранный процесс и параметры при переключении между сохраненными заданиями. В мастерской смешанного типа MIG/MAG, MMA и Lift DC TIG позволяют использовать один источник питания для выполнения нескольких задач при наличии соответствующих принадлежностей.
Компания Decapower публикует рекомендуемый диапазон диаметров проволоки 0,6–1,2 мм и номинальный рабочий цикл 60% для указанной конфигурации. В таблице импульсных/двойных импульсных режимов приведены примеры программ для нержавеющей стали и алюминия диаметром примерно от 0,8 мм до 4,0–6,2 мм, в зависимости от сплава и диаметра проволоки. Рассматривайте эти значения как ориентировочные: конструкция соединения, положение, посадка, источник питания, газ и технология могут изменить практический диапазон.
Какая модель Decapower подходит для вашей работы?
|
Ваша обычная работа |
Разумное направление |
| Тонкий алюминий или нержавеющая сталь, где требуется импульсный и двойной импульсный режимы. | УЛЬТРАМИГ-230 |
| Универсальная синергетическая сварка MIG/MAG в сочетании с MMA и Lift DC TIG, не требующая импульсного режима. | КСТРАМИГ-200 |
| Портативное решение для многопроцессной работы дома и своими руками с меньшей производительностью. | ЛИТЕРАТУРА 160 |
Выбирать УЛЬТРАМИГ-230 Когда импульсный и двойной импульсный режимы являются реальными требованиями для обработки алюминия или нержавеющей стали. Выберите подходящий вариант. КСТРАМИГ-200 Для универсального синергетического MIG/MAG, MMA и Lift DC TIG без переплаты за импульсные режимы, которые вы можете не использовать. Выбирайте ЛИТЕРАТУРА 160 Для портативной сварки MMA/ручной дуговой сварки в целях легкого ремонта, дома и для самостоятельного выполнения работ. В каждом случае проверяйте материал, потребляемую мощность, ожидаемое время работы дуги, портативность и аксессуары, входящие в региональный комплект поставки.
Получите рекомендацию, основанную на вакансии.
Не уверены, какой тип сварки — импульсная MIG, двухимпульсная или TIG — подходит для вашей работы? Отправьте материал в компанию Decapower.толщина, тип соединения, диаметр проволоки, входное напряжение, ожидаемая длина сварки и необходимые процессы. Это позволяет начинать рекомендации с конкретного применения, а не с максимального значения силы тока.
Что Pulse MIG предлагает различным пользователям
- Для начинающих и любителей: упрощенное управление дугой и синергетические предустановки снижают риск прогорания и упрощают обучение.
- Для профессиональных сварщиков и изготовителей металлоконструкций: превосходный контроль температуры и разбрызгивания обеспечивает высокоэффективные, чистые и визуально привлекательные сварные швы.
- Для владельцев цехов: повышение производительности, сокращение объема шлифовки после сварки и каналы быстрого восстановления снижают производственные затраты и оптимизируют общий рабочий процесс.
Часто задаваемые вопросы
Вопрос: Всегда ли импульсная MIG-сварка лучше подходит для тонкого алюминия?
А: Нет. Это один из полезных вариантов. При правильной программе, стабильной подаче проволоки, правильном газе и хорошей подгонке деталей импульсная MIG-сварка может облегчить работу с сварочной ванной и снизить вероятность прожога. Плохая подготовка все еще может привести к некачественной сварке. Для деликатных кромок, коротких прецизионных соединений или работ, требующих высокой эстетической точности, TIG-сварка может оставаться лучшим выбором.
Вопрос: Заменяет ли импульсная MIG-сварка TIG-сварку при сварке алюминия и нержавеющей стали?
А: Не совсем. Импульсная MIG-сварка привлекательна, когда важна скорость подачи проволоки и повторяемость процесса. TIG-сварка обеспечивает более точный прямой контроль и естественное отсутствие разбрызгивания металла, что подходит для прецизионных соединений и открытых кромок. Многие небольшие мастерские используют оба метода: импульсную MIG-сварку для кронштейнов, панелей и выхлопных систем, а TIG-сварку для работ, где требуется более медленный контроль. Сварочный аппарат ULTRAMIG-230 Lift DC TIG не предназначен для сварки алюминием переменным током.
Вопрос: Какую толщину материала может выдержать импульсный сварочный аппарат MIG на 230 А?
A: Единого ответа, основанного только на силе тока, не существует. Наш прибор ULTRAMIG-230 демонстрирует примеры сварки нержавеющей стали и алюминия, начиная примерно с 0,8 мм в нижнем диапазоне и заканчивая примерно 4,0–6,2 мм в верхнем диапазоне, в зависимости от сплава и диаметра проволоки. Используйте эти данные в качестве ориентира. Для стыковых соединений, угловых швов, однопроходной и многопроходной сварки могут потребоваться другие подготовительные работы и настройки.
В: В чем разница между одноимпульсной и двухимпульсной сваркой MIG?
A: Режим одиночного импульса чередует пиковый и фоновый ток для контроля переноса капель и снижения тепловыделения. Режим двойного импульса добавляет вторичную, более медленную частотную модуляцию в течение этого цикла. Это обеспечивает дополнительный контроль сварочной ванны и создает отчетливый, визуально приятный волнообразный рисунок на сварочном шве, что идеально подходит для работ с открытым алюминием.