 Signar
Decapor Informação curada para Profissionais, Hobistas e Educadores.
Fiquem atualizados com as últimas informações sobre novas tecnologias de produtos,inovações e mais da indústria de Sueldagem.

Por que usar a soldagem MIG pulsada para soldagem de alumínio fino e aço inoxidável?
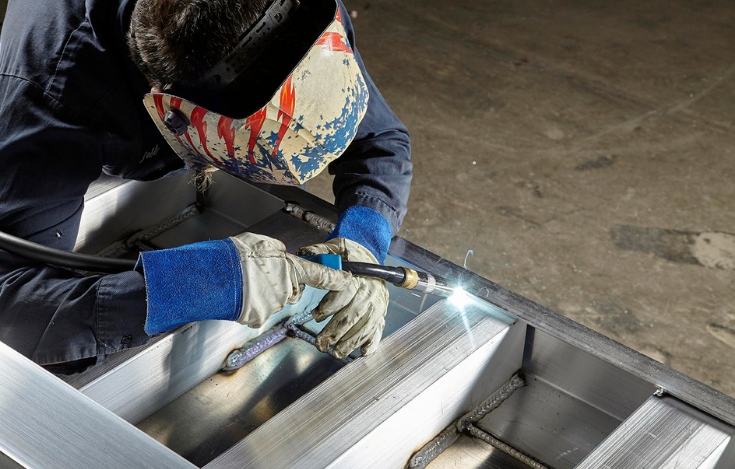
Chapas finas punem pequenos erros. Uma pausa na borda do alumínio pode causar o derretimento; tempo excessivo de soldagem em aço inoxidável pode deformar ou descolorir a chapa. A soldagem MIG padrão é rápida, mas essa velocidade só é útil quando a poça de fusão permanece controlável.
Soldagem MIG pulsada Oferece outra maneira de controlar a transferência do metal de adição. Não corrige encaixes inadequados, arame incorreto ou técnica deficiente. No entanto, com um programa adequado, pode facilitar o controle do arco em trabalhos sensíveis ao calor. A Decapower adota essa abordagem prática em sua linha de máquinas MIG digitais, combinando os modos Pulso e Pulso Duplo com configuração sinérgica, mantendo o ajuste manual para soldadores experientes.
Por que o alumínio fino e o aço inoxidável são difíceis de soldar?
Alumínio fino: frio num instante, quente demais no seguinte.
O alumínio dissipa o calor do arco rapidamente. No início da soldagem, a poça de fusão pode demorar a se formar. Conforme a peça aquece, essa mesma configuração pode se tornar excessivamente agressiva, especialmente em bordas ou frestas. É por isso que a soldagem de alumínio fino pode passar de uma fusão deficiente para a perfuração em uma curta distância.
A alimentação do arame é outra fonte de problemas. O arame de alumínio macio pode sofrer deformações ou alimentação irregular se os rolos de alimentação, o revestimento, a ponta de contato, o comprimento da tocha ou a disposição do carretel forem inadequados. A Decapower considera o controle do arco e a alimentação do arame como questões interligadas; a alimentação por quatro rolos da ULTRAMIG-230 só é útil quando todo o percurso de alimentação do alumínio estiver configurado corretamente.
Aço inoxidável fino: o calor permanece próximo à junta.
O aço inoxidável apresenta o problema oposto em relação ao fluxo de calor. O calor permanece concentrado próximo à junta, portanto, um cordão de solda longo pode distorcer o painel ou deixar uma forte coloração devido ao calor. Em um exaustor, painel de cozinha ou peça decorativa, a escovação e o polimento podem levar mais tempo do que a própria soldagem.
A soldagem MIG pulsada pode ajudar o operador a manter uma transferência mais estável, mas não garante uma solda fria ou limpa. A velocidade de deslocamento, o gás de proteção, o arame de adição, o encaixe da junta e o comprimento do cordão ainda são importantes. Os programas multimateriais da Decapower oferecem um ponto de partida; uma peça de teste da mesma liga e espessura ainda é a verificação mais segura.
O que o MIG pulsado realmente altera
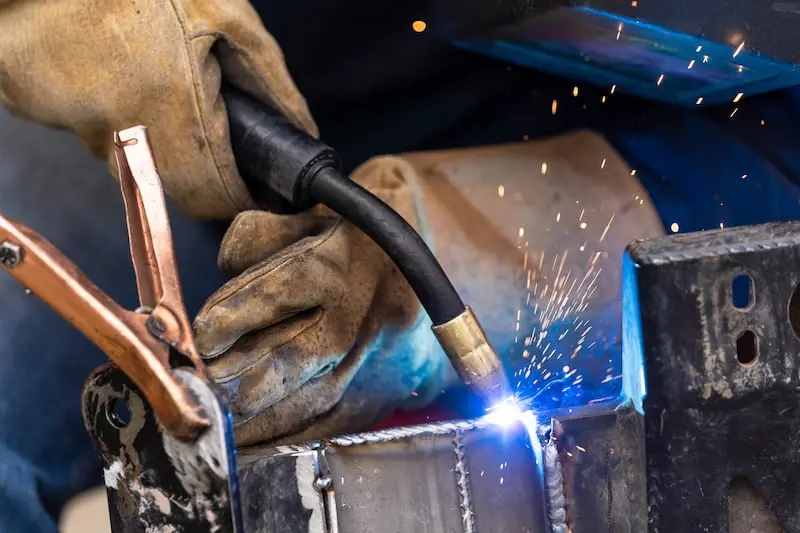
Durante a transferência por pulverização pulsada, a fonte de energia alterna entre uma corrente de pico e uma corrente de fundo mais baixa. No pico, uma gota é expelida do fio e movida através do arco. A corrente de fundo mantém o arco estabelecido até o próximo pulso.
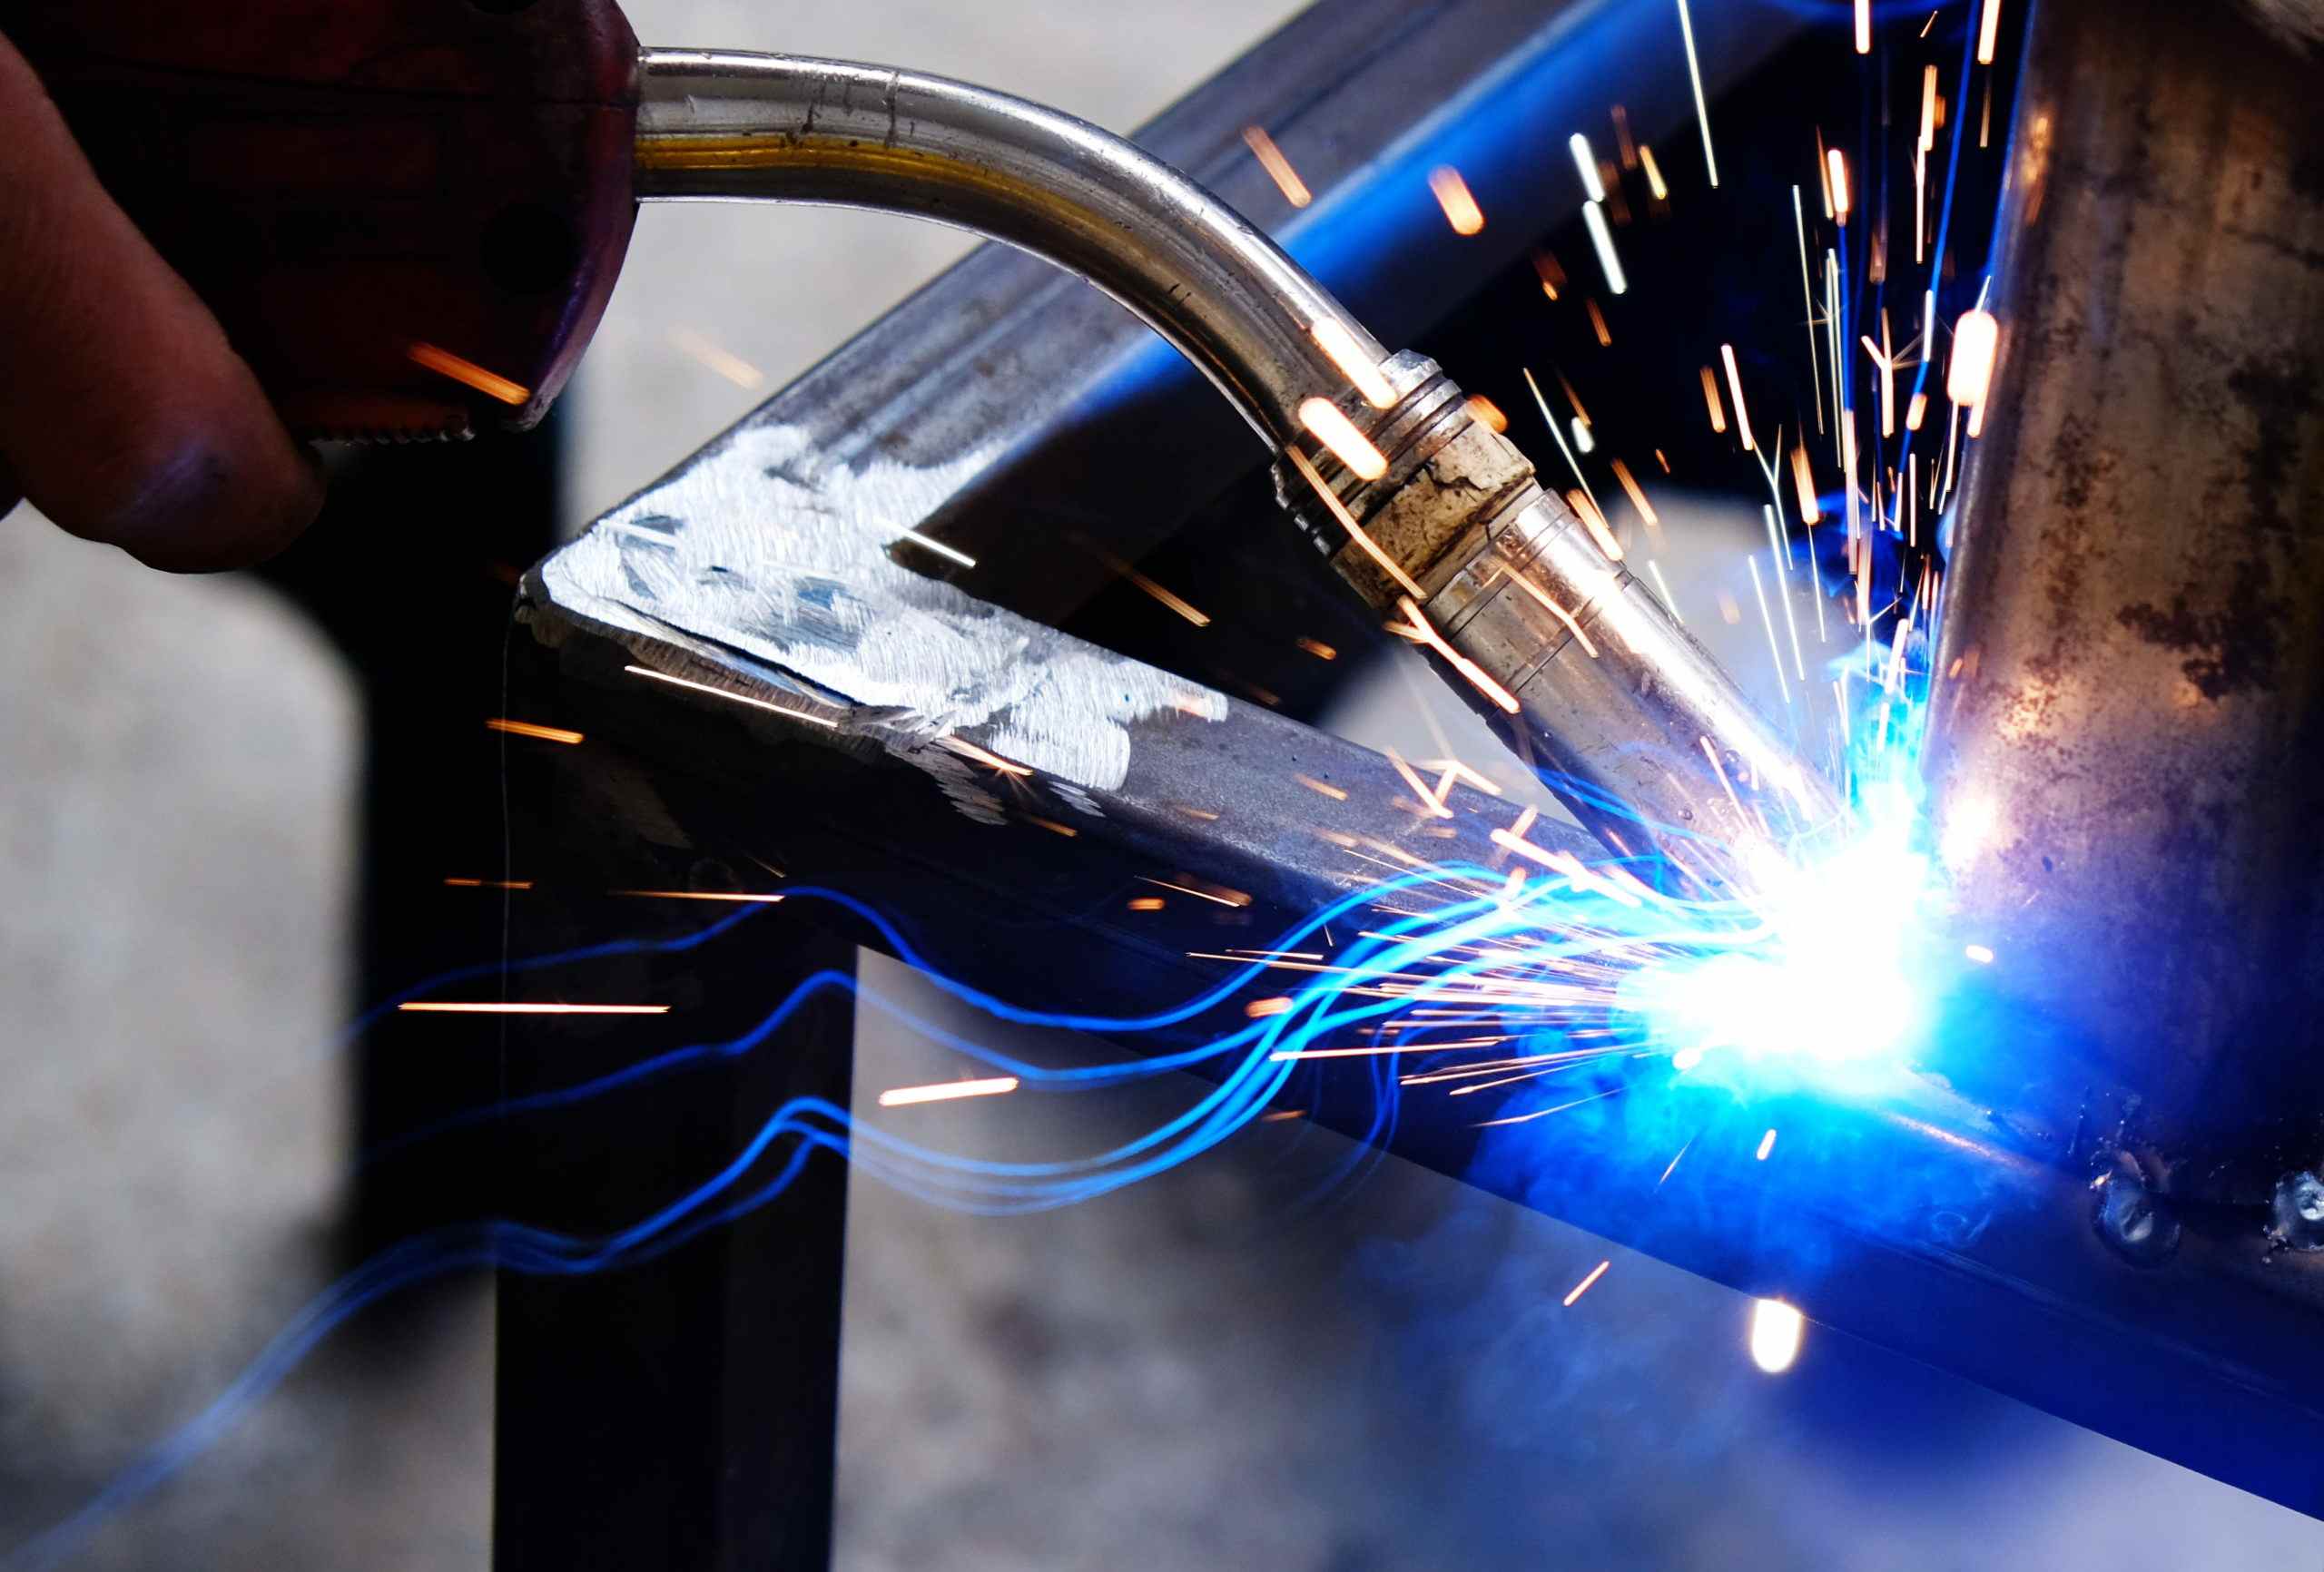
Essa sequência controla o momento da transferência do metal para a junta. Em condições comparáveis, ela pode reduzir o calor médio em comparação com a transferência por aspersão convencional, diminuir curtos-circuitos irregulares e limitar respingos. Também pode tornar a poça de fusão mais previsível. Esses benefícios dependem do programa: deslocamento lento, comprimento de arco excessivo ou consumíveis inadequados ainda podem causar calor excessivo ou fusão deficiente.
Por esse motivo, a Decapower combina controle sinérgico e manual. O modo sinérgico cria uma linha de base a partir dos dados do material e do fio selecionados. O modo manual permite que o operador corrija essa linha de base para uma junta sobreposta, canto externo, folga de reparo ou costura longa.
5 benefícios da MIG pulsada
1. Uma área de trabalho mais ampla em chapa sensível ao calor.
A fase de fundo altera a energia transferida entre as gotas. Em uma junta bem preparada, isso pode proporcionar ao operador uma janela de ajuste maior quando uma borda de alumínio está prestes a se desgastar ou uma junta de aço inoxidável está gerando calor. A velocidade de deslocamento e o encaixe ainda são importantes, mas a poça de fusão pode ser mais fácil de controlar.
2. Menor probabilidade de queima ou distorção — quando a configuração está correta.
Em comparação com um sistema de pulverização contínua mais quente, a soldagem MIG pulsada pode reduzir a probabilidade de perfurar uma borda ou deformar um painel. O espaçamento entre pontos de solda, a fixação, o comprimento adequado do cordão e um teste em uma peça descartada continuam sendo importantes, principalmente quando as folgas das juntas são inconsistentes.
3. Potencialmente menos respingos e trabalho de acabamento.
A transferência controlada de gotas geralmente produz menos respingos do que um arco MIG convencional instável. A melhoria é mais perceptível quando a transferência inicial é irregular. Em trabalhos visíveis com aço inoxidável ou em reparos automotivos, mesmo uma redução modesta pode significar menos mascaramento, esmerilhamento e acabamento após a soldagem.
4. Configurações mais repetíveis para peças recorrentes
Oficinas de pequeno porte frequentemente repetem o mesmo suporte, painel ou junta de exaustão. Um programa estável é útil; poder recuperá-lo é ainda melhor. O ULTRAMIG-230 oferece até 10 canais de memória, permitindo que uma configuração testada seja armazenada e carregada posteriormente, em vez de reconstruir cada parâmetro do zero.
5. Outra opção para controlar a aparência das contas.
O controle de pulso único permite a transferência de gotículas. Pulso duplo MIG Adiciona uma modulação mais lenta ao longo desse ciclo, alterando o ritmo da poça de fusão e, muitas vezes, criando um padrão de ondulação mais pronunciado. Isso pode ser útil em trabalhos com alumínio aparente, embora o movimento do maçarico, a geometria da junta e a consistência do operador ainda influenciem a aparência final.
Como escolher uma máquina de solda MIG pulsada
Pulso ou pulso duplo: Um único pulso pode ser suficiente para uma transferência controlada. Considere o uso de pulso duplo quando o ritmo visível das gotas e a modulação adicional da poça forem importantes para o trabalho.
Controle de baixa corrente: A amperagem máxima diz pouco sobre o comportamento em chapas metálicas. Verifique a faixa de valores especificada para o material e o fio que você pretende usar, e não apenas o valor máximo de saída.
Ajuste sinérgico e manual: O controle sinérgico pode agilizar a configuração ao trocar materiais ou bitolas de fio. O ajuste manual é importante quando a configuração predefinida está próxima do valor correto, mas a junta precisa de correção.
O caminho de alimentação do alumínio: Confirme a ranhura do rolo de alimentação, o revestimento, a ponta de contato, o comprimento da tocha, o tamanho do carretel e se o seu arame requer uma pistola de alimentação de arame ou outro dispositivo de alimentação.
Ciclo de trabalho e potência de entrada: Para soldagens mais longas, compare o ciclo de trabalho nominal e as condições de teste com o tempo de arco esperado. Confirme a versão de tensão disponível no seu mercado.
Por que escolher o Decapower ULTRAMIG-230?
ULTRAMIG-230 da Decapower É uma plataforma de 230A com soldagem MIG pulsada, MIG de pulso duplo, MIG sinérgica e manual, MMA e TIG DC com contato. Seus recursos atendem a diversas necessidades comuns em pequenas oficinas.
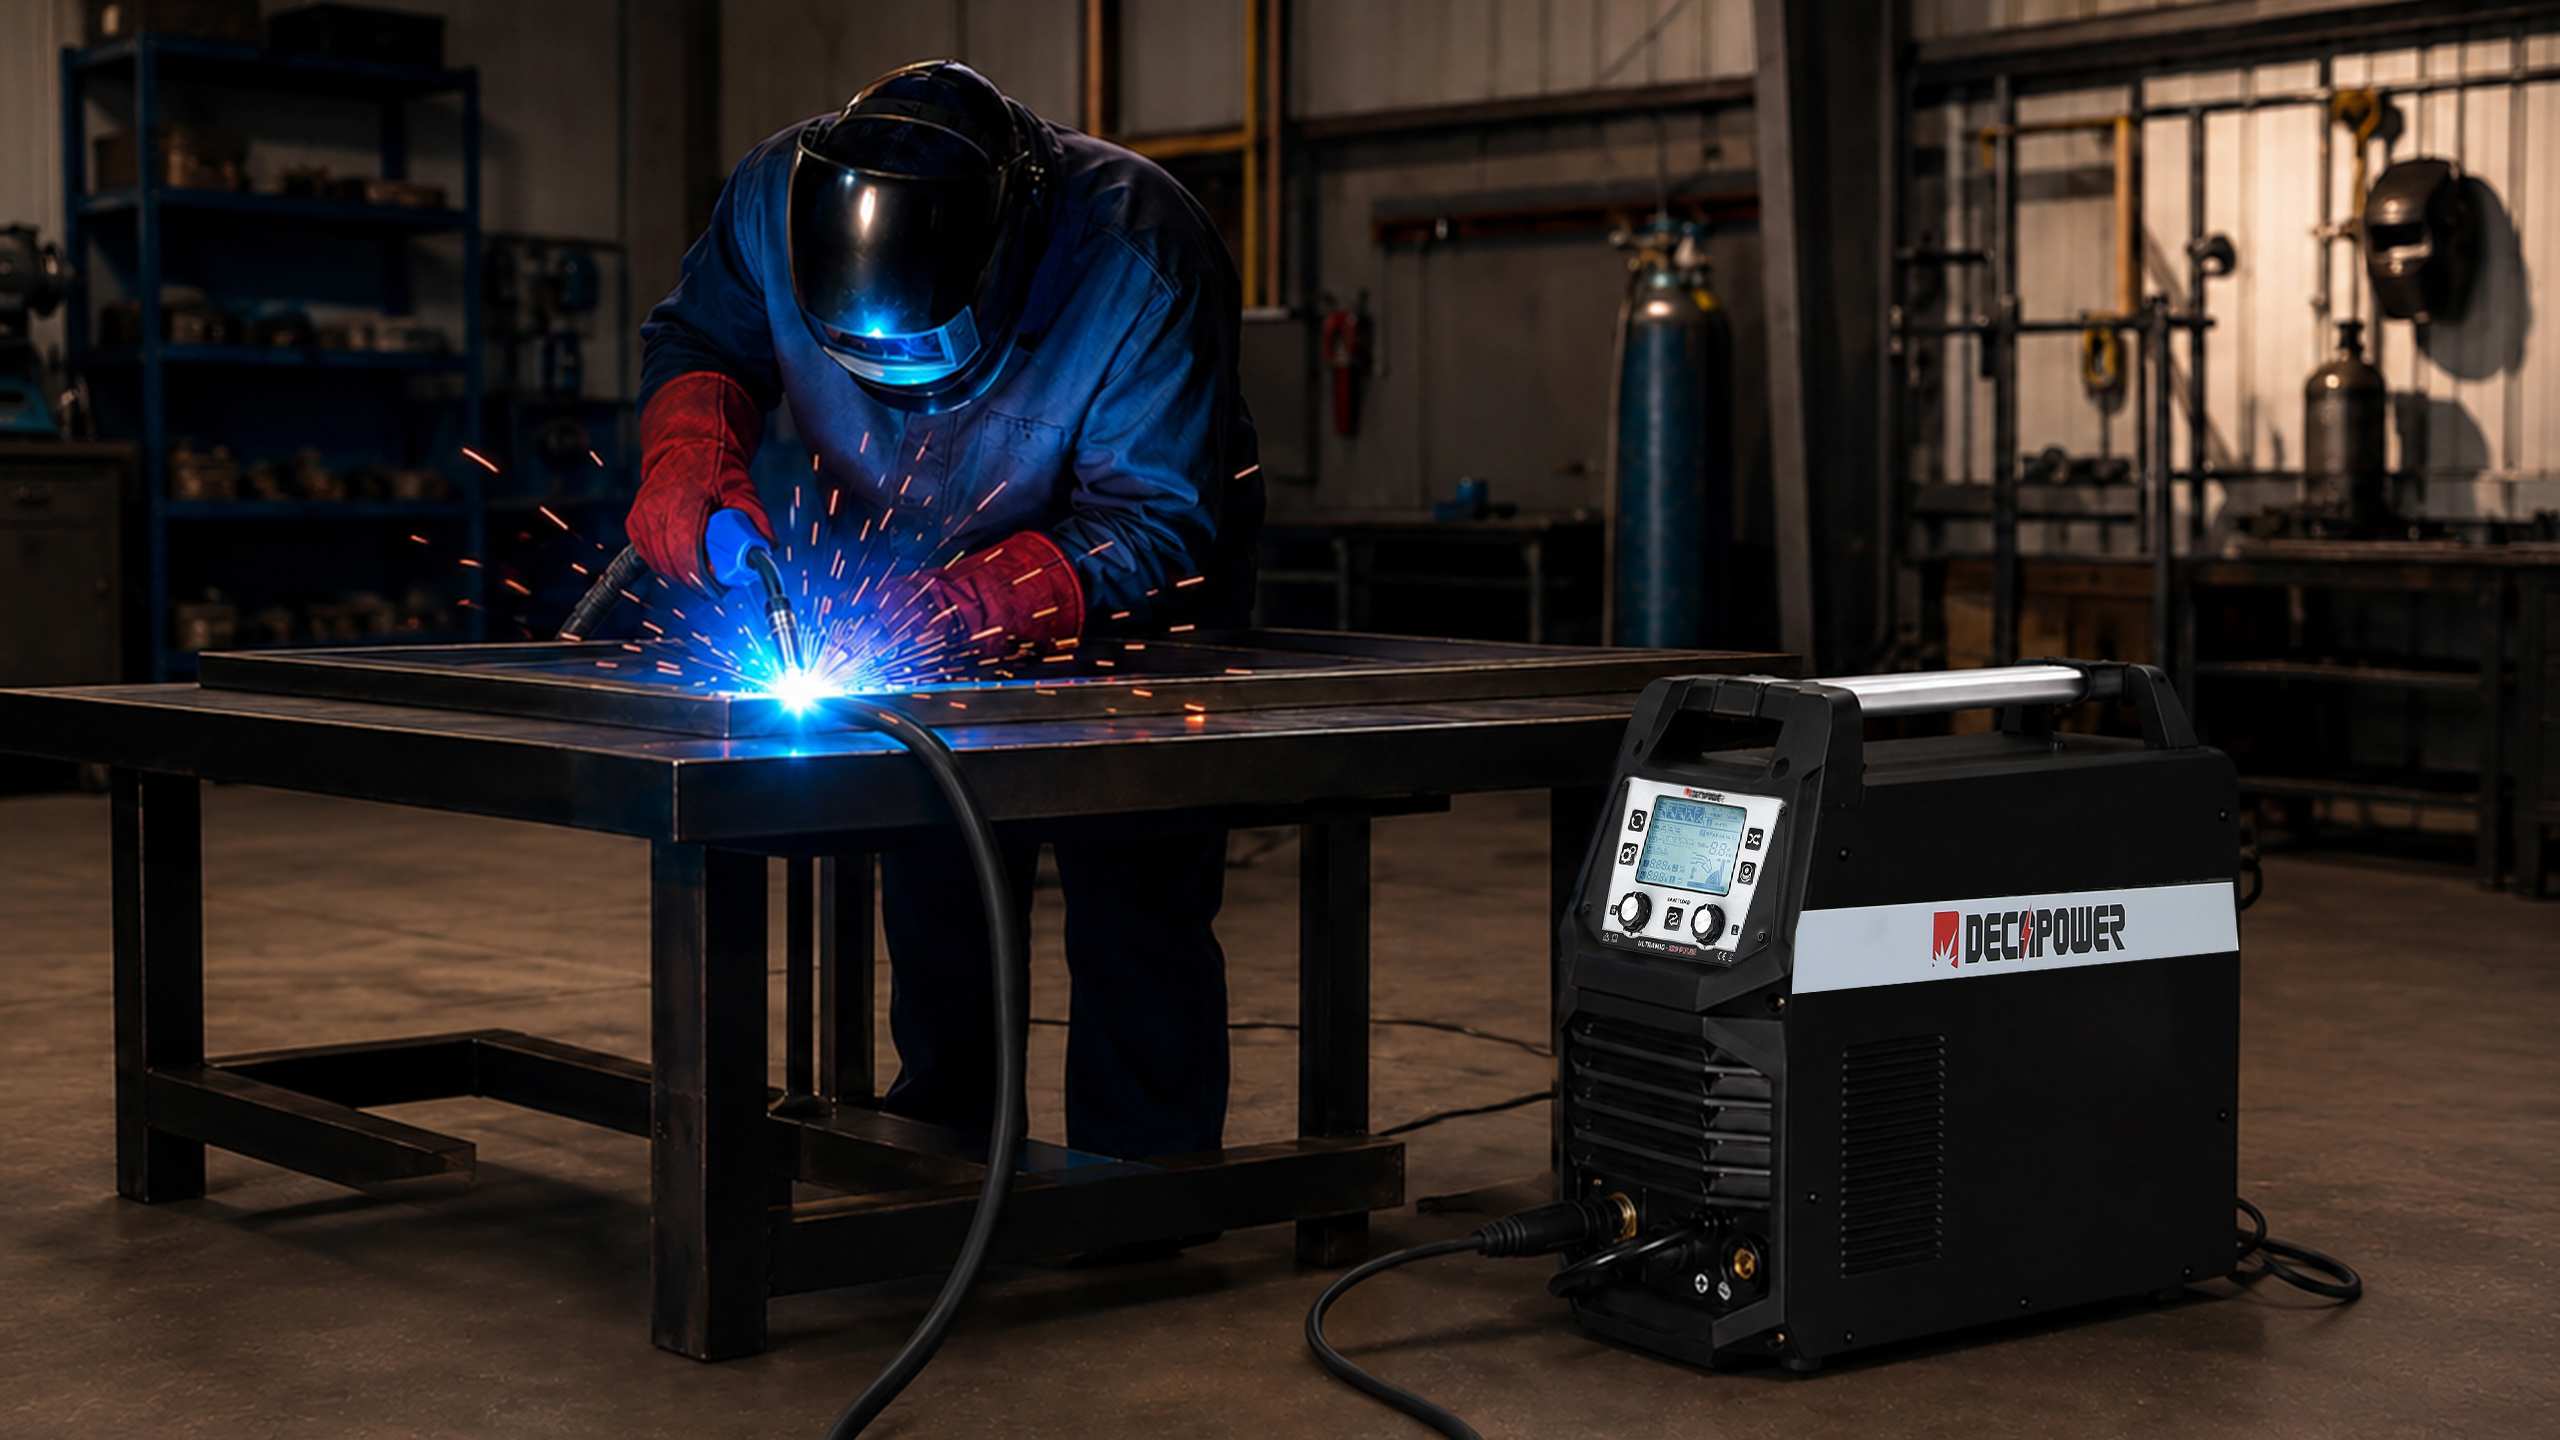
Para um suporte fino de alumínio ou componente de motocicleta, o modo Pulso proporciona transferência controlada, enquanto a alimentação dupla de quatro rolos auxilia o movimento do arame através de um caminho de alimentação de alumínio devidamente preparado. Em uma estrutura ou painel visível, o Pulso Duplo oferece ao operador outra maneira de moldar o ritmo da poça de fusão sem exigir um acabamento automático como o da soldagem TIG.
Para soldagem repetida de suportes de aço inoxidável ou seções de escapamento, até 10 canais de memória de trabalho podem armazenar configurações já testadas. O visor LCD de 4,3 polegadas exibe o processo e os parâmetros selecionados ao alternar entre trabalhos salvos. Em uma oficina de reparos mistos, as opções MIG/MAG, MMA e Lift DC TIG permitem que uma única fonte de energia execute diversas tarefas com os acessórios corretos.
A Decapower recomenda uma faixa de diâmetro de fio de 0,6 a 1,2 mm e um ciclo de trabalho nominal de 60% para a configuração listada. Sua tabela de Pulso/Pulso Duplo inclui exemplos selecionados de programas em aço inoxidável e alumínio, de aproximadamente 0,8 mm a cerca de 4,0 a 6,2 mm, dependendo da liga e do diâmetro do fio. Considere esses valores como referências para o programa: o projeto da junta, a posição, a montagem, a alimentação de entrada, o gás e a técnica podem alterar a faixa prática.
Qual modelo Decapower é o mais adequado para o seu trabalho?
|
Seu trabalho habitual |
Uma direção sensata |
| Alumínio fino ou aço inoxidável onde são necessários os modos Pulso e Pulso Duplo. | ULTRAMIG-230 |
| MIG/MAG sinérgico geral mais MMA e TIG DC Lift, sem necessidade de pulso. | XTRAMIG-200 |
| Trabalho portátil doméstico e de bricolagem com múltiplos processos e menor produção. | LITERATURA 160 |
Escolher ULTRAMIG-230 Quando os modos Pulso e Pulso Duplo são realmente necessários para trabalhos com alumínio ou aço inoxidável. Selecione XTRAMIG-200 Para soldagem versátil e sinérgica de MIG/MAG, MMA e TIG com corrente contínua (DC), sem pagar por modos de pulso que você talvez não use. Escolha LITERATURA 160 Para necessidades de soldagem portátil MMA/eletrodo revestido em manutenção leve, uso doméstico e projetos "faça você mesmo". Em todos os casos, verifique o material, a potência de entrada, o tempo de arco esperado, a portabilidade e os acessórios incluídos na embalagem regional.
Obtenha uma recomendação com base na vaga de emprego.
Não tem certeza se a soldagem MIG pulsada, a soldagem de pulso duplo ou a soldagem TIG é a mais adequada para o seu trabalho? Envie o material para Decapower., espessura, tipo de junta, diâmetro do fio, tensão de entrada, comprimento de solda esperado e processos necessários. Isso permite que a recomendação comece com a aplicação em vez do valor de amperagem mais alto.
O que o Pulse MIG oferece a diferentes usuários
- Para iniciantes e entusiastas: Controle de arco mais fácil e predefinições sinérgicas reduzem os riscos de queima e simplificam o aprendizado.
- Para soldadores e fabricantes profissionais: O controle superior de calor e respingos proporciona soldas limpas, visualmente agradáveis e de alta eficiência.
- Para proprietários de oficinas: Maior produtividade, menos esmerilhamento pós-soldagem e canais de recuperação rápidos reduzem os custos de produção e aumentam o fluxo de trabalho geral.
FAQ
Q: A soldagem MIG pulsada é sempre melhor para alumínio fino?
R: Não. É uma opção útil. Com um programa adequado, alimentação de arame estável, gás correto e boa montagem, a soldagem MIG pulsada pode facilitar o manuseio da poça de fusão e reduzir a probabilidade de perfuração. Uma preparação inadequada ainda pode resultar em uma solda ruim. Para bordas delicadas, juntas curtas de precisão ou trabalhos com alto grau de acabamento estético, a soldagem TIG pode continuar sendo a melhor escolha.
Q: A soldagem MIG pulsada substitui a TIG para alumínio e aço inoxidável?
R: Não completamente. A soldagem MIG pulsada é atraente quando a velocidade de alimentação do arame e a produção repetitiva são importantes. A soldagem TIG oferece um controle direto mais preciso e um processo naturalmente livre de respingos, o que pode ser adequado para juntas de precisão e bordas expostas. Muitas pequenas oficinas usam ambas: MIG pulsada para suportes, painéis e seções de escapamento, e TIG para trabalhos que exigem um controle mais lento. A soldagem TIG CC Lift da ULTRAMIG-230 não é uma soldagem TIG CA dedicada para alumínio.
Q: Qual a espessura máxima que uma máquina de solda MIG pulsada de 230A consegue soldar?
R: Não existe uma resposta única baseada apenas na amperagem. Nossa máquina ULTRAMIG-230 mostra exemplos selecionados de soldagem em aço inoxidável e alumínio, com diâmetros de aproximadamente 0,8 mm na extremidade inferior e cerca de 4,0 a 6,2 mm na extremidade superior, dependendo da liga e do diâmetro do arame. Use esses valores como referência. Juntas de topo, filetes, soldas de passe único e soldas multipasse podem exigir preparação e configurações diferentes.
P: Qual a diferença entre MIG de pulso único e MIG de pulso duplo?
A: O pulso único alterna entre corrente de pico e corrente de fundo para controlar a transferência de gotas e reduzir a entrada de calor. O pulso duplo adiciona uma modulação de frequência secundária mais lenta durante esse ciclo. Isso proporciona maior controle da poça de fusão e cria um padrão ondulado distinto e visualmente agradável no cordão de solda, ideal para trabalhos com alumínio exposto.