 Se connecter
Decapower Information organisée pour les professionnels, les amateurs et les éducateurs.
Restez à jour avec les dernières informations sur la technologie des nouveaux produits, les innovations et plus encore de l'industrie des machines de soudage.

Pourquoi utiliser le soudage MIG pulsé pour le soudage de l'aluminium et de l'acier inoxydable minces ?
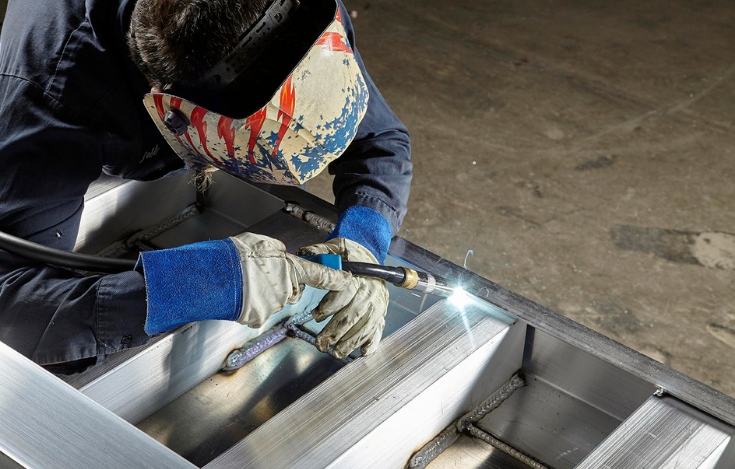
Les tôles fines sont très sensibles aux petites erreurs. Un arrêt prolongé sur un bord en aluminium peut entraîner sa fonte ; une soudure trop longue sur de l'inox peut déformer ou décolorer le panneau. Le soudage MIG standard est rapide, mais cette rapidité n'est utile que si le bain de fusion reste maîtrisable.
Soudage MIG pulsé Il offre une autre méthode pour contrôler le transfert du métal d'apport. Il ne peut corriger un mauvais montage, un fil inadapté ou une technique imprécise. Cependant, avec un logiciel approprié, il facilite la gestion de l'arc lors de travaux sensibles à la chaleur. Decapower privilégie cette approche pratique dans sa gamme de postes MIG numériques, combinant les modes Pulse et Double Pulse avec une configuration synergique, tout en conservant un réglage manuel pour les soudeurs expérimentés.
Pourquoi l'aluminium et l'acier inoxydable minces sont-ils difficiles à souder ?
Aluminium fin : froid un instant, brûlant l'instant d'après
L'aluminium dissipe rapidement la chaleur de l'arc. Au début d'une soudure, le bain de fusion peut mettre du temps à se former. À mesure que la pièce chauffe, les mêmes réglages peuvent devenir trop agressifs, notamment au niveau d'un bord ou d'un interstice. C'est pourquoi, lors de la soudure d'aluminium fin, une mauvaise fusion peut rapidement se transformer en perforation.
L'alimentation en fil est une autre source de problèmes. Le fil d'aluminium tendre peut se déformer ou s'alimenter de manière irrégulière si les galets d'entraînement, la gaine, la buse de contact, la longueur de la torche ou la disposition de la bobine ne sont pas adaptés. Decapower considère le contrôle de l'arc et l'alimentation en fil comme des problèmes liés ; le système d'alimentation à quatre galets de l'ULTRAMIG-230 n'est efficace que si le circuit d'alimentation complet de l'aluminium est correctement configuré.
Acier inoxydable fin : la chaleur reste près de la jointure
L'acier inoxydable présente un problème inverse de flux thermique. La chaleur reste concentrée près du joint ; un cordon de soudure trop long risque donc de déformer le panneau ou de lui donner une teinte foncée due à la chaleur. Sur une sortie d'échappement, un panneau de cuisine ou une pièce décorative, le brossage et le polissage peuvent prendre plus de temps que la soudure elle-même.
Le procédé MIG pulsé peut aider l'opérateur à maintenir un transfert plus stable, mais ne garantit pas une soudure froide ni propre. La vitesse de déplacement, le gaz de protection, le fil d'apport, l'ajustement des joints et la longueur du cordon restent des facteurs importants. Les programmes multi-matériaux de Decapower constituent un point de départ ; un essai sur une éprouvette du même alliage et de la même épaisseur demeure la méthode de vérification la plus sûre.
Qu'est-ce que le MIG pulsé change réellement ?
Lors du transfert par pulvérisation pulsée, la source d'alimentation alterne entre un courant de crête et un courant de fond plus faible. Au pic, une gouttelette est détachée du fil et déplacée à travers l'arc. Le courant de fond maintient l'arc jusqu'à l'impulsion suivante.
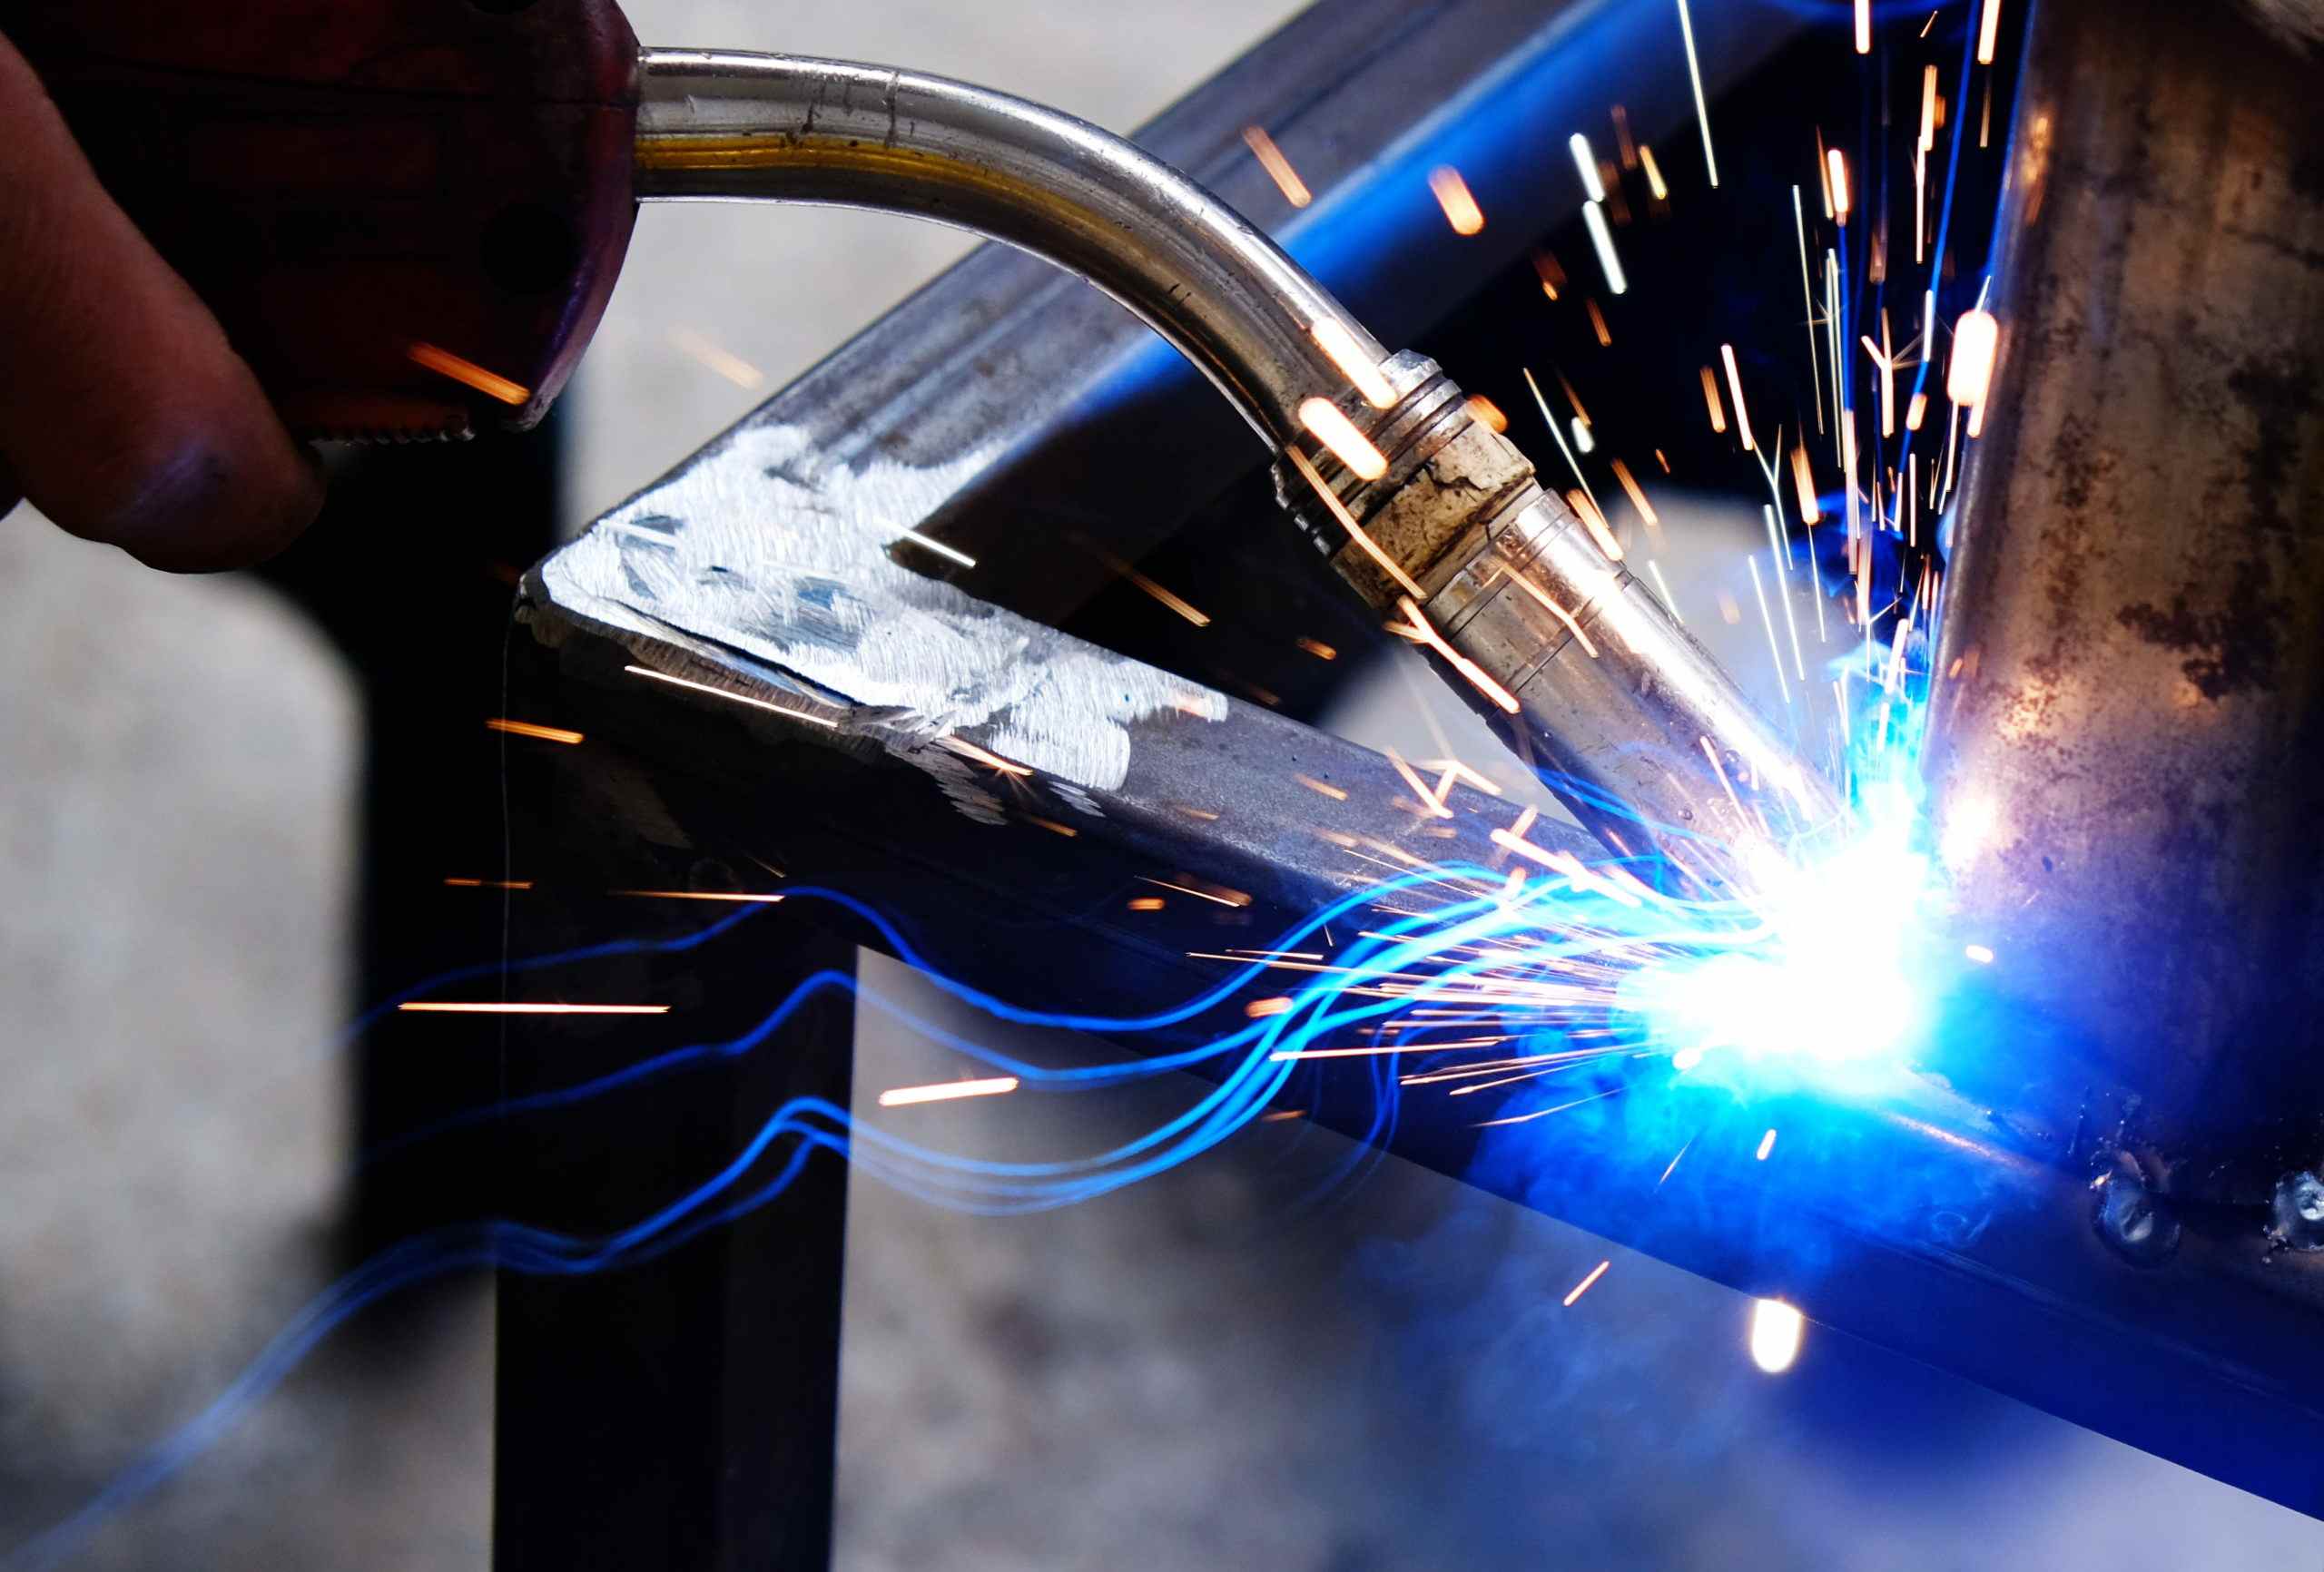
Cette séquence contrôle le moment du transfert du métal dans le joint. Dans des conditions comparables, elle peut réduire la chaleur moyenne par rapport au transfert par pulvérisation conventionnel, limiter les courts-circuits et les projections. Elle peut également rendre le bain de fusion plus prévisible. Ces avantages dépendent toutefois du programme : une vitesse de déplacement trop lente, une longueur d'arc excessive ou des consommables inadaptés peuvent toujours entraîner une surchauffe ou une mauvaise fusion.
Decapower associe pour cette raison les commandes synergiques et manuelles. Le mode synergique établit une base de référence à partir des données du matériau et du fil sélectionnés. Le mode manuel permet à l'opérateur de corriger cette base de référence pour un joint à recouvrement, un angle extérieur, un espace de réparation ou une longue soudure.
5 avantages du MIG pulsé
1. Une plage de travail plus large sur une feuille thermosensible
La phase de fond modifie l'énergie transmise entre les gouttelettes. Sur un joint bien préparé, cela offre à l'opérateur une plus grande marge de manœuvre lorsqu'un bord en aluminium est sur le point de se décoller ou qu'un joint en acier inoxydable chauffe. La vitesse de déplacement et l'ajustement restent importants, mais le bain de fusion est plus facile à gérer.
2. Un risque moindre de brûlure ou de distorsion – lorsque la configuration est optimale
Comparé à un système de soudage MIG continu à température plus élevée, le soudage MIG pulsé peut réduire le risque de perforation des bords ou de déformation des panneaux. L'espacement des points de soudure, le serrage, la longueur de cordon appropriée et un test de rebut restent importants, notamment lorsque les écarts entre les joints sont irréguliers.
3. Potentiellement moins d'éclaboussures et de travaux de finition
Le transfert contrôlé de gouttelettes produit généralement moins de projections qu'un arc MIG conventionnel instable. L'amélioration est particulièrement visible lorsque le transfert initial est irrégulier. Sur des pièces en acier inoxydable apparentes ou lors de réparations automobiles, même une légère réduction peut se traduire par moins de masquage, de meulage et de finition après soudage.
4. Des paramètres plus reproductibles pour les pièces récurrentes
Les petits ateliers utilisent souvent les mêmes supports, panneaux ou raccords d'échappement. Un programme stable est utile ; pouvoir le rappeler est encore mieux. L'ULTRAMIG-230 offre jusqu'à 10 canaux de mémoire, permettant d'enregistrer une configuration testée et de la charger ultérieurement au lieu de recréer chaque paramètre à partir de zéro.
5. Une autre option pour contrôler l'apparence des perles
Le système Single Pulse contrôle le transfert des gouttelettes. MIG double impulsion L'ajout d'une modulation plus lente au cours de ce cycle modifie le rythme de la fusion et crée souvent un motif de vaguelettes plus prononcé. Ceci peut s'avérer utile sur les pièces en aluminium apparentes, bien que le mouvement de la torche, la géométrie du joint et la régularité de l'opérateur influencent toujours l'aspect final.
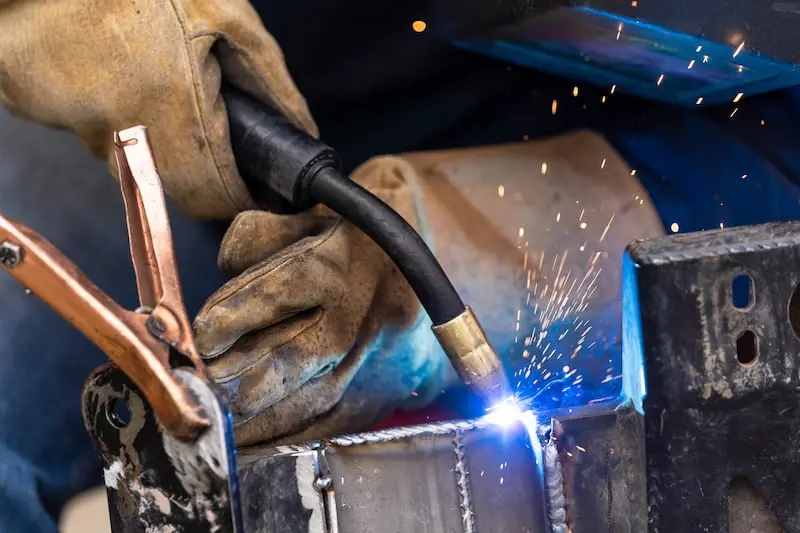
Comment choisir un poste à souder MIG pulsé ?
Impulsion ou double impulsion : L'impulsion unique peut suffire pour un transfert contrôlé. Envisagez la double impulsion lorsque le rythme visible des perles et une modulation supplémentaire du niveau de liquide sont importants pour l'œuvre.
Commande à faible courant : L'intensité maximale ne donne que peu d'indications sur le comportement du courant sur la tôle. Consultez la plage de valeurs indiquée pour le matériau et le fil que vous comptez utiliser, et non pas seulement la valeur de courant maximale.
Réglage synergique et manuel : Le contrôle synergique permet de réduire le temps de réglage lors du changement de matériaux ou de diamètre de fil. L'ajustement manuel est important lorsque le réglage préréglé est proche mais que la jonction nécessite une correction.
Le circuit d'alimentation en aluminium : Vérifiez la rainure du galet d'entraînement, la doublure, l'embout de contact, la longueur de la torche, la taille de la bobine et si votre fil nécessite un pistolet à bobine ou un autre système d'alimentation.
Cycle de service et puissance d'entrée : Pour les soudures de longue durée, comparez le facteur de marche nominal et ses conditions d'essai avec la durée d'arc prévue. Vérifiez la version de tension disponible sur votre marché.
Pourquoi choisir le Decapower ULTRAMIG-230 ?
L'ULTRAMIG-230 de Decapower Il s'agit d'une plateforme 230 A avec soudage MIG pulsé, MIG double pulsé, MIG synergique et manuel, MMA et TIG DC avec amorçage. Ses fonctionnalités conviennent à de nombreux travaux courants en petit atelier.
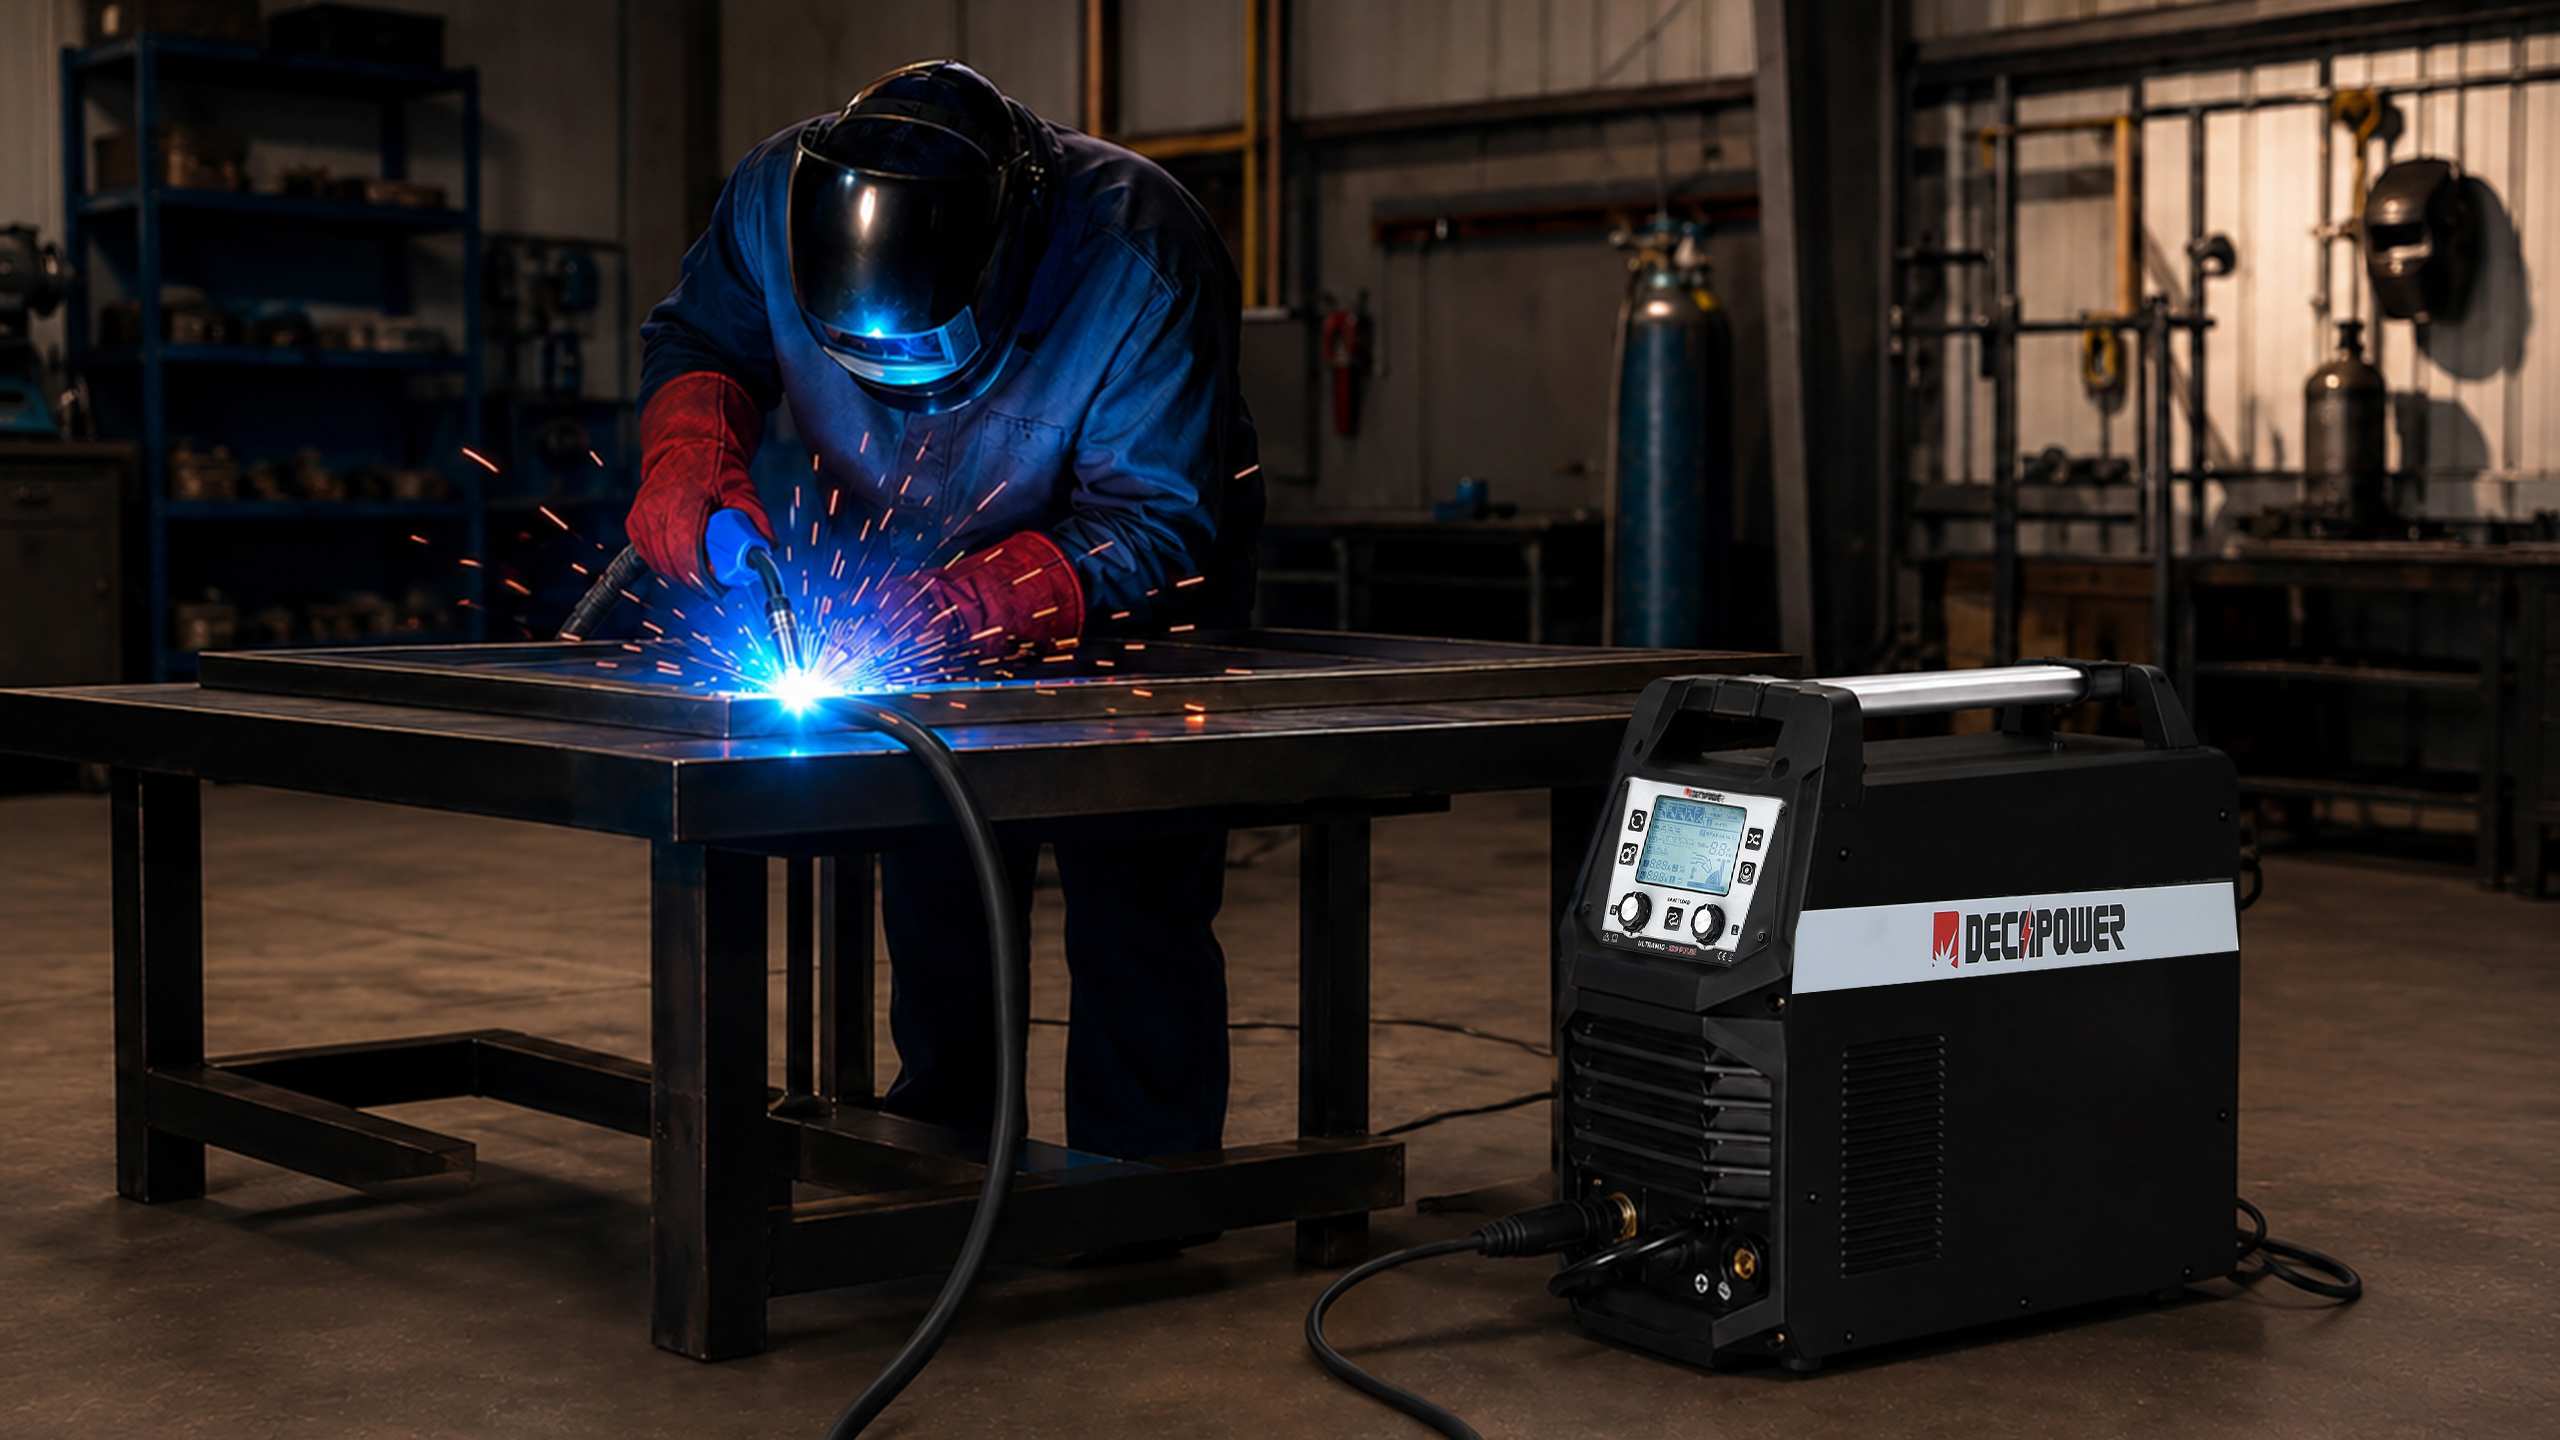
Pour une fine patte de fixation en aluminium ou un composant de moto, le mode Pulse assure un transfert contrôlé, tandis que l'avance à double entraînement par quatre galets facilite le déplacement du fil dans un canal d'alimentation en aluminium correctement préparé. Sur un cadre ou un panneau visible, le mode Double Pulse offre à l'opérateur une autre façon de moduler le rythme du bain de fusion sans prétendre à une finition automatique de type TIG.
Pour les supports en acier inoxydable ou les sections d'échappement à usiner en série, jusqu'à 10 canaux de mémoire peuvent enregistrer les réglages déjà testés. L'écran LCD de 4,3 pouces affiche le processus et les paramètres sélectionnés lors du passage d'une tâche enregistrée à une autre. Dans un atelier de réparation polyvalent, les procédés MIG/MAG, MMA et TIG DC Lift permettent à une seule source d'alimentation de couvrir plusieurs tâches avec les accessoires appropriés.
Decapower recommande un diamètre de fil de 0,6 à 1,2 mm et un facteur de marche nominal de 60 % pour la configuration indiquée. Son tableau « Pulse/Double Pulse » présente des exemples d'applications pour l'acier inoxydable et l'aluminium, avec des diamètres allant d'environ 0,8 mm à 4,0–6,2 mm, selon l'alliage et le diamètre du fil. Ces valeurs sont données à titre indicatif : la conception du joint, sa position, l'assemblage, l'alimentation, le gaz et la technique peuvent modifier la plage de fonctionnement.
Quel modèle Decapower convient le mieux à votre travail ?
|
Votre travail habituel |
Une direction sensée |
| Aluminium fin ou acier inoxydable là où les fonctions Pulse et Double Pulse sont requises | ULTRAMIG-230 |
| Soudage MIG/MAG synergique général, MMA et TIG DC avec amorçage, sans impulsion requise | XTRAMIG-200 |
| Travail domestique portable et bricolage multiprocessus à faible rendement | LITTÉRATURE 160 |
Choisir ULTRAMIG-230 lorsque les fonctions Pulse et Double Pulse sont de véritables exigences pour le travail de l'aluminium ou de l'acier inoxydable. Choisissez XTRAMIG-200 Pour des soudures MIG/MAG, MMA et TIG DC synergiques et polyvalentes, sans payer pour des modes Pulse que vous n'utiliserez peut-être pas. Choisissez LITTÉRATURE 160 Pour les besoins de soudage MMA/à l'électrode enrobée portables lors de travaux d'entretien léger, à domicile et de bricolage. Dans tous les cas, vérifiez le matériau, la puissance d'entrée, le temps d'arc prévu, la portabilité et les accessoires inclus dans l'emballage régional.
Obtenez une recommandation basée sur le poste
Vous ne savez pas si le procédé MIG pulsé, le procédé MIG à double impulsion ou le procédé TIG convient à votre travail ? Envoyez le matériel à DecapowerL'épaisseur, le type de joint, le diamètre du fil, la tension d'entrée, la longueur de soudure prévue et les procédés requis sont autant de paramètres pris en compte. Ainsi, la recommandation peut se baser sur l'application plutôt que sur l'intensité maximale.
Ce que Pulse MIG apporte aux différents utilisateurs
- Pour les débutants et les amateurs : un contrôle plus facile de l’arc et des préréglages synergiques réduisent les risques de surchauffe et simplifient l’apprentissage.
- Pour les soudeurs et les fabricants professionnels : un contrôle supérieur de la chaleur et des projections permet d’obtenir des soudures efficaces, propres et esthétiques.
- Pour les propriétaires d'ateliers : une productivité accrue, une réduction du meulage après soudage et des procédures de rappel rapides permettent de diminuer les coûts de production et d'améliorer le flux de travail global.
FAQ (questions fréquentes)
Question : Le procédé MIG pulsé est-il toujours meilleur pour l'aluminium mince ?
R : Non. C'est une option intéressante. Avec un programme adapté, une alimentation en fil stable, un gaz approprié et un bon positionnement, le soudage MIG pulsé peut faciliter la gestion du bain de fusion et réduire le risque de perforation. Une mauvaise préparation peut toutefois engendrer une soudure de mauvaise qualité. Pour les bords délicats, les assemblages courts et précis ou les travaux à forte valeur esthétique, le soudage TIG reste souvent le meilleur choix.
Question : Le procédé MIG pulsé remplace-t-il le procédé TIG pour l'aluminium et l'acier inoxydable ?
R : Pas tout à fait. Le MIG pulsé est intéressant lorsque la vitesse d'alimentation du fil et la production en série sont importantes. Le TIG offre un contrôle direct plus précis et un procédé naturellement sans projections, ce qui convient aux assemblages de précision et aux bords exposés. De nombreux petits ateliers utilisent les deux procédés : le MIG pulsé pour les supports, les panneaux et les sections d'échappement, et le TIG pour les travaux nécessitant un contrôle plus fin. Le TIG CC Lift de l'ULTRAMIG-230 n'est pas un poste TIG CA dédié à l'aluminium.
Question : Quelle épaisseur de soudure peut supporter un poste à souder MIG pulsé de 230 A ?
R : Il n'existe pas de réponse unique basée uniquement sur l'ampérage. Notre poste ULTRAMIG-230 présente des exemples de programmes pour l'acier inoxydable et l'aluminium, allant d'environ 0,8 mm (faible) à environ 4,0–6,2 mm (élevé), selon l'alliage et le diamètre du fil. Utilisez ces valeurs comme référence. Les soudures bout à bout, les soudures d'angle, les soudures en une seule passe et les soudures multipasses peuvent nécessiter des préparations et des réglages différents.
Q : Quelle est la différence entre le soudage MIG à impulsion unique et le soudage MIG à double impulsion ?
A : L'impulsion unique alterne entre courant de crête et courant de fond pour contrôler le transfert des gouttelettes et réduire l'apport de chaleur. L'impulsion double ajoute une modulation de fréquence secondaire plus lente au cours de ce cycle. Ceci permet un meilleur contrôle du bain de fusion et crée un motif ondulé distinct et esthétique sur le cordon de soudure, idéal pour les pièces en aluminium exposées.