 Aanmelden
Decapower Curated informatie voor Professionals, Hobbyisten & Opvoeders.
Blijf op de hoogte van de nieuwste informatie over nieuwe producttechnologie, innovaties en meer van de Lasmachine Industrie.

Waarom pulslassen met MIG-technologie gebruiken voor het lassen van dun aluminium en roestvrij staal?
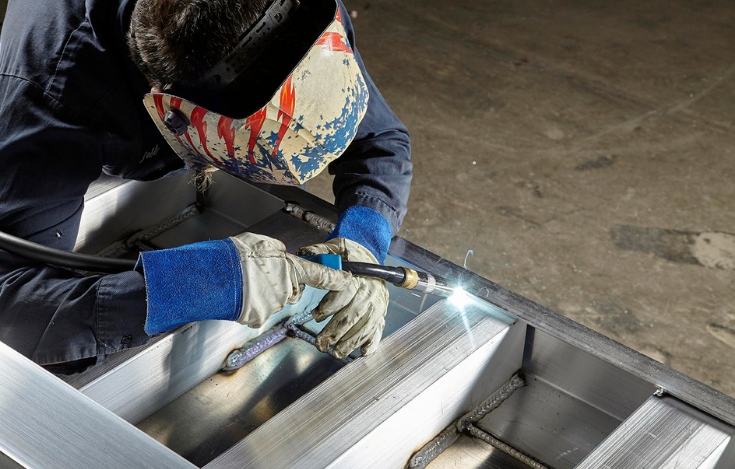
Dunne platen zijn erg gevoelig voor kleine fouten. Als je even stopt bij een aluminium rand, kan deze wegsmelten; als je te lang doorlas op roestvrij staal, kan het paneel vervormen of verkleuren. Standaard MIG-lassen is snel, maar die snelheid is alleen nuttig als het smeltbad beheersbaar blijft.
Puls-MIG-lassen Het biedt een andere manier om de overdracht van vulmetaal te controleren. Het kan een slechte passing, de verkeerde draad of een zwakke techniek niet corrigeren. Met een geschikt programma kan het de boog echter wel gemakkelijker te beheersen maken bij warmtegevoelige werkstukken. Decapower kiest voor deze praktische aanpak in zijn digitale MIG-reeks, waarbij de puls- en dubbele pulsmodi worden gecombineerd met een synergische instelling, terwijl handmatige aanpassing voor ervaren lassers behouden blijft.
Waarom dun aluminium en roestvrij staal moeilijk te lassen zijn
Dun aluminium: het ene moment koud, het volgende moment veel te heet.
Aluminium voert warmte snel af van de lasboog. Aan het begin van een lasproces kan het smeltbad langzaam ontstaan. Naarmate het werkstuk opwarmt, kan dezelfde instelling te agressief worden, vooral bij een rand of opening. Daarom kan het lassen van dun aluminium over een korte afstand omslaan van een slechte fusie naar doorbranden.
Draadaanvoer is een andere bron van problemen. Zachte aluminiumdraad kan knikken of ongelijkmatig worden aangevoerd als de aandrijfrollen, voering, contacttip, toortslengte of spoelopstelling niet geschikt zijn. Decapower beschouwt boogbeheersing en draadaanvoer als met elkaar verbonden kwesties; de vierrollenaanvoer op de ULTRAMIG-230 is alleen nuttig als het volledige aluminiumaanvoerpad correct is ingesteld.
Dun roestvrij staal: de warmte blijft dicht bij de verbinding.
Roestvrij staal kent juist het tegenovergestelde probleem met warmteoverdracht. De warmte blijft geconcentreerd rond de verbinding, waardoor een lange lasrups het paneel kan vervormen of een sterke verkleuring kan veroorzaken. Bij een afzuigkap, keukenpaneel of decoratief onderdeel kan het borstelen en polijsten langer duren dan het lassen zelf.
Pulslassen met MIG kan de operator helpen een stabielere materiaaloverdracht te behouden, maar het kan geen koele of schone las garanderen. De lassnelheid, het beschermgas, de lasdraad, de passing van de lasnaad en de lengte van de lasrups blijven van belang. De multi-materiaalprogramma's van Decapower bieden een goed uitgangspunt; een teststuk van dezelfde legering en dikte blijft de veiligste controle.
Wat Pulse MIG nu eigenlijk verandert
Bij pulserende sproeioverdracht wisselt de stroombron af tussen een piekstroom en een lagere basisstroom. Bij de piekstroom wordt een druppel van de draad afgeknepen en over de boog bewogen. De basisstroom houdt de boog in stand tot de volgende puls.
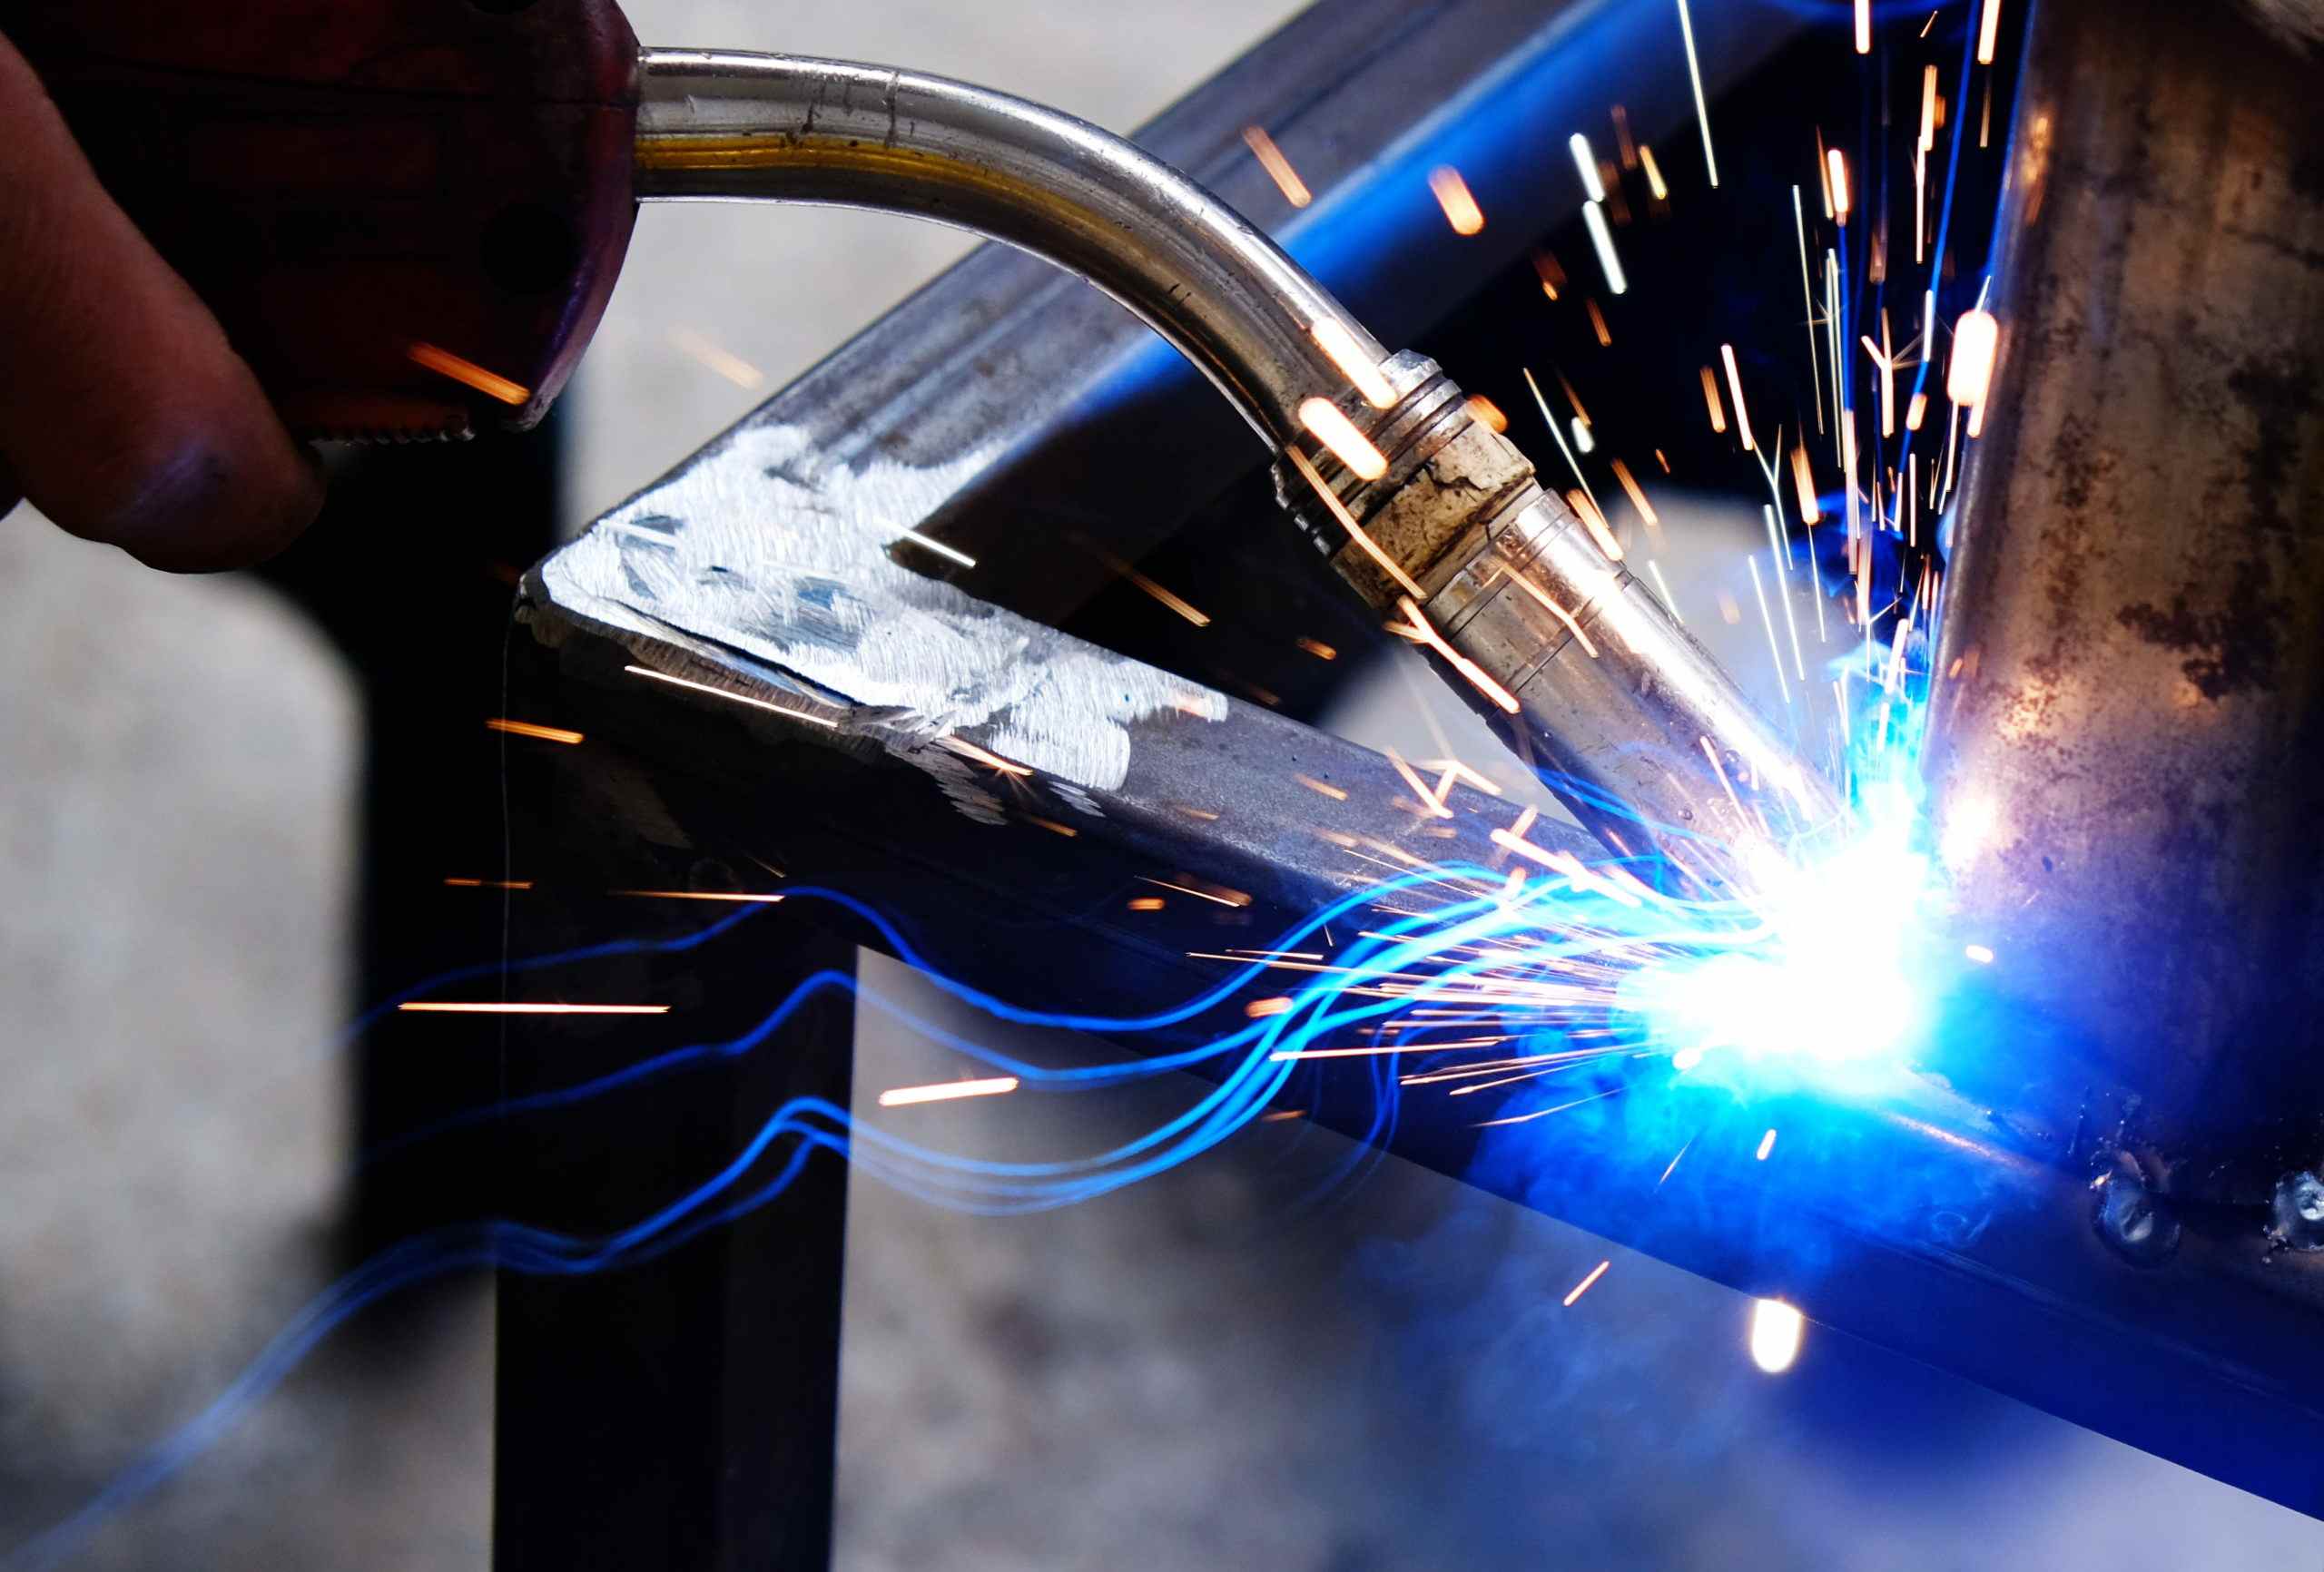
Deze volgorde bepaalt wanneer metaal in de verbinding wordt overgebracht. Onder vergelijkbare omstandigheden kan dit de gemiddelde warmteontwikkeling verlagen in vergelijking met conventioneel sproeilassen, onregelmatige kortsluitingen verminderen en spatten beperken. Het kan er ook voor zorgen dat het smeltbad voorspelbaarder aanvoelt. Deze voordelen zijn echter afhankelijk van het programma: een te lange lasbaan, een te grote booglengte of ongeschikte verbruiksmaterialen kunnen nog steeds leiden tot overmatige warmteontwikkeling of een slechte fusie.
Om deze reden combineert Decapower synergische en handmatige bediening. De synergische modus creëert een basislijn op basis van de geselecteerde materiaal- en draadgegevens. De handmatige modus stelt de operator in staat om die basislijn te corrigeren voor een overlappende verbinding, buitenhoek, reparatievoeg of lange naad.
5 voordelen van Pulse MIG
1. Een groter werkvenster op warmtegevoelige platen
De achtergrondfase verandert de energieoverdracht tussen de druppels. Bij een goed voorbereide verbinding kan dit de operator een grotere instelmarge geven wanneer een aluminium rand bijna wegspoelt of een roestvrijstalen naad oververhit raakt. De rijsnelheid en de passing blijven belangrijk, maar het smeltbad is mogelijk gemakkelijker te beheersen.
2. Een kleinere kans op doorbranden of vervorming – als de installatie correct is.
Vergeleken met een hetere, continue-spuitlasmethode kan Pulse MIG de kans verkleinen dat een rand doorbrandt of dat een paneel vervormt. De juiste hechtafstand, klemming, een verstandige lasrupslengte en een proefstuk blijven belangrijk, vooral wanneer de voegopeningen inconsistent zijn.
3. Mogelijk minder spatten en afwerkingswerk.
Gecontroleerde druppeloverdracht produceert vaak minder spatten dan een instabiele conventionele MIG-boog. De verbetering is het meest merkbaar wanneer de oorspronkelijke overdracht onregelmatig is. Bij zichtbaar roestvrij staal of een autoreparatie kan zelfs een bescheiden vermindering betekenen dat er minder afplakwerk, slijpen en nabewerking nodig is na het lassen.
4. Meer herhaalbare instellingen voor terugkerende onderdelen
In kleine werkplaatsen worden vaak dezelfde beugel, paneel of uitlaatverbinding herhaald. Een stabiel programma is handig, maar de mogelijkheid om het op te roepen is nog beter. De ULTRAMIG-230 biedt tot 10 geheugenkanalen, waardoor een beproefde configuratie kan worden opgeslagen en later kan worden geladen in plaats van elke parameter helemaal opnieuw te moeten instellen.
5. Een andere optie om het uiterlijk van de kralen te beïnvloeden
Single Pulse regelt de druppeloverdracht. Dubbele Puls MIG Dit voegt een langzamere modulatie toe aan die cyclus, waardoor het ritme van de smeltlaag verandert en vaak een meer uitgesproken rimpelpatroon ontstaat. Dit kan nuttig zijn bij zichtbaar aluminiumwerk, hoewel de beweging van de brander, de geometrie van de voegen en de consistentie van de operator nog steeds bepalend zijn voor het uiteindelijke resultaat.
Hoe kies je een pulslasapparaat voor MIG-lassen?
Puls of dubbele puls: Een enkele puls kan volstaan voor gecontroleerde overdracht. Overweeg een dubbele puls wanneer een zichtbaar kralenritme en extra plasmodulatie belangrijk zijn voor het werk.
Regeling bij lage stroomsterkte: De maximale stroomsterkte zegt weinig over het gedrag op plaatmetaal. Controleer het gepubliceerde bereik voor het materiaal en de draad die u wilt gebruiken, en kijk niet alleen naar het hoogste uitgangsvermogen.
Synergetische en handmatige aanpassing: Synergetische besturing kan de insteltijd verkorten bij het wisselen van materialen of draaddiameters. Handmatige aanpassing is nodig wanneer de vooraf ingestelde waarde dichtbij is, maar de verbinding nog gecorrigeerd moet worden.
Het aluminiumtoevoerpad: Controleer de groef van de aandrijfrol, de voering, de contacttip, de lengte van de brander, de spoelgrootte en of uw draad een spoelpistool of een andere aanvoerinrichting vereist.
Inschakelduur en ingangsvermogen: Voor langere laswerkzaamheden dient u de nominale inschakelduur en de testomstandigheden te vergelijken met de verwachte lastijd. Controleer ook welke spanningsvariant in uw regio verkrijgbaar is.
Waarom kiezen voor de Decapower ULTRAMIG-230?
Decapower's ULTRAMIG-230 Het is een 230A-platform met Pulse MIG, Double Pulse MIG, synergisch en handmatig MIG, MMA en Lift DC TIG. De functies zijn geschikt voor diverse veelvoorkomende klussen in kleine werkplaatsen.
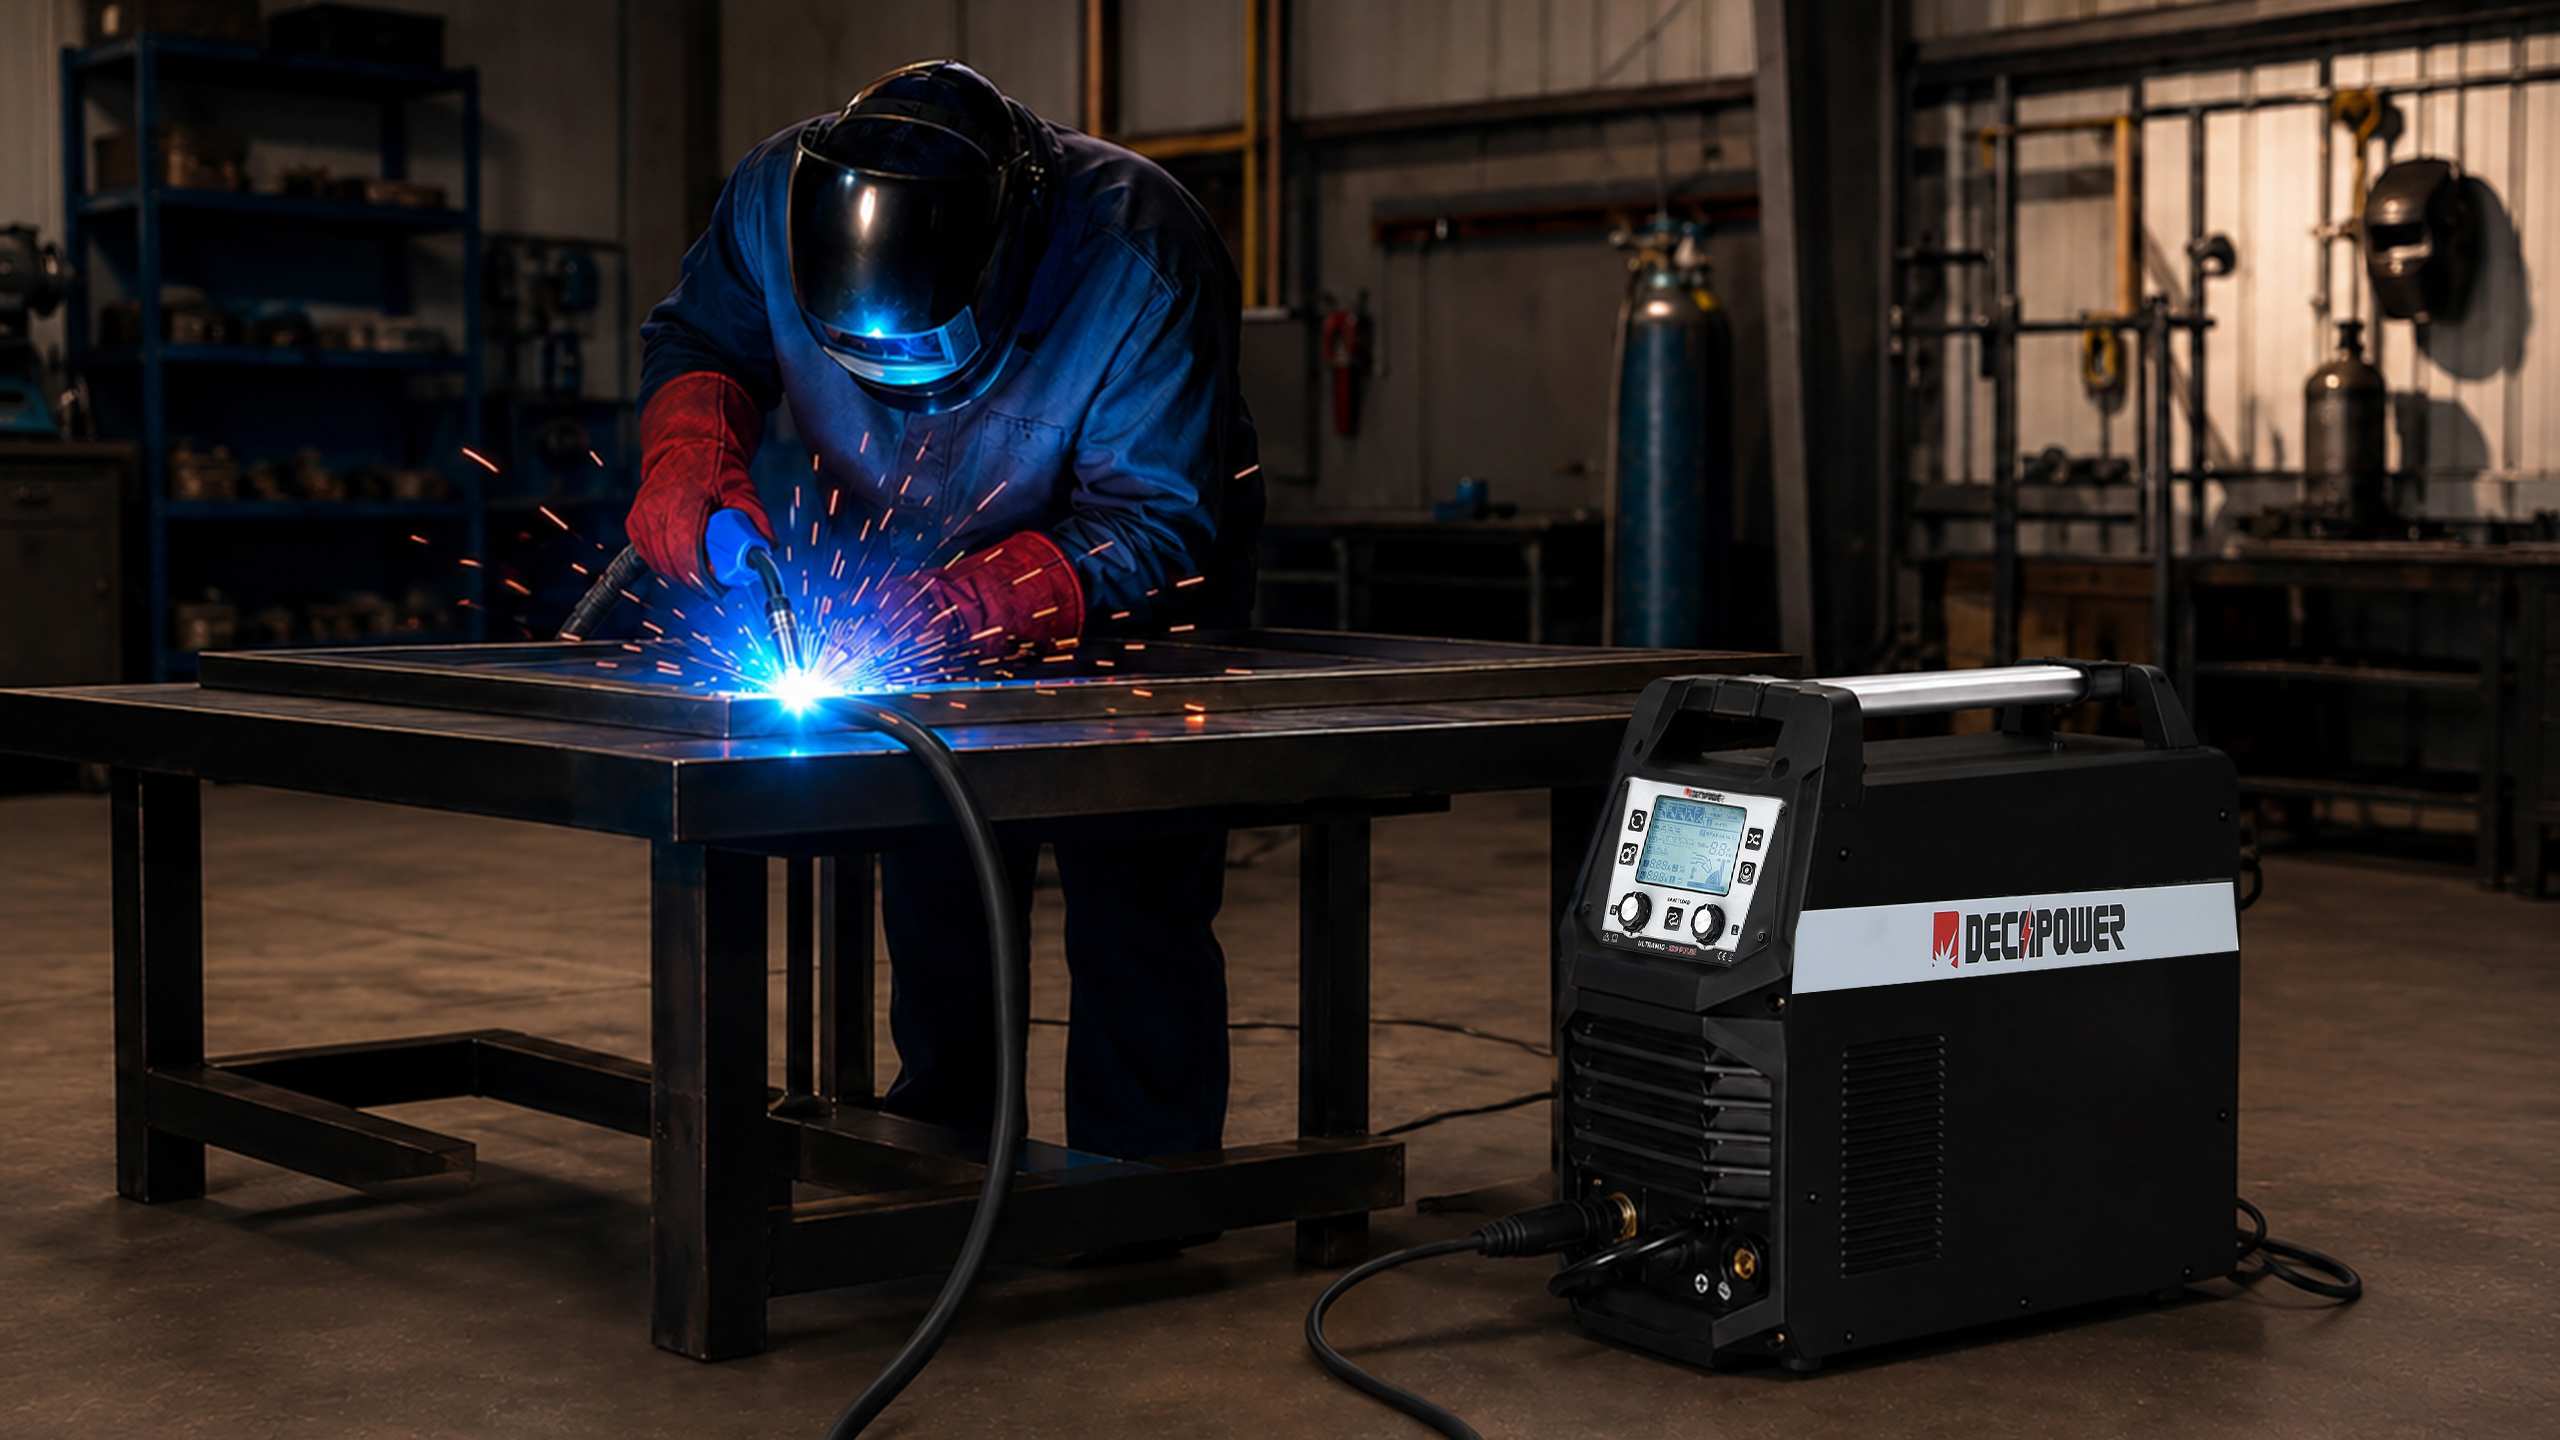
Voor dunne aluminium beugels of motorfietsonderdelen biedt de Pulse-modus een gecontroleerde draadoverdracht, terwijl de dubbel aangedreven vierrollentoevoer de draadbeweging door een correct voorbereid aluminium toevoerpad ondersteunt. Op een zichtbaar frame of paneel biedt Double Pulse de operator een andere manier om het smeltbadritme te bepalen zonder een automatische TIG-achtige afwerking te claimen.
Voor het herhaaldelijk lassen van roestvrijstalen beugels of uitlaatsecties kunnen tot 10 geheugenkanalen voor reeds geteste instellingen worden opgeslagen. Het 4,3-inch LCD-scherm toont het geselecteerde proces en de parameters bij het wisselen tussen opgeslagen taken. In een gemengde reparatiewerkplaats maken MIG/MAG, MMA en Lift DC TIG het mogelijk om met één stroombron meerdere taken uit te voeren, mits de juiste accessoires worden gebruikt.
Decapower publiceert een aanbevolen draaddiameter van 0,6–1,2 mm en een nominale inschakelduur van 60% voor de vermelde configuratie. De grafiek voor pulslassen/dubbele pulslassen bevat geselecteerde voorbeelden van programma's met roestvrij staal en aluminium, van ongeveer 0,8 mm tot ongeveer 4,0–6,2 mm, afhankelijk van de legering en draaddiameter. Beschouw deze waarden als referentiepunten voor programma's: het ontwerp van de lasverbinding, de positie, de passing, de voedingsspanning, het gas en de gebruikte techniek kunnen het praktische bereik beïnvloeden.
Welk Decapower-model past het beste bij uw werkzaamheden?
|
Uw gebruikelijke werk |
Een verstandige richting |
| Dun aluminium of roestvrij staal waar puls- en dubbele pulstoepassingen vereist zijn. | ULTRAMIG-230 |
| Algemene synergische MIG/MAG plus MMA en Lift DC TIG, zonder pulsvereiste. | XTRAMIG-200 |
| Draagbare apparaten voor thuisgebruik en doe-het-zelfprojecten met meerdere processen, maar met een lagere output. | LITERATUUR 160 |
Kiezen ULTRAMIG-230 Wanneer puls- en dubbele pulsfuncties daadwerkelijk vereist zijn voor het bewerken van aluminium of roestvrij staal, kies dan voor de juiste optie. XTRAMIG-200 Voor veelzijdige synergische MIG/MAG-, MMA- en Lift DC TIG-lasmodi zonder te betalen voor pulsmodi die u mogelijk niet gebruikt. Kies LITERATUUR 160 Voor draagbaar MMA/elektrodelassen bij licht onderhoud, thuisgebruik en doe-het-zelf-toepassingen. Controleer in alle gevallen het materiaal, het ingangsvermogen, de verwachte lastijd, de draagbaarheid en de accessoires die in het regionale pakket zijn inbegrepen.
Ontvang een aanbeveling op basis van de functie
Weet je niet zeker of Pulse MIG, Double Pulse of TIG het meest geschikt is voor jouw klus? Stuur het materiaal naar Decapower.dikte, verbindingstype, draaddiameter, ingangsspanning, verwachte laslengte en vereiste processen. Hierdoor kan de aanbeveling beginnen bij de toepassing in plaats van bij het hoogste amperage.
Wat Pulse MIG verschillende gebruikers te bieden heeft
- Voor beginners en hobbyisten: eenvoudigere boogcontrole en synergetische voorinstellingen verminderen het risico op doorbranden en vereenvoudigen het leerproces.
- Voor professionele lassers en metaalbewerkers: superieure warmte- en spatbeheersing zorgen voor zeer efficiënte, schone en visueel aantrekkelijke lassen.
- Voor werkplaatseigenaren: hogere productiviteit, minder nabewerking door lassen en snelle terugroepkanalen verlagen de productiekosten en verbeteren de algehele workflow.
Veelgestelde vragen
Vraag: Is Pulse MIG altijd beter voor dun aluminium?
A: Nee. Het is wel een nuttige optie. Met een geschikt programma, stabiele draadaanvoer, het juiste gas en een goede passing kan Pulse MIG het smeltbad gemakkelijker te hanteren maken en de kans op doorbranden verkleinen. Slechte voorbereiding kan echter nog steeds een slechte las opleveren. Voor delicate randen, korte precisieverbindingen of werk waarbij een hoge esthetische waarde belangrijk is, blijft TIG wellicht de betere keuze.
Vraag: Is Pulse MIG een goed alternatief voor TIG bij het lassen van aluminium en roestvrij staal?
A: Niet helemaal. Puls-MIG is aantrekkelijk wanneer een hoge draadaanvoersnelheid en herhaalde productie belangrijk zijn. TIG biedt fijnere, directe controle en een van nature spatvrij proces, wat geschikt kan zijn voor precisieverbindingen en blootliggende randen. Veel kleine werkplaatsen gebruiken beide: puls-MIG voor beugels, panelen en uitlaatsecties, en TIG voor werk waarbij langzamere controle gewenst is. De Lift DC TIG van de ULTRAMIG-230 is geen speciaal AC TIG-systeem voor aluminium.
Vraag: Hoe dik kan een 230A Pulse MIG-lasapparaat aan?
A: Er is geen eenduidig antwoord gebaseerd op de stroomsterkte alleen. Onze ULTRAMIG-230 toont geselecteerde programma-voorbeelden voor roestvrij staal en aluminium, met een stroomsterkte van ongeveer 0,8 mm aan de onderkant tot ongeveer 4,0-6,2 mm aan de bovenkant, afhankelijk van de legering en de draaddiameter. Gebruik deze waarden als referentie. Stomplassen, hoeklassen, enkellaags lassen en meerlaags lassen vereisen mogelijk andere voorbereiding en instellingen.
V: Wat is het verschil tussen een MIG-lasapparaat met één puls en een MIG-lasapparaat met twee puls?
A: Single Pulse wisselt af tussen piek- en achtergrondstroom om de druppeloverdracht te regelen en de warmte-inbreng te verminderen. Double Pulse voegt een secundaire, langzamere frequentiemodulatie toe aan die cyclus. Dit zorgt voor extra controle over het smeltbad en creëert een duidelijk, visueel aantrekkelijk rimpelpatroon op de lasrups, wat ideaal is voor werkstukken met blootgesteld aluminium.