 Accedi
Decapower Informazioni curate per professionisti, appassionati e educatori.
Rimani aggiornato con le ultime informazioni sulla tecnologia dei nuovi prodotti, le innovazioni e molto altro dall'industria delle macchine per saldatura.

Perché utilizzare la saldatura MIG pulsata per la saldatura di sottili lamiere di alluminio e acciaio inossidabile?
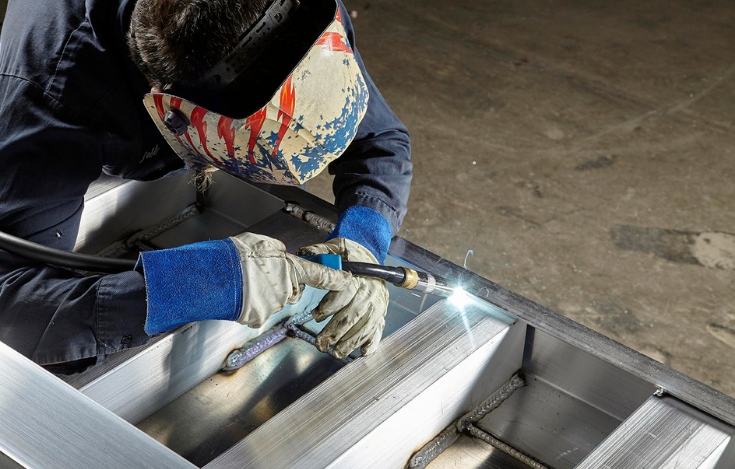
La lamiera sottile punisce anche i più piccoli errori. Una pausa su un bordo di alluminio può farla fondere; una saldatura troppo prolungata sull'acciaio inossidabile può deformare o scolorire il pannello. La saldatura MIG standard è veloce, ma questa velocità è utile solo se il bagno di fusione rimane gestibile.
Saldatura MIG pulsata Offre un altro modo per controllare il trasferimento del materiale d'apporto. Non può correggere un accoppiamento impreciso, l'uso di un filo errato o una tecnica inadeguata. Tuttavia, con un programma appropriato, può rendere l'arco più facile da gestire nelle lavorazioni sensibili al calore. Decapower adotta questa soluzione pratica nella sua gamma di saldatrici MIG digitali, combinando le modalità Pulse e Double Pulse con una configurazione sinergica, pur mantenendo la regolazione manuale per i saldatori esperti.
Perché è difficile saldare alluminio sottile e acciaio inossidabile
Alluminio sottile: freddo un attimo prima, troppo caldo quello dopo.
L'alluminio disperde rapidamente il calore dall'arco. All'inizio di una saldatura, la formazione del bagno di fusione può essere lenta. Man mano che il pezzo si riscalda, la stessa impostazione può diventare troppo aggressiva, soprattutto in corrispondenza di bordi o fessure. Ecco perché la saldatura di sottili lamiere di alluminio può passare da una fusione insufficiente alla perforazione completa in breve tempo.
L'alimentazione del filo è un'altra fonte di problemi. Il filo di alluminio morbido può piegarsi o alimentarsi in modo irregolare se i rulli di trascinamento, il rivestimento, la punta di contatto, la lunghezza della torcia o la disposizione della bobina non sono adatti. Decapower considera il controllo dell'arco e l'alimentazione del filo come aspetti interconnessi; l'alimentazione a quattro rulli dell'ULTRAMIG-230 è utile solo quando l'intero percorso di alimentazione dell'alluminio è configurato correttamente.
Acciaio inossidabile sottile: il calore rimane vicino alla giunzione
L'acciaio inossidabile presenta il problema opposto di flusso di calore. Il calore rimane concentrato vicino alla giunzione, quindi un cordone di saldatura lungo può deformare il pannello o lasciare una forte colorazione dovuta al calore. Su una cappa, un pannello da cucina o un elemento decorativo, la spazzolatura e la lucidatura possono richiedere più tempo della saldatura stessa.
La saldatura MIG pulsata può aiutare l'operatore a mantenere un trasferimento più stabile, ma non può garantire una saldatura fredda o pulita. La velocità di avanzamento, il gas di protezione, il filo d'apporto, l'allineamento del giunto e la lunghezza del cordone sono comunque fattori importanti. I programmi multimateriale di Decapower forniscono un punto di partenza; un pezzo di prova della stessa lega e dello stesso spessore rimane comunque il metodo di verifica più sicuro.
Cosa cambia realmente la saldatura MIG a impulsi?
Durante il trasferimento a spruzzo pulsato, la sorgente di alimentazione alterna una corrente di picco a una corrente di base inferiore. Al picco, una goccia viene prelevata dal filo e spostata attraverso l'arco. La corrente di base mantiene l'arco attivo fino all'impulso successivo.
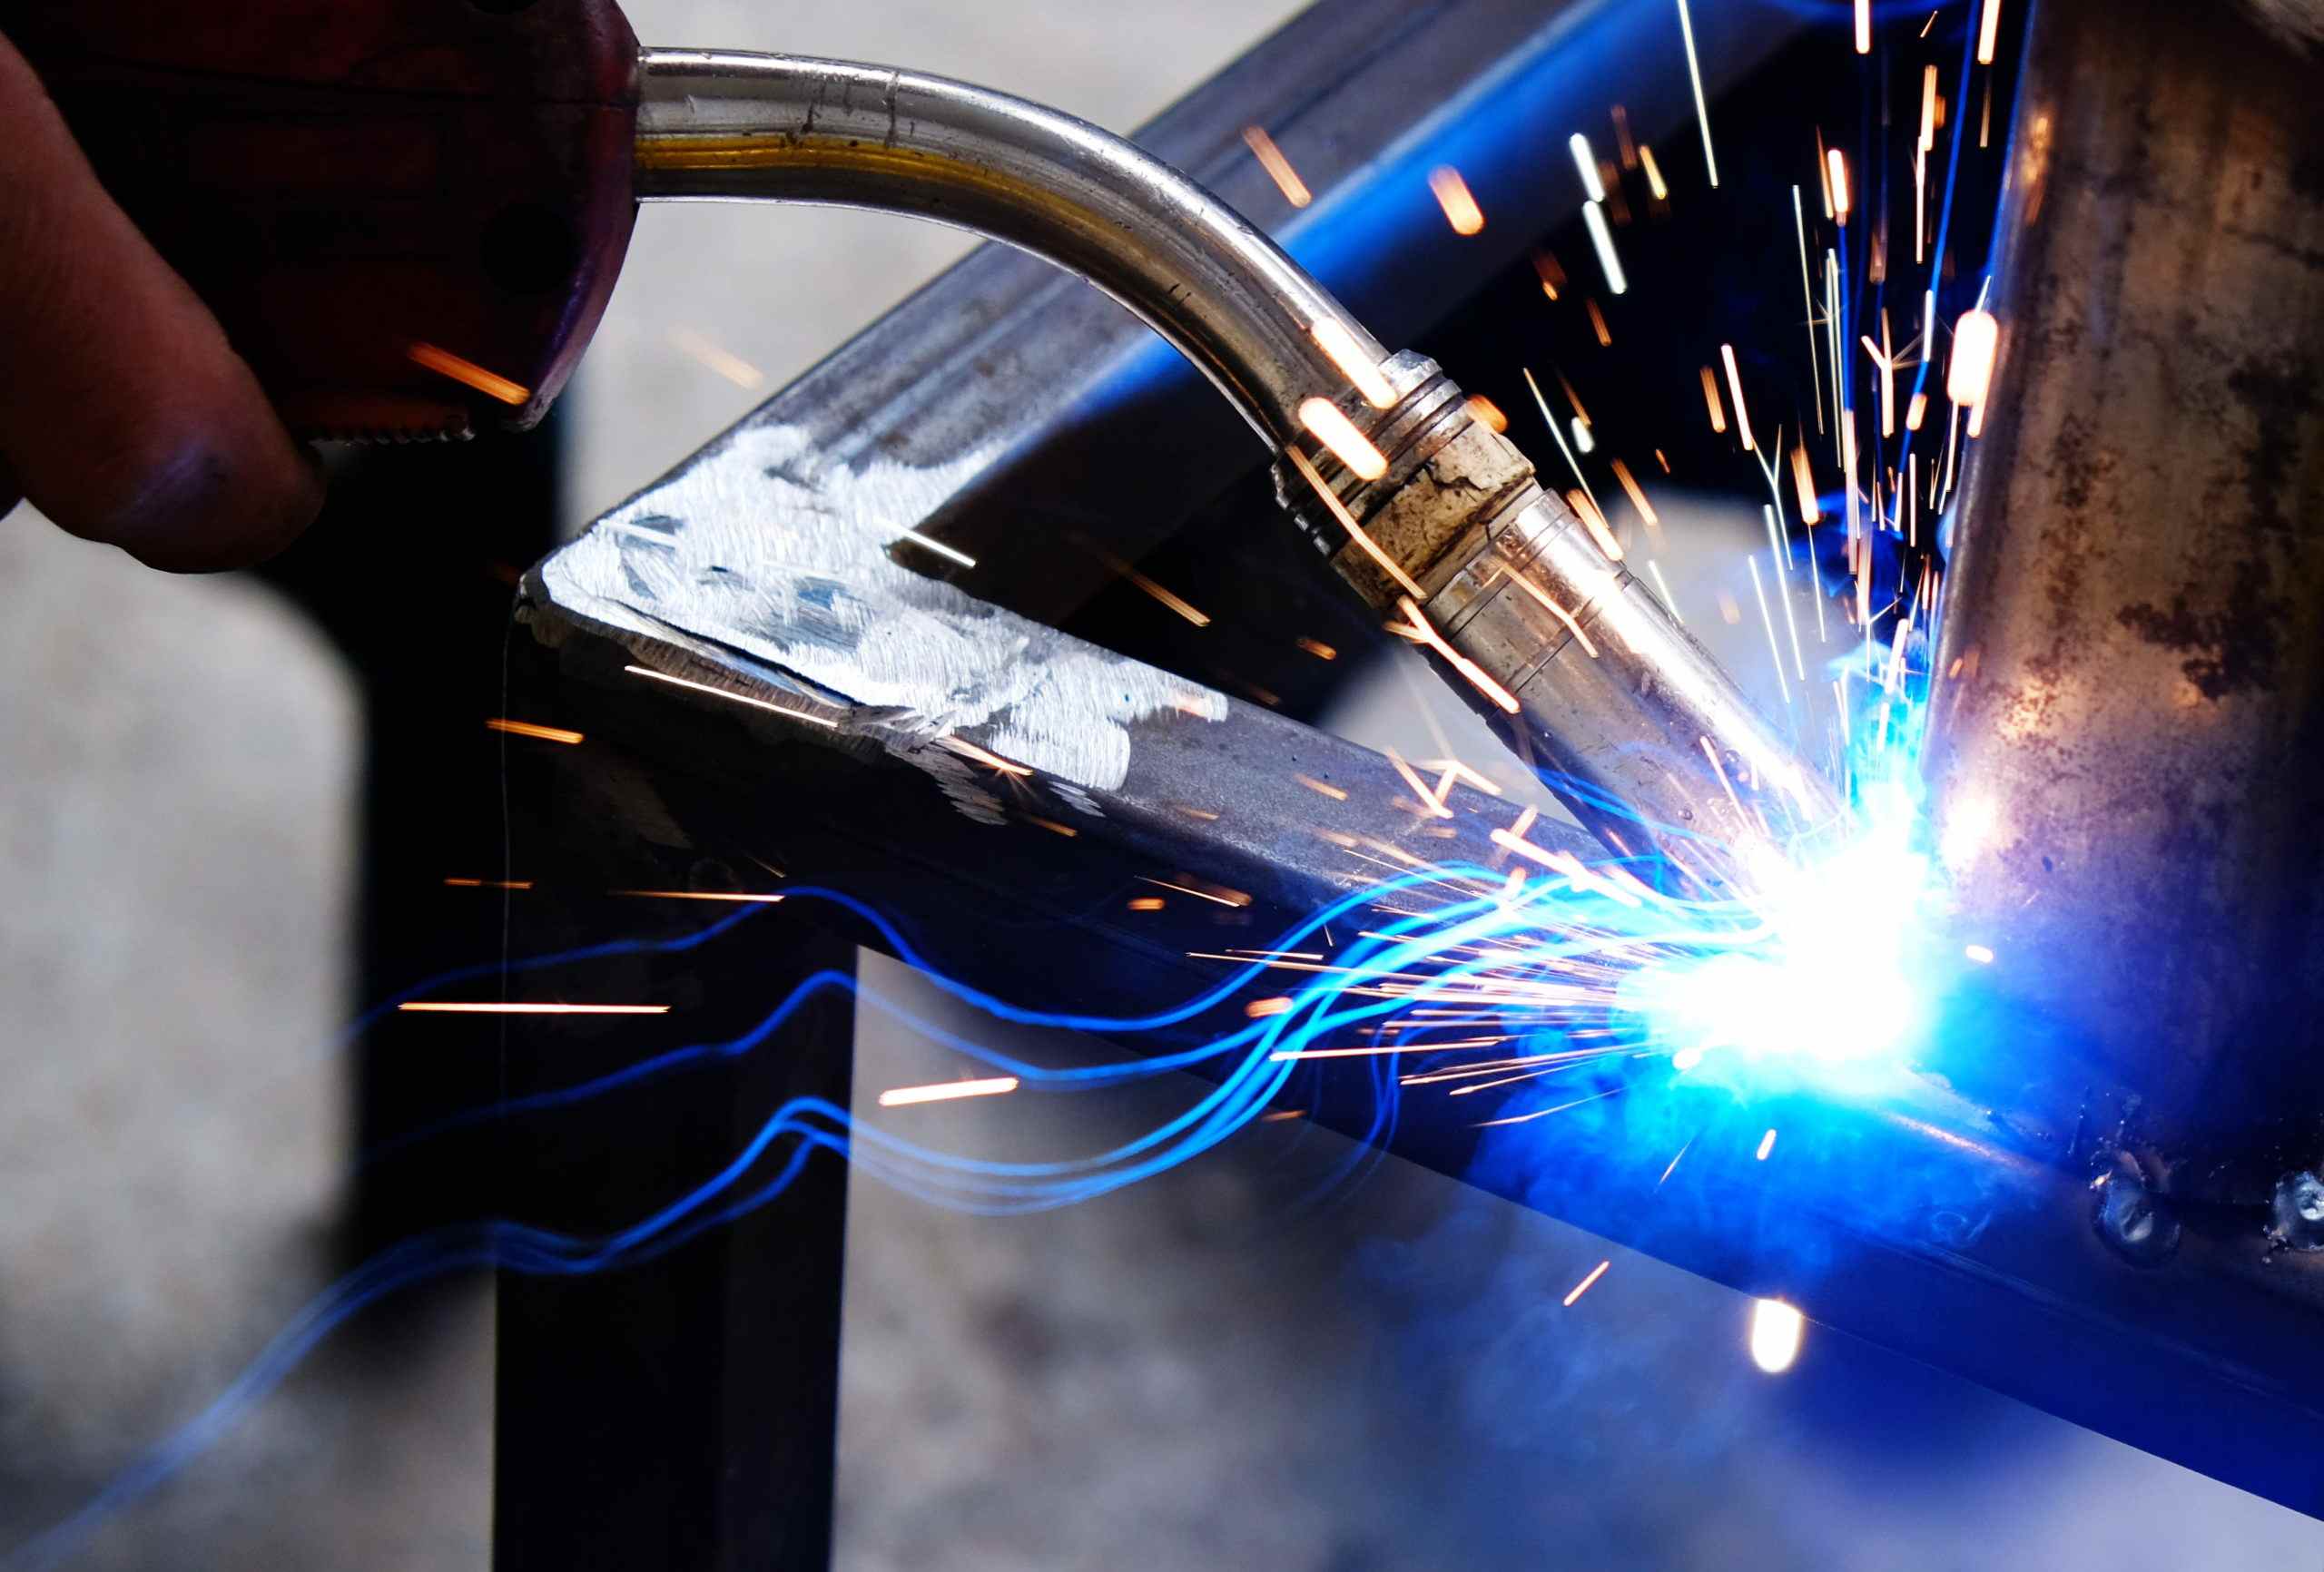
Questa sequenza controlla il momento in cui il metallo viene trasferito nel giunto. In condizioni comparabili, può ridurre la temperatura media rispetto al trasferimento a spruzzo convenzionale, diminuire i cortocircuiti irregolari e limitare gli schizzi. Può anche rendere il bagno di fusione più prevedibile. Tali vantaggi dipendono dal programma: una velocità di avanzamento lenta, una lunghezza dell'arco eccessiva o l'utilizzo di materiali di consumo non idonei possono comunque causare un eccessivo surriscaldamento o una fusione inadeguata.
Per questo motivo, Decapower combina il controllo sinergico e quello manuale. La modalità sinergica crea una base di riferimento a partire dai dati del materiale e del filo selezionati. La modalità manuale consente all'operatore di correggere tale base di riferimento per una giunzione a sovrapposizione, un angolo esterno, una fessura di riparazione o una saldatura lunga.
5 vantaggi della saldatura MIG pulsata
1. Una finestra di lavoro più ampia sulla lastra termosensibile
La fase di fondo modifica l'energia trasferita tra le gocce. Su una giunzione ben preparata, questo può offrire all'operatore una finestra di regolazione più ampia quando un bordo di alluminio sta per essere lavato via o una saldatura in acciaio inossidabile si sta surriscaldando. La velocità di avanzamento e l'accoppiamento sono comunque importanti, ma il bagno di fusione potrebbe essere più facile da gestire.
2. Minore probabilità di bruciature o distorsioni, se la configurazione è corretta.
Rispetto a una configurazione a spruzzo continuo ad alta temperatura, la saldatura MIG pulsata può ridurre il rischio di bruciare un bordo o di deformare un pannello. La spaziatura dei punti di saldatura, il serraggio, una lunghezza del cordone adeguata e una prova su un pezzo di scarto rimangono importanti, soprattutto quando gli spazi tra i giunti sono irregolari.
3. Potenzialmente meno schizzi e lavoro di finitura
Il trasferimento controllato delle gocce produce spesso meno spruzzi rispetto a un arco MIG convenzionale instabile. Il miglioramento è più evidente quando il trasferimento originale è irregolare. Su lavorazioni in acciaio inossidabile a vista o riparazioni automobilistiche, anche una modesta riduzione può significare meno mascheratura, smerigliatura e rifinitura dopo la saldatura.
4. Impostazioni più ripetibili per le parti ricorrenti
Le piccole officine spesso ripetono la stessa staffa, lo stesso pannello o lo stesso raccordo di scarico. Un programma stabile è utile; poterlo richiamare è ancora meglio. L'ULTRAMIG-230 offre fino a 10 canali di memoria, consentendo di memorizzare una configurazione testata e di caricarla in seguito, anziché dover ricostruire ogni parametro da zero.
5. Un'altra opzione per controllare l'aspetto delle perline
Il controllo a impulso singolo regola il trasferimento delle goccioline. Doppio impulso MIG Aggiunge una modulazione più lenta durante quel ciclo, modificando il ritmo della pozza e creando spesso un motivo a onde più pronunciato. Questo può essere utile su lavorazioni in alluminio a vista, sebbene il movimento della torcia, la geometria del giunto e la costanza dell'operatore influenzino comunque l'aspetto finale.
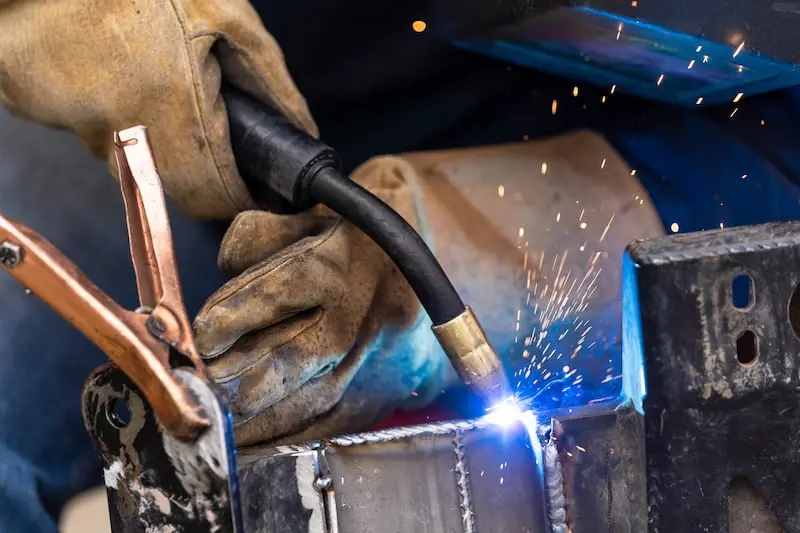
Come scegliere una saldatrice MIG a impulsi
Impulso o doppio impulso: Un singolo impulso può essere sufficiente per un trasferimento controllato. Considerare il doppio impulso quando il ritmo visibile delle perline e un'ulteriore modulazione della pozza sono importanti per l'opera.
Controllo a bassa corrente: L'amperaggio massimo dice poco sul comportamento su lamiera. Verificate l'intervallo di amperaggio pubblicato per il materiale e il filo che intendete utilizzare, non solo il valore di potenza massima.
Regolazione sinergica e manuale: Il controllo sinergico può ridurre i tempi di impostazione quando si cambiano materiali o diametri dei fili. La regolazione manuale è importante quando il valore preimpostato è vicino ma la giunzione necessita di una correzione.
Il percorso di alimentazione dell'alluminio: Verificare la scanalatura del rullo di trascinamento, il rivestimento, la punta di contatto, la lunghezza della torcia, la dimensione della bobina e se il filo richiede una pistola per bobina o un altro sistema di alimentazione.
Ciclo di lavoro e potenza in ingresso: Per saldature di lunga durata, confrontare il ciclo di lavoro nominale e le relative condizioni di prova con il tempo di arco previsto. Verificare la versione di tensione disponibile nel proprio mercato.
Perché scegliere il Decapower ULTRAMIG-230?
ULTRAMIG-230 di Decapower È una piattaforma da 230 A con funzioni di saldatura MIG pulsata, MIG a doppio impulso, MIG sinergica e manuale, MMA e TIG a corrente continua con sollevamento. Le sue caratteristiche la rendono adatta a diverse lavorazioni comuni nelle piccole officine.
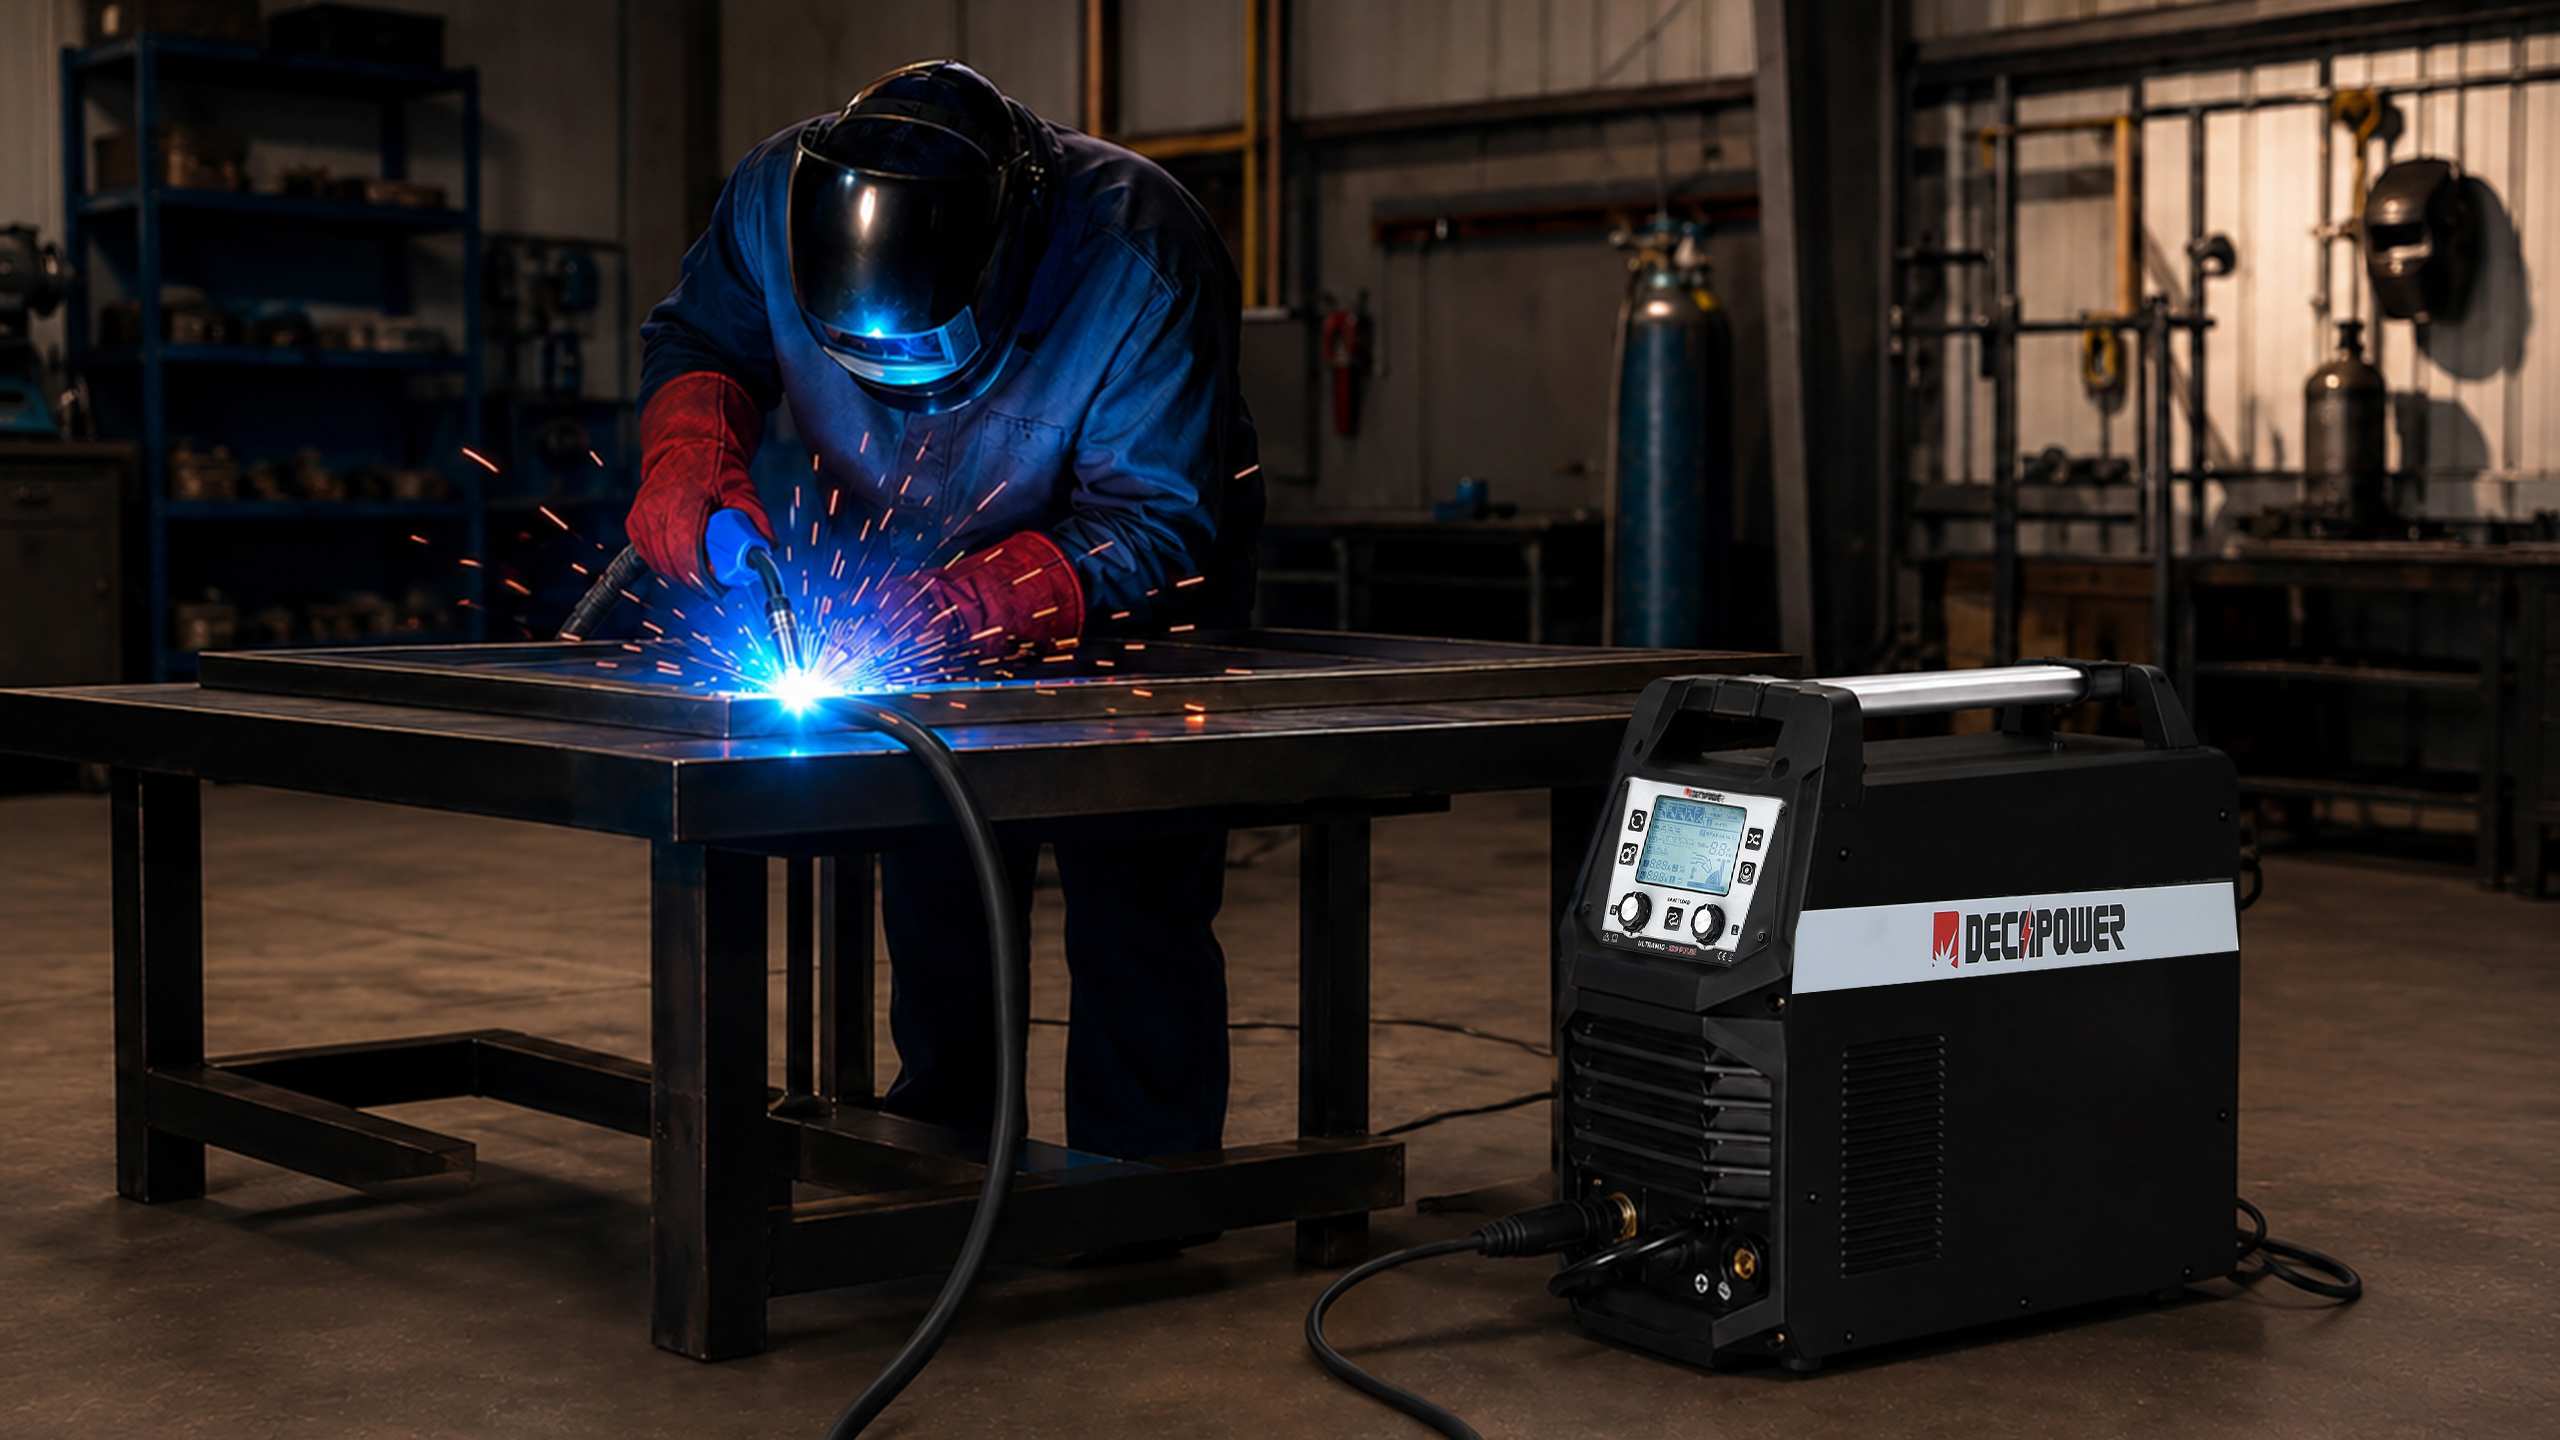
Per staffe sottili in alluminio o componenti per motociclette, la modalità Pulse offre un trasferimento controllato, mentre l'alimentazione a quattro rulli a doppio trascinamento supporta il movimento del filo attraverso un percorso di alimentazione in alluminio opportunamente preparato. Su un telaio o un pannello a vista, la modalità Double Pulse offre all'operatore un ulteriore modo per modellare il ritmo del bagno di saldatura senza pretendere una finitura automatica simile a quella TIG.
Per la saldatura ripetuta di staffe in acciaio inox o sezioni di scarico, è possibile memorizzare fino a 10 canali di memoria per le impostazioni già testate. Il display LCD da 4,3 pollici mostra il processo e i parametri selezionati durante il passaggio tra i lavori salvati. In un'officina di riparazione mista, le tecnologie MIG/MAG, MMA e Lift DC TIG consentono a un'unica fonte di alimentazione di svolgere diverse attività con gli accessori appropriati.
Decapower pubblica un intervallo di filo consigliato compreso tra 0,6 e 1,2 mm e un ciclo di lavoro nominale del 60% per la configurazione indicata. La sua tabella Pulse/Double Pulse include esempi di programmi selezionati per acciaio inossidabile e alluminio da circa 0,8 mm a circa 4,0-6,2 mm, a seconda della lega e del diametro del filo. Considerate questi valori come riferimenti di programma: la progettazione del giunto, la posizione, l'assemblaggio, l'alimentazione, il gas e la tecnica possono modificare l'intervallo pratico.
Quale modello Decapower è più adatto al tuo lavoro?
|
Il tuo solito lavoro |
Una direzione sensata |
| Alluminio sottile o acciaio inossidabile dove sono richiesti impulsi e doppi impulsi. | ULTRAMIG-230 |
| MIG/MAG sinergico generale più MMA e Lift DC TIG, senza necessità di impulso | XTRAMIG-200 |
| Lavoro multi-processo portatile per la casa e il fai-da-te a bassa potenza | LETTERATURA 160 |
Scegliere ULTRAMIG-230 quando Pulse e Double Pulse sono requisiti reali per la lavorazione di alluminio o acciaio inossidabile. Scegli XTRAMIG-200 per una saldatura MIG/MAG, MMA e Lift DC sinergica e versatile, senza pagare per modalità Pulse che potresti non utilizzare. Scegli LETTERATURA 160 Per esigenze di saldatura MMA/a elettrodo portatile in applicazioni di manutenzione leggera, domestiche e fai-da-te. In ogni caso, verificare il materiale, la potenza in ingresso, il tempo di arco previsto, la portabilità e gli accessori inclusi nella confezione regionale.
Ottieni una raccomandazione basata sul lavoro
Non sai se la saldatura MIG a impulsi, a doppio impulso o TIG sia la più adatta al tuo lavoro? Invia il materiale a Decapowerspessore, tipo di giunzione, diametro del filo, tensione di ingresso, lunghezza di saldatura prevista e processi richiesti. Ciò consente di formulare la raccomandazione partendo dall'applicazione piuttosto che dal valore di amperaggio più elevato.
Cosa offre la tecnologia Pulse MIG ai diversi utenti
- Per principianti e hobbisti: il controllo dell'arco più semplice e le impostazioni predefinite sinergiche riducono il rischio di bruciature e semplificano l'apprendimento.
- Per saldatori e fabbri professionisti: un controllo superiore del calore e degli spruzzi garantisce saldature efficienti, pulite e di bell'aspetto.
- Per i proprietari di officine: maggiore produttività, meno smerigliatura post-saldatura e canali di richiamo rapidi riducono i costi di produzione e migliorano il flusso di lavoro complessivo.
Domande frequenti
Domanda: La saldatura MIG a impulsi è sempre la soluzione migliore per l'alluminio sottile?
R: No. È un'opzione utile. Con un programma adeguato, un'alimentazione stabile del filo, il gas corretto e un buon assemblaggio, la saldatura MIG pulsata può rendere il bagno di fusione più facile da gestire e ridurre il rischio di bruciatura. Una preparazione inadeguata può comunque produrre una saldatura di scarsa qualità. Per bordi delicati, giunzioni di precisione di piccole dimensioni o lavori altamente estetici, la saldatura TIG potrebbe rimanere la scelta migliore.
Domanda: La saldatura MIG a impulsi sostituisce la saldatura TIG per alluminio e acciaio inossidabile?
R: Non completamente. La saldatura MIG pulsata è interessante quando la velocità di alimentazione del filo e la ripetibilità della produzione sono fattori importanti. La saldatura TIG offre un controllo diretto più preciso e un processo naturalmente privo di spruzzi, adatto a giunzioni di precisione e bordi esposti. Molte piccole officine utilizzano entrambe: la MIG pulsata per staffe, pannelli e sezioni di scarico, e la TIG per lavori che richiedono un controllo più lento. La funzione Lift DC TIG dell'ULTRAMIG-230 non è una saldatura TIG AC specifica per l'alluminio.
Domanda: Qual è lo spessore massimo di filo che una saldatrice MIG a impulsi da 230 A può gestire?
R: Non esiste una risposta univoca basata esclusivamente sull'amperaggio. Il nostro ULTRAMIG-230 mostra alcuni esempi di programmi per acciaio inossidabile e alluminio, con diametri che vanno da circa 0,8 mm (valore minimo) a circa 4,0-6,2 mm (valore massimo), a seconda della lega e del diametro del filo. Utilizzate questi valori come riferimento. Giunti di testa, cordoni, saldature a passata singola e saldature a passate multiple potrebbero richiedere preparazioni e impostazioni diverse.
D: Qual è la differenza tra saldatura MIG a impulso singolo e a doppio impulso?
A: La modalità a impulso singolo alterna la corrente di picco e quella di base per controllare il trasferimento delle gocce e ridurre l'apporto di calore. La modalità a doppio impulso aggiunge una modulazione di frequenza secondaria più lenta durante tale ciclo. Ciò offre un maggiore controllo del bagno di fusione e crea un caratteristico motivo ondulato, esteticamente gradevole, sul cordone di saldatura, ideale per le saldature su alluminio a vista.