 Anmelden
Decapower Kuratierte Informationen für Profis, Hobbyisten & Pädagogen.
Bleiben Sie auf dem Laufenden mit den neuesten Informationen zu neuen Produkttechnologien, Innovationen und mehr aus der Schweißmaschinenindustrie.

Warum man das Impuls-MIG-Schweißen für dünnes Aluminium und Edelstahl verwenden sollte
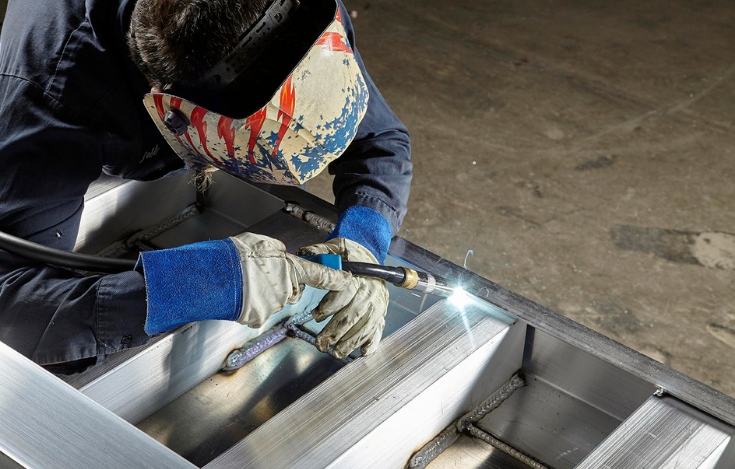
Dünnes Blech verzeiht keine Fehler. Hält man an einer Aluminiumkante inne, kann das Material wegschmelzen; schweißt man zu lange an Edelstahl, kann sich das Blech verziehen oder verfärben. Standard-MIG-Schweißen ist zwar schnell, aber diese Geschwindigkeit nützt nur, wenn das Schmelzbad überschaubar bleibt.
Impuls-MIG-Schweißen bietet eine weitere Möglichkeit zur Steuerung des Schweißzusatzwerkstoffübergangs. Fehlerhafte Passung, falscher Draht oder unzureichende Schweißtechnik können damit nicht korrigiert werden. Mit einem geeigneten Programm lässt sich der Lichtbogen jedoch bei wärmeempfindlichen Werkstücken leichter handhaben. Decapower verfolgt diesen praktischen Ansatz in seinem digitalen MIG-Schweißgeräte-Sortiment und kombiniert Puls- und Doppelpulsbetrieb mit einer synergischen Konfiguration, wobei die manuelle Justierung für erfahrene Schweißer erhalten bleibt.
Warum dünnes Aluminium und Edelstahl schwer zu schweißen sind
Dünnes Aluminium: im einen Moment kalt, im nächsten zu heiß.
Aluminium leitet die Wärme des Lichtbogens schnell ab. Zu Beginn des Schweißvorgangs kann sich das Schmelzbad nur langsam bilden. Mit zunehmender Erwärmung des Werkstücks kann dieselbe Einstellung zu aggressiv werden, insbesondere an Kanten oder Spalten. Daher kann es beim Schweißen dünner Aluminiumbleche innerhalb kurzer Zeit von mangelhafter Verschmelzung zu Durchbrennen kommen.
Die Drahtzufuhr stellt eine weitere Fehlerquelle dar. Weicher Aluminiumdraht kann sich verbiegen oder ungleichmäßig zugeführt werden, wenn die Antriebsrollen, die Drahtführung, die Kontaktspitze, die Brennerlänge oder die Spulenanordnung ungeeignet sind. Decapower betrachtet Lichtbogenkontrolle und Drahtzufuhr als zusammenhängende Probleme; die Vierrollenzufuhr des ULTRAMIG-230 ist nur dann sinnvoll, wenn der gesamte Aluminium-Zuführungsweg korrekt eingerichtet ist.
Dünner Edelstahl: Die Hitze bleibt nahe an der Verbindungsstelle.
Edelstahl birgt das gegenteilige Problem der Wärmeableitung. Die Wärme konzentriert sich in der Nähe der Schweißnaht, sodass eine lange Schweißnaht das Blech verziehen oder starke Verfärbungen hinterlassen kann. Bei Abgasanlagen, Küchenfronten oder Zierteilen kann das Bürsten und Polieren länger dauern als das Schweißen selbst.
Das Impuls-MIG-Schweißen kann zwar einen gleichmäßigeren Wärmeübergang ermöglichen, garantiert aber keine kühle oder saubere Schweißnaht. Schweißgeschwindigkeit, Schutzgas, Schweißdraht, Nahtpassung und Raupenlänge sind weiterhin entscheidend. Die Multimaterialprogramme von Decapower bieten einen guten Ausgangspunkt; ein Teststück aus derselben Legierung und mit derselben Dicke ist nach wie vor die sicherste Methode.
Was das Impuls-MIG-Verfahren tatsächlich verändert
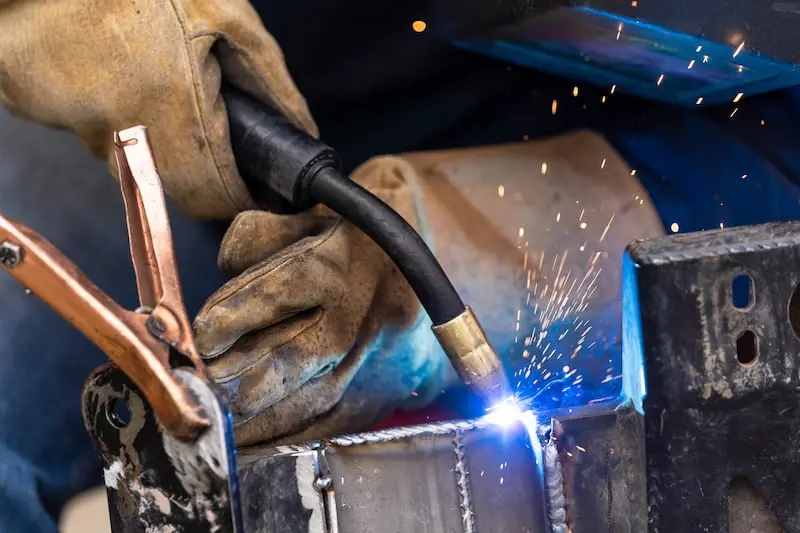
Beim Impulsspritzen wechselt die Stromquelle zwischen einem Spitzenstrom und einem niedrigeren Grundstrom. Beim Spitzenstrom wird ein Tropfen vom Draht abgeschnürt und über den Lichtbogen transportiert. Der Grundstrom hält den Lichtbogen bis zum nächsten Impuls aufrecht.
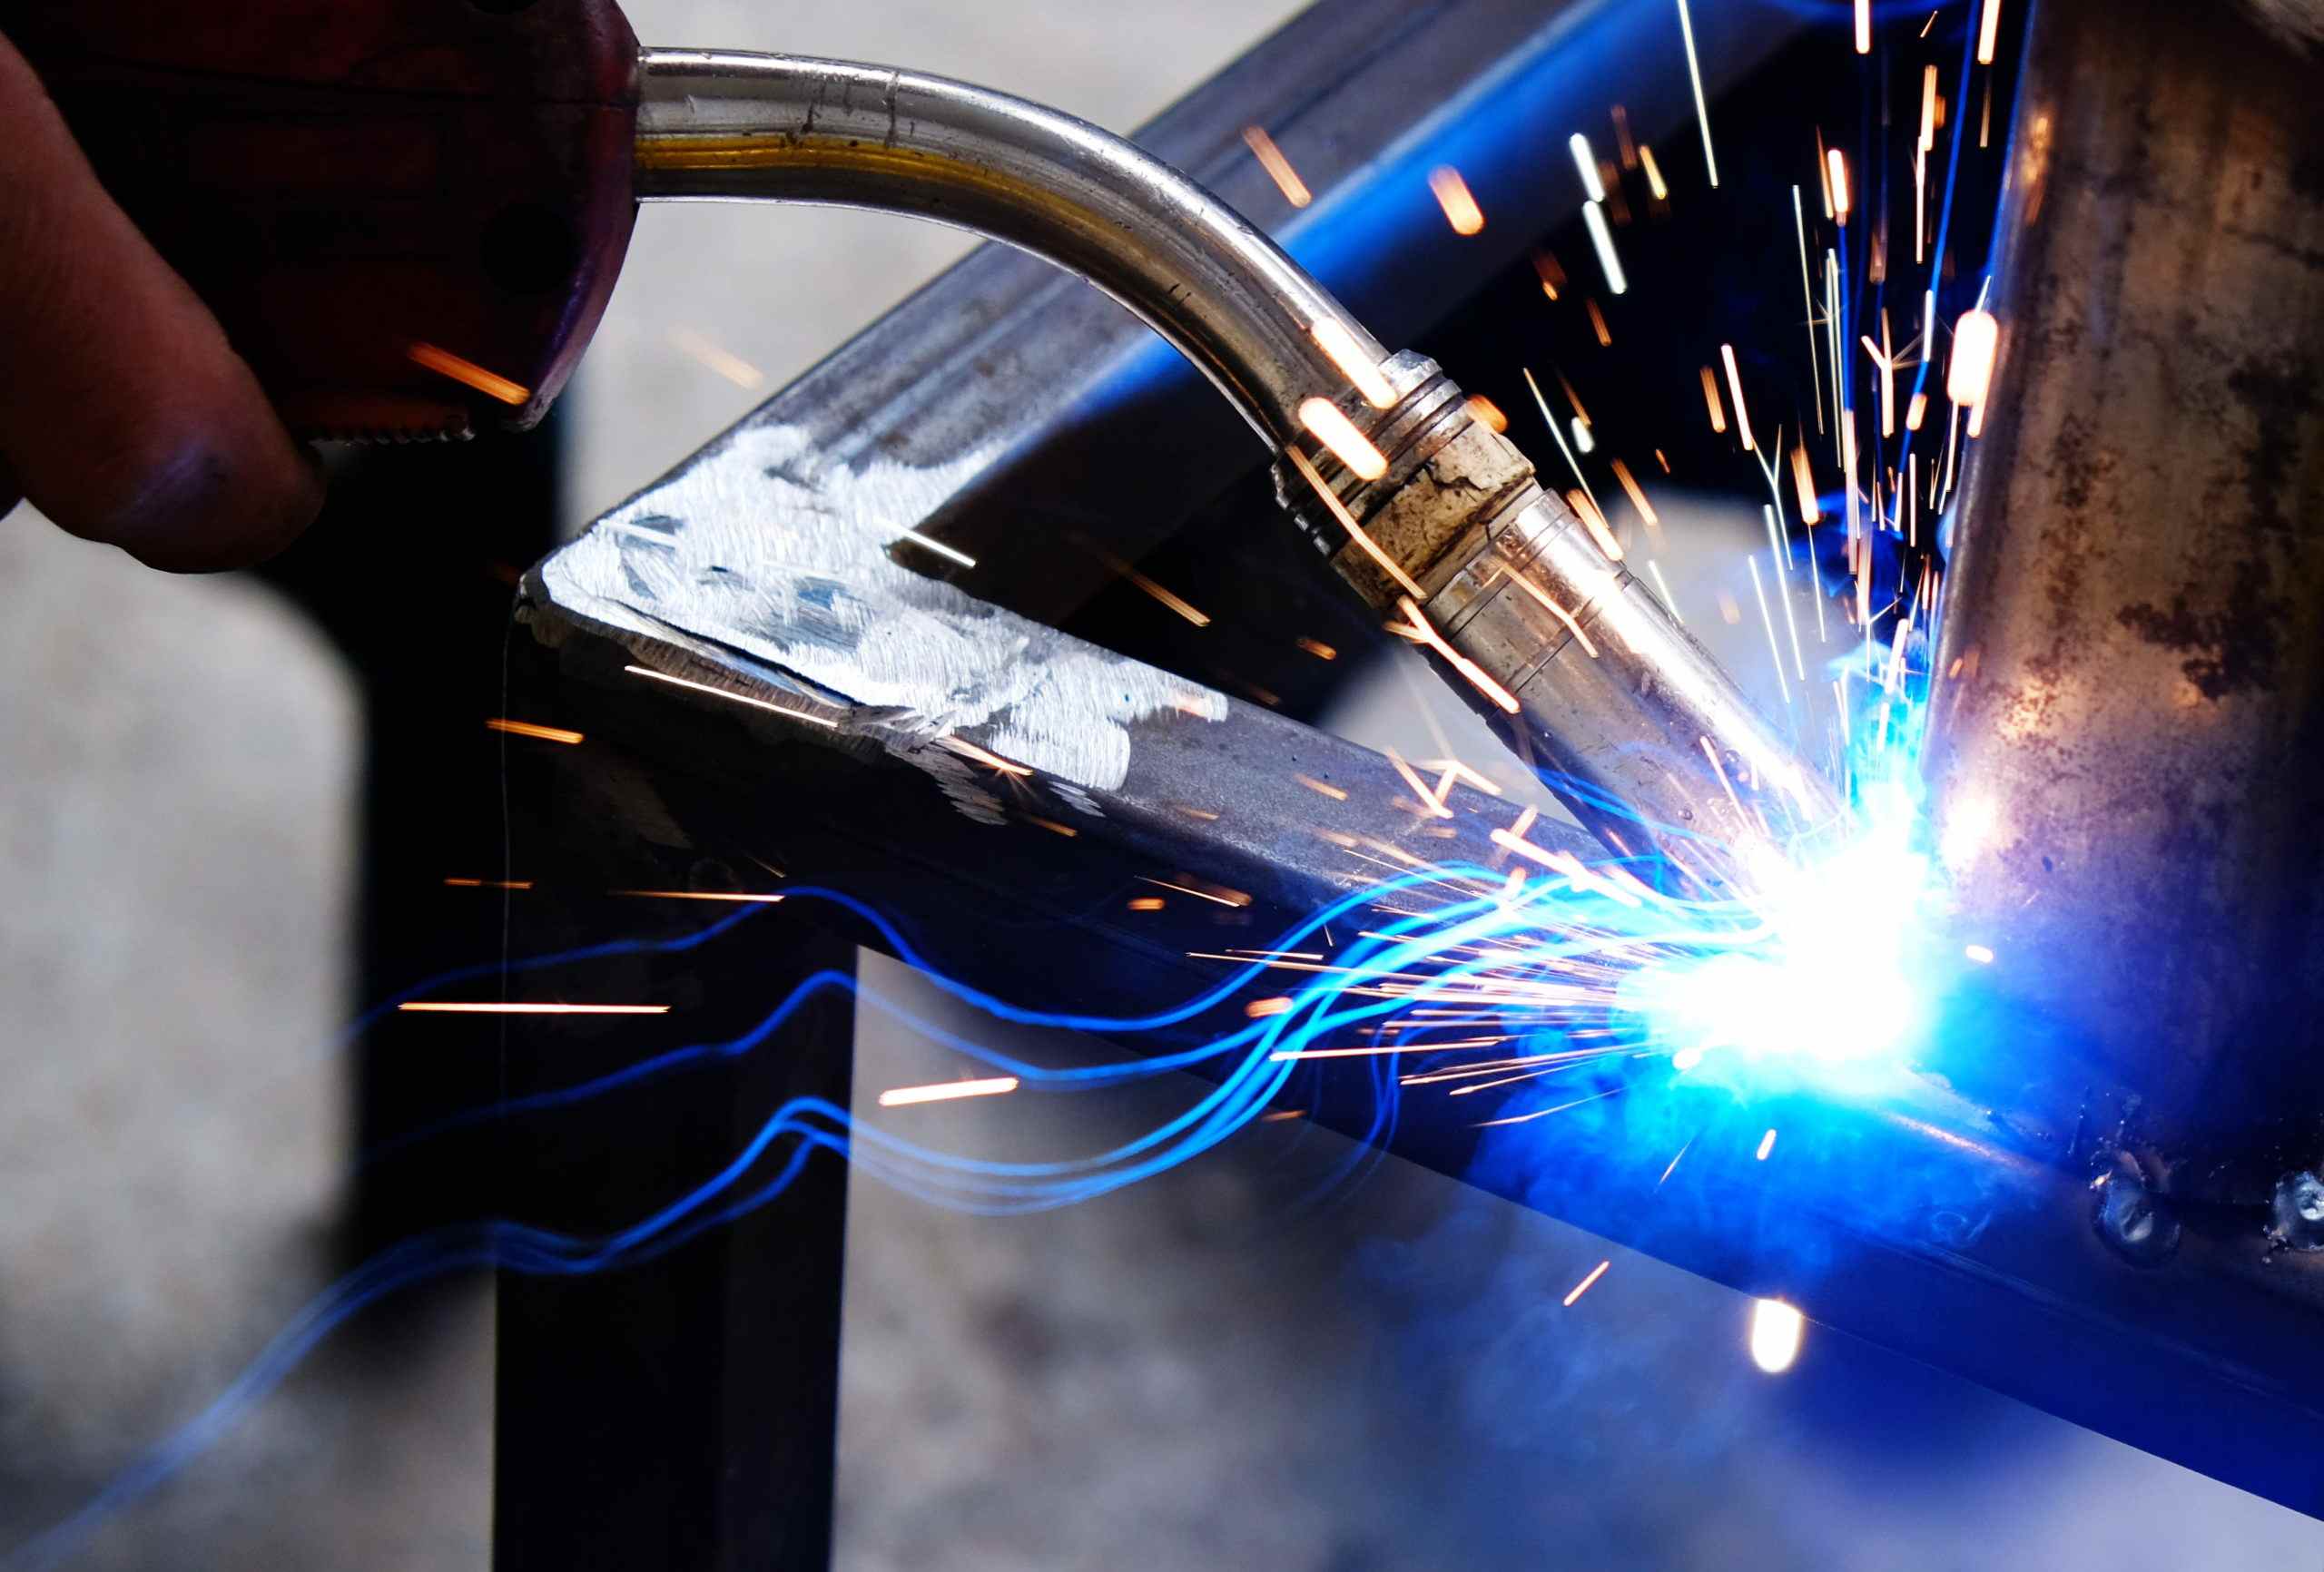
Diese Sequenz steuert den Zeitpunkt des Metallübergangs in die Schweißnaht. Unter vergleichbaren Bedingungen kann sie die durchschnittliche Wärmeentwicklung im Vergleich zum herkömmlichen Spritzschweißen reduzieren, unregelmäßige Kurzschlüsse verringern und Spritzer minimieren. Außerdem kann sie das Schmelzbadverhalten berechenbarer machen. Diese Vorteile hängen jedoch vom jeweiligen Programm ab: Langsame Schweißfahrt, zu lange Lichtbogenlängen oder ungeeignete Verschleißteile können weiterhin zu übermäßiger Wärmeentwicklung oder mangelhafter Verschmelzung führen.
Aus diesem Grund kombiniert Decapower synergische und manuelle Steuerung. Im synergischen Modus wird anhand der ausgewählten Material- und Drahtdaten eine Basislinie erstellt. Im manuellen Modus kann der Bediener diese Basislinie für eine Überlappungsverbindung, eine Außenecke, eine Reparaturfuge oder eine lange Naht korrigieren.
5 Vorteile des Impuls-MIG-Schweißens
1. Ein größeres Arbeitsfenster auf wärmeempfindlicher Folie
Die Hintergrundphase verändert die zwischen den Tropfen übertragene Energie. Bei einer gut vorbereiteten Verbindung kann dies dem Bediener einen größeren Einstellspielraum verschaffen, wenn eine Aluminiumkante kurz vor dem Wegspülen steht oder sich eine Edelstahlnaht erhitzt. Schweißgeschwindigkeit und Passgenauigkeit bleiben weiterhin wichtig, aber das Schmelzbad lässt sich möglicherweise leichter handhaben.
2. Geringeres Risiko von Durchbrennen oder Verzerrungen – wenn die Einrichtung richtig ist
Im Vergleich zu einem Heißspritzverfahren kann das Puls-MIG-Schweißen die Gefahr des Durchbrennens an Kanten oder des Verziehens von Blechen verringern. Heftabstände, Klemmung, sinnvolle Raupenlänge und eine Restprobe bleiben wichtig, insbesondere bei ungleichmäßigen Fugenbreiten.
3. Potenziell weniger Spritzer und Nachbearbeitung
Die kontrollierte Tropfenübertragung erzeugt oft weniger Spritzer als ein instabiler, herkömmlicher MIG-Lichtbogen. Die Verbesserung ist besonders deutlich, wenn die ursprüngliche Übertragung unregelmäßig ist. Bei sichtbaren Edelstahlflächen oder Autoreparaturen kann selbst eine geringfügige Reduzierung den Aufwand für Abkleben, Schleifen und Nachbearbeiten nach dem Schweißen deutlich reduzieren.
4. Wiederholbare Einstellungen für wiederkehrende Teile
Kleinere Betriebe fertigen oft dieselben Halterungen, Verkleidungen oder Auspuffverbindungen wiederholt. Ein stabiles Programm ist hilfreich; noch besser ist es, es wieder abrufen zu können. Der ULTRAMIG-230 bietet bis zu 10 Speicherkanäle, sodass eine getestete Konfiguration gespeichert und später wieder geladen werden kann, anstatt jeden Parameter von Grund auf neu zu kalibrieren.
5. Eine weitere Möglichkeit zur Kontrolle des Erscheinungsbilds der Perlen
Einzelimpulssteuerung für den Tropfentransfer. Doppelpuls MIG Dies führt zu einer langsameren Modulation während des Zyklus, wodurch sich der Rhythmus des Schmelzbades verändert und oft ein ausgeprägteres Wellenmuster entsteht. Dies kann bei sichtbaren Aluminiumarbeiten hilfreich sein, obwohl die Brennerführung, die Geometrie der Fuge und die Konstanz des Bedieners das endgültige Erscheinungsbild weiterhin maßgeblich beeinflussen.
Wie man ein Impuls-MIG-Schweißgerät auswählt
Impuls oder Doppelimpuls: Ein Einzelimpuls kann für einen kontrollierten Transfer ausreichen. Ein Doppelimpuls ist dann ratsam, wenn der sichtbare Perlenrhythmus und eine zusätzliche Modulation der Schmelzpfütze für die Arbeit wichtig sind.
Niedrigstromsteuerung: Die maximale Stromstärke sagt wenig über das Verhalten von Blechen aus. Prüfen Sie den angegebenen Bereich für das Material und den Draht, den Sie verwenden möchten, und nicht nur den höchsten Ausgangswert.
Synergische und manuelle Justierung: Die synergische Steuerung kann die Rüstzeiten beim Wechsel von Materialien oder Drahtgrößen verkürzen. Die manuelle Justierung ist wichtig, wenn die Voreinstellung nahe am Sollwert liegt, die Verbindung aber noch korrigiert werden muss.
Der Aluminium-Zuführungsweg: Prüfen Sie, ob Antriebsrollennut, Liner, Kontaktspitze, Brennerlänge, Spulengröße und ob Ihr Draht eine Spoolgun oder eine andere Zuführungsvorrichtung benötigt.
Tastverhältnis und Eingangsleistung: Vergleichen Sie bei längeren Schweißungen die Nenn-Einschaltdauer und die zugehörigen Testbedingungen mit der erwarteten Lichtbogendauer. Prüfen Sie, ob die in Ihrem Markt verfügbare Spannungsversion verfügbar ist.
Warum sollten Sie sich für den Decapower ULTRAMIG-230 entscheiden?
ULTRAMIG-230 von Decapower Es handelt sich um eine 230-A-Plattform mit Puls-MIG, Doppelpuls-MIG, synergischem und manuellem MIG, MMA und Lift-DC-TIG. Ihre Funktionen eignen sich für viele gängige Arbeiten in kleinen Werkstätten.
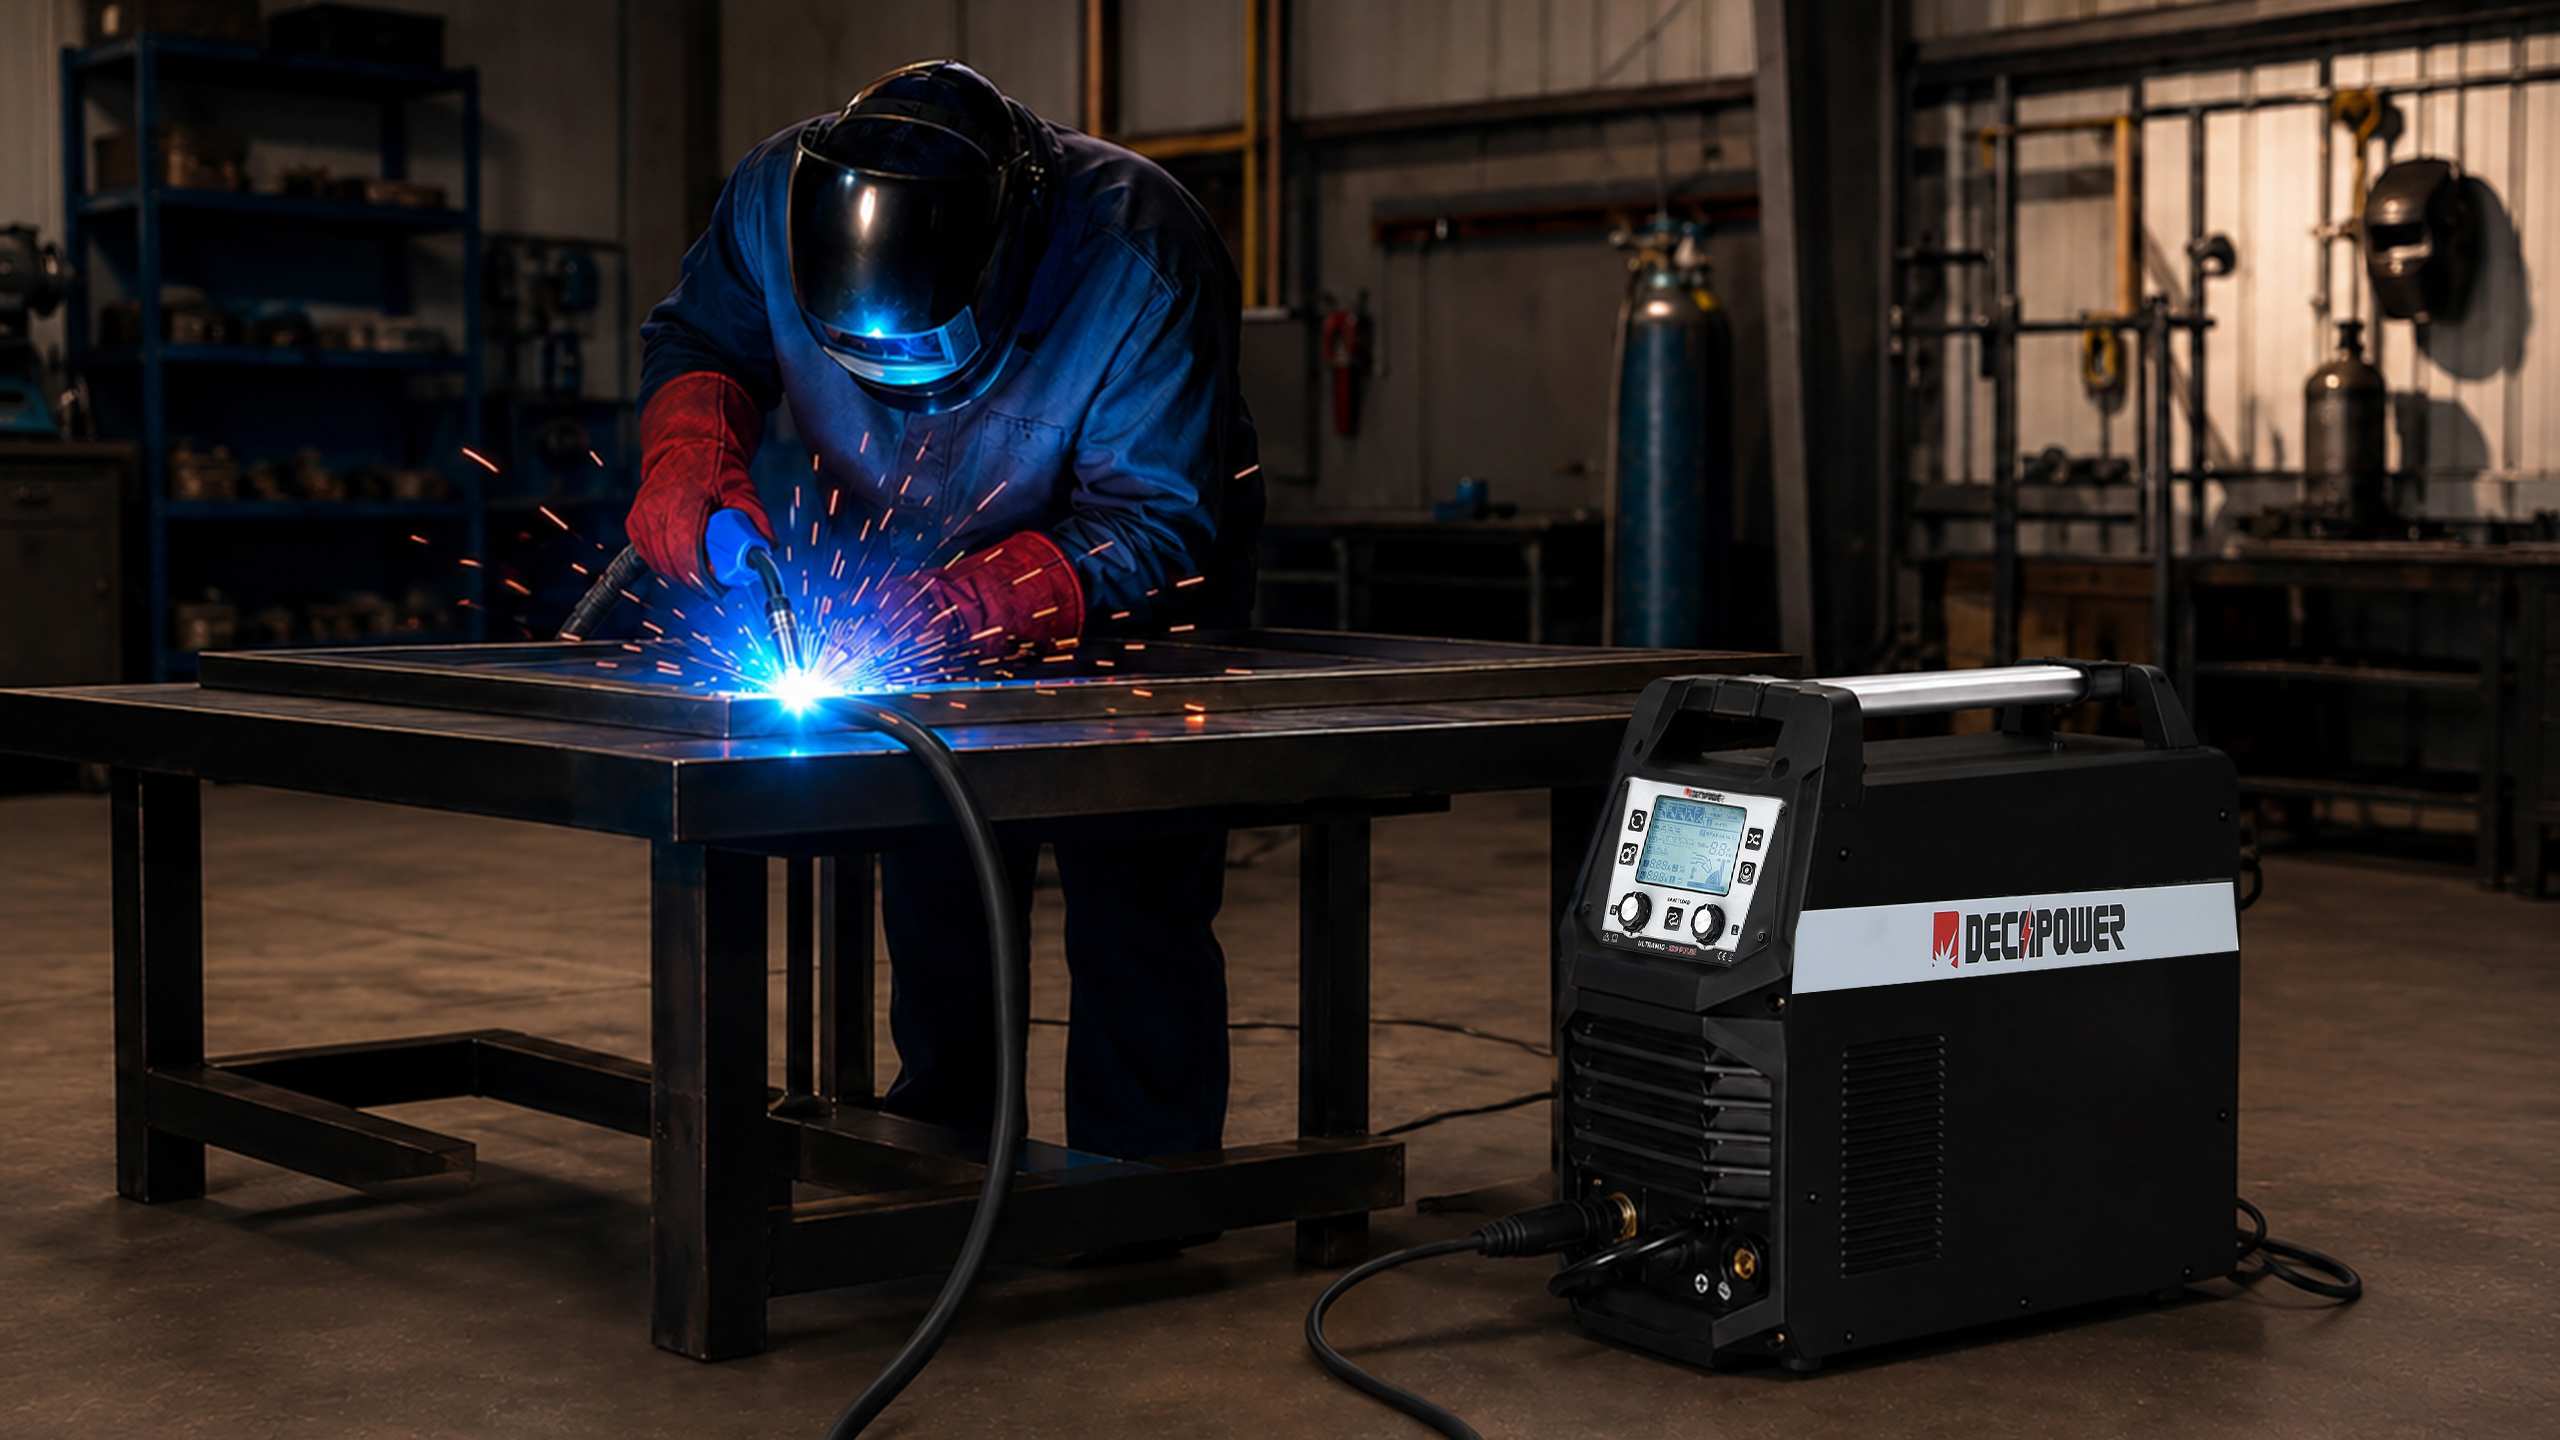
Bei dünnen Aluminiumhalterungen oder Motorradbauteilen ermöglicht der Pulsmodus einen kontrollierten Drahtübergang, während der Vierwalzen-Doppelantrieb den Drahtvorschub durch einen korrekt vorbereiteten Aluminiumkanal unterstützt. Bei sichtbaren Rahmen oder Platten bietet der Doppelpulsmodus dem Anwender eine weitere Möglichkeit, den Schmelzbadrhythmus zu gestalten, ohne dabei ein automatisches, WIG-ähnliches Finish zu erzielen.
Für wiederkehrende Edelstahlhalterungen oder Abgasrohre können bis zu 10 Speicherplätze für bereits getestete Einstellungen genutzt werden. Das 4,3-Zoll-LCD-Display zeigt beim Wechsel zwischen gespeicherten Aufträgen den gewählten Prozess und die Parameter an. In einer gemischten Reparaturwerkstatt ermöglichen MIG/MAG-, MMA- und Lift-DC-TIG-Schweißen die Bearbeitung mehrerer Aufgaben mit nur einer Stromquelle und dem passenden Zubehör.
Decapower empfiehlt für die angegebene Konfiguration einen Drahtdurchmesserbereich von 0,6–1,2 mm und eine Einschaltdauer von 60 %. Die Puls-/Doppelpulstabelle enthält ausgewählte Programmbeispiele für Edelstahl und Aluminium mit Drahtdurchmessern von ca. 0,8 mm bis ca. 4,0–6,2 mm, abhängig von Legierung und Drahtdurchmesser. Diese Werte dienen als Programmreferenzen: Die praktische Reichweite kann je nach Verbindungsdesign, Position, Montage, Eingangsspannung, Gasart und Schweißtechnik variieren.
Welches Decapower-Modell passt zu Ihren Anforderungen?
|
Ihre übliche Arbeit |
Eine vernünftige Richtung |
| Dünnes Aluminium oder Edelstahl, wo Puls- und Doppelpulsfunktion erforderlich sind | ULTRAMIG-230 |
| Allgemeines synergisches MIG/MAG plus MMA und Lift DC TIG, ohne Pulsanforderung | XTRAMIG-200 |
| Tragbare Heim- und Heimwerker-Mehrprozessgeräte arbeiten mit geringerer Leistung | LITERATUR 160 |
Wählen ULTRAMIG-230 Wenn Impuls- und Doppelimpulsbetrieb für die Bearbeitung von Aluminium oder Edelstahl erforderlich sind. Wählen Sie XTRAMIG-200 Für vielseitiges synergisches MIG/MAG-, MMA- und Lift-DC-TIG-Schweißen ohne Kosten für Pulsmodi, die Sie möglicherweise nicht nutzen. Wählen Sie LITERATUR 160 Für mobile MMA-/Elektrodenschweißanwendungen bei leichten Wartungs-, Heimwerker- und DIY-Projekten. Prüfen Sie in jedem Fall Material, Eingangsleistung, zu erwartende Lichtbogenzeit, Mobilität und das im jeweiligen Paket enthaltene Zubehör.
Erhalten Sie eine Empfehlung basierend auf der Stelle
Sie sind sich nicht sicher, ob Puls-MIG, Doppelpuls- oder WIG-Schweißen für Ihre Anwendung geeignet ist? Senden Sie Decapower das MaterialDicke, Verbindungsart, Drahtdurchmesser, Eingangsspannung, erwartete Schweißnahtlänge und erforderliche Prozesse werden berücksichtigt. Dadurch kann die Empfehlung von der Anwendung und nicht von der höchsten Stromstärke ausgehen.
Was Pulse MIG verschiedenen Anwendern bietet
- Für Anfänger und Hobbyisten: Einfachere Lichtbogenkontrolle und synergische Voreinstellungen reduzieren das Risiko des Durchbrennens und vereinfachen das Erlernen.
- Für professionelle Schweißer und Metallbauer: Überlegene Hitze- und Spritzerkontrolle sorgen für hocheffiziente, saubere und optisch ansprechende Schweißnähte.
- Für Werkstattbesitzer: Höhere Produktivität, weniger Nachschleifen nach dem Schweißen und schnelle Rückrufmöglichkeiten senken die Produktionskosten und optimieren den gesamten Arbeitsablauf.
FAQ (häufig gestellte Fragen)
Frage: Ist das Puls-MIG-Schweißen für dünnes Aluminium immer besser geeignet?
A: Nein. Es ist eine sinnvolle Option. Mit einem geeigneten Programm, stabiler Drahtzufuhr, dem richtigen Schutzgas und guter Vorbereitung kann das Impuls-MIG-Schweißen die Handhabung des Schmelzbades erleichtern und die Durchbrenngefahr verringern. Eine mangelhafte Vorbereitung kann jedoch weiterhin zu einer schlechten Schweißnaht führen. Für empfindliche Kanten, kurze Präzisionsnähte oder Arbeiten mit hohem ästhetischem Anspruch ist das WIG-Schweißen möglicherweise die bessere Wahl.
Frage: Kann Pulse-MIG das WIG-Schweißen bei Aluminium und Edelstahl ersetzen?
A: Nicht ganz. Puls-MIG ist attraktiv, wenn es auf hohe Drahtvorschubgeschwindigkeit und Serienfertigung ankommt. WIG bietet eine präzisere, direkte Kontrolle und ein von Natur aus spritzerfreies Verfahren, das sich für Präzisionsverbindungen und freiliegende Kanten eignet. Viele kleinere Betriebe verwenden beide Verfahren: Puls-MIG für Halterungen, Verkleidungen und Abgasanlagen und WIG für Arbeiten, die eine langsamere Kontrolle erfordern. Das Lift-DC-WIG-Schweißgerät des ULTRAMIG-230 ist kein reines AC-WIG-Schweißgerät für Aluminium.
Frage: Welche Materialstärke kann ein 230A-Impuls-MIG-Schweißgerät verarbeiten?
A: Eine pauschale Antwort allein anhand der Stromstärke gibt es nicht. Unser ULTRAMIG-230 zeigt ausgewählte Beispiele aus dem Edelstahl- und Aluminiumprogramm mit Drahtstärken von ca. 0,8 mm bis ca. 4,0–6,2 mm, abhängig von Legierung und Drahtdurchmesser. Diese Werte dienen als Referenz. Stumpf-, Kehl-, Ein- und Mehrlagenschweißungen erfordern möglicherweise unterschiedliche Vorbereitungen und Einstellungen.
F: Worin besteht der Unterschied zwischen Einzelpuls- und Doppelpuls-MIG-Schweißen?
A: Der Einzelpulsbetrieb wechselt zwischen Spitzen- und Grundstrom, um den Tropfenübergang zu steuern und die Wärmeeinbringung zu reduzieren. Der Doppelpulsbetrieb fügt während dieses Zyklus eine zweite, langsamere Frequenzmodulation hinzu. Dies ermöglicht eine präzisere Schmelzbadkontrolle und erzeugt ein markantes, optisch ansprechendes Wellenmuster an der Schweißnaht, das sich ideal für die Bearbeitung von Aluminium eignet.