 Iniciar sesión
Decapower Información curada para profesionales, aficionados y educadores.
Manténgase al día con la última información sobre la tecnología de nuevos productos, innovaciones y más de la industria de la máquina de soldadura.

¿Por qué utilizar MIG pulsado para soldar aluminio delgado y acero inoxidable?
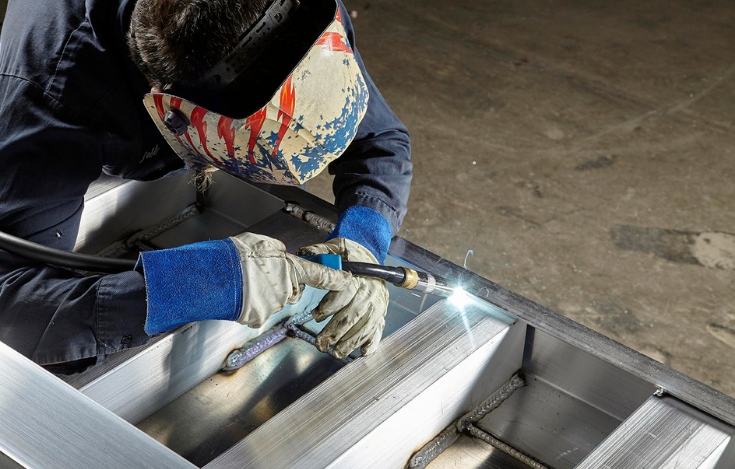
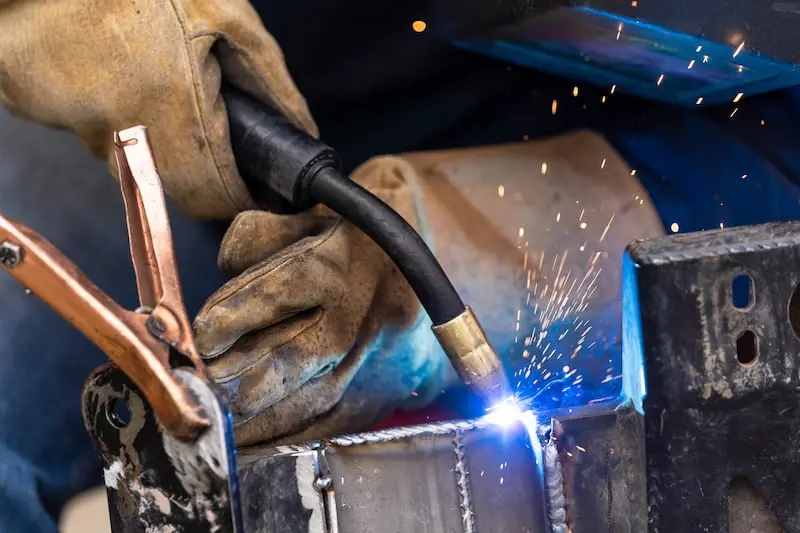
El chapado fino castiga los pequeños errores. Si se detiene en un borde de aluminio, puede derretirse; si se trabaja demasiado tiempo en acero inoxidable, el panel puede deformarse o decolorarse. La soldadura MIG estándar es rápida, pero esa velocidad solo es útil si el baño de fusión se mantiene bajo control.
Soldadura MIG pulsada Ofrece otra forma de controlar la transferencia de material de aporte. No puede corregir un mal ajuste, un alambre incorrecto ni una técnica deficiente. Sin embargo, con un programa adecuado, puede facilitar el manejo del arco en trabajos sensibles al calor. Decapower adopta esta solución práctica en su gama de soldadoras MIG digitales, combinando los modos Pulso y Doble Pulso con una configuración sinérgica, a la vez que conserva el ajuste manual para soldadores experimentados.
¿Por qué es difícil soldar aluminio y acero inoxidable delgados?
Aluminio fino: frío en un momento, demasiado caliente al siguiente.
El aluminio disipa rápidamente el calor del arco. Al inicio de la soldadura, la formación del baño de fusión puede ser lenta. A medida que la pieza se calienta, la misma configuración puede volverse demasiado agresiva, especialmente en los bordes o huecos. Por eso, la soldadura de aluminio delgado puede pasar de una fusión deficiente a una perforación completa en poco tiempo.
La alimentación del alambre es otro problema. El alambre de aluminio blando puede doblarse o alimentarse de forma irregular si los rodillos de arrastre, el revestimiento, la punta de contacto, la longitud de la antorcha o la disposición de la bobina no son adecuados. Decapower considera que el control del arco y la alimentación del alambre están interrelacionados; el sistema de alimentación de cuatro rodillos del ULTRAMIG-230 solo es útil cuando la trayectoria completa de alimentación de aluminio está configurada correctamente.
Acero inoxidable delgado: el calor se mantiene cerca de la junta.
El acero inoxidable presenta el problema opuesto en cuanto al flujo de calor. El calor se concentra cerca de la junta, por lo que un cordón largo puede deformar el panel o dejar una mancha de calor intensa. En un extractor, un panel de cocina o una pieza decorativa, el cepillado y el pulido pueden llevar más tiempo que la propia soldadura.
La soldadura MIG pulsada puede ayudar al operario a mantener una transferencia más uniforme, pero no garantiza una soldadura fría ni limpia. La velocidad de avance, el gas de protección, el alambre de aporte, el ajuste de la junta y la longitud del cordón siguen siendo factores importantes. Los programas multimateriales de Decapower ofrecen un punto de partida; sin embargo, la comprobación más segura sigue siendo realizar una prueba con una pieza de la misma aleación y espesor.
¿Qué cambios produce realmente la MIG pulsada?
Durante la transferencia por pulverización pulsada, la fuente de alimentación alterna entre una corriente máxima y una corriente de fondo menor. En el pico, una gota se desprende del alambre y se desplaza a través del arco. La corriente de fondo mantiene el arco establecido hasta el siguiente pulso.
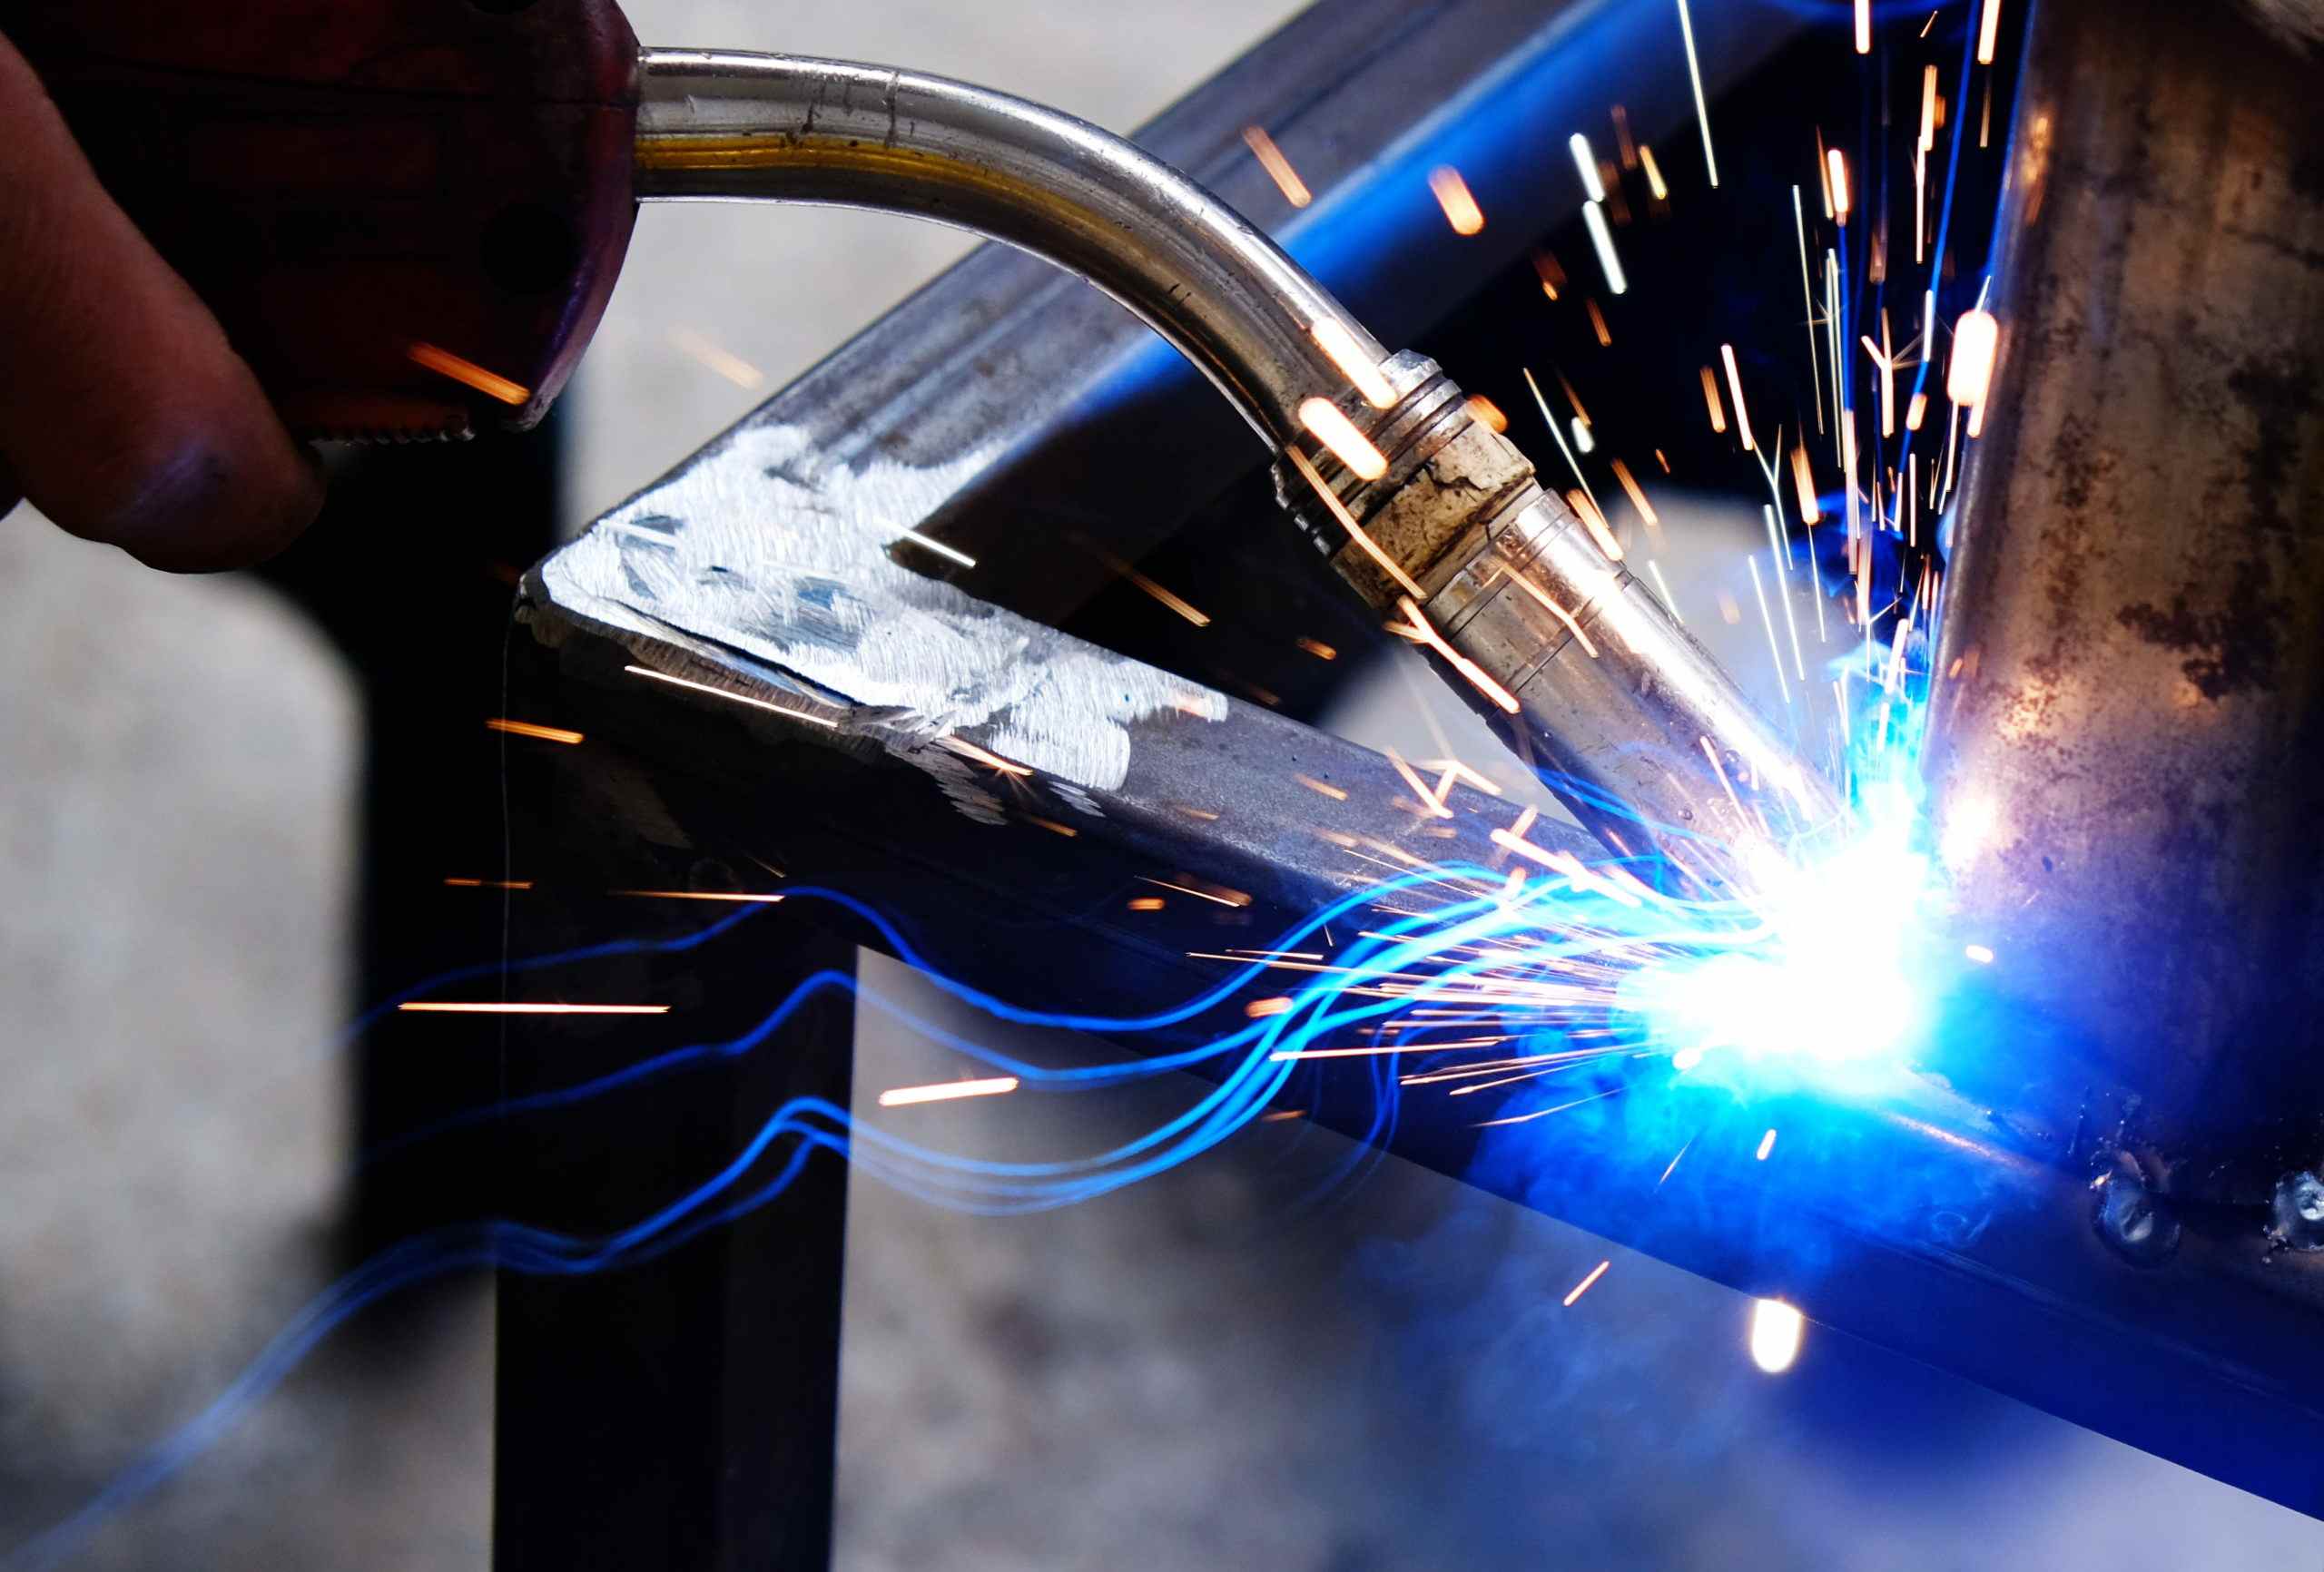
Esta secuencia controla el momento en que el metal se transfiere a la junta. En condiciones similares, puede reducir el calor promedio en comparación con la transferencia por pulverización convencional, disminuir los cortocircuitos irregulares y limitar las salpicaduras. También puede hacer que el baño de fusión sea más predecible. Estos beneficios dependen del programa: un desplazamiento lento, una longitud de arco excesiva o consumibles inadecuados aún pueden causar calor excesivo o una fusión deficiente.
Por este motivo, Decapower combina el control sinérgico y el manual. El modo sinérgico crea una línea base a partir de los datos del material y del cable seleccionados. El modo manual permite al operador corregir esa línea base para juntas solapadas, esquinas exteriores, huecos de reparación o costuras largas.
5 beneficios de la MIG pulsada
1. Una ventana de trabajo más amplia en la lámina sensible al calor
La fase de fondo modifica la energía que se transmite entre las gotas. En una junta bien preparada, esto puede ofrecer al operario un margen de ajuste más amplio cuando un borde de aluminio está a punto de desprenderse o una costura de acero inoxidable se está calentando. La velocidad de avance y el ajuste siguen siendo importantes, pero el charco puede ser más fácil de controlar.
2. Menor probabilidad de quemaduras o distorsión, cuando la configuración es correcta.
En comparación con una configuración de pulverización continua a mayor temperatura, la soldadura MIG pulsada puede reducir la probabilidad de quemar un borde o deformar un panel. El espaciado entre puntos de soldadura, la sujeción, una longitud de cordón adecuada y una prueba con material de desecho siguen siendo importantes, especialmente cuando las juntas presentan irregularidades.
3. Menos salpicaduras y menos trabajo de acabado
La transferencia controlada de gotas suele producir menos salpicaduras que un arco MIG convencional inestable. La mejora es más notable cuando la transferencia inicial es irregular. En trabajos visibles de acero inoxidable o en reparaciones automotrices, incluso una reducción moderada puede significar menos enmascaramiento, lijado y acabado después de la soldadura.
4. Configuraciones más repetibles para partes recurrentes
Los talleres pequeños suelen repetir el mismo soporte, panel o junta de escape. Un programa estable es útil; poder recuperarlo es aún mejor. El ULTRAMIG-230 ofrece hasta 10 canales de memoria, lo que permite guardar una configuración probada y cargarla posteriormente en lugar de reconstruir todos los parámetros desde cero.
5. Otra opción para controlar la apariencia de las perlas
El control de pulso único gestiona la transferencia de gotas. MIG de doble pulso Añade una modulación más lenta a lo largo de ese ciclo, modificando el ritmo del baño de fusión y, a menudo, creando un patrón de ondulación más pronunciado. Esto puede resultar útil en trabajos de aluminio a la vista, aunque el movimiento del soplete, la geometría de la junta y la consistencia del operario siguen influyendo en el resultado final.
Cómo elegir una soldadora MIG pulsada
Pulso o doble pulso: Un solo pulso puede ser suficiente para una transferencia controlada. Considere el doble pulso cuando el ritmo visible de las cuentas y la modulación adicional del charco sean importantes para la obra.
Control de baja corriente: El amperaje máximo no dice mucho sobre el comportamiento en chapa metálica. Consulte el rango publicado para el material y el cable que piensa utilizar, no solo el valor máximo de salida.
Ajuste sinérgico y manual: El control sinérgico puede acortar el tiempo de preparación al cambiar materiales o calibres de alambre. El ajuste manual es importante cuando el valor preestablecido es cercano, pero la unión necesita corrección.
La trayectoria de alimentación del aluminio: Confirme la ranura del rodillo de arrastre, el revestimiento, la punta de contacto, la longitud de la antorcha, el tamaño de la bobina y si su alambre requiere una pistola de bobina u otro sistema de alimentación.
Ciclo de trabajo y potencia de entrada: Para soldaduras más largas, compare el ciclo de trabajo nominal y sus condiciones de prueba con el tiempo de arco previsto. Confirme la versión de voltaje disponible en su mercado.
¿Por qué elegir el Decapower ULTRAMIG-230?
ULTRAMIG-230 de Decapower Es una plataforma de 230 A con soldadura MIG pulsada, MIG de doble pulso, MIG sinérgica y manual, MMA y TIG de CC con elevación. Sus características se adaptan a varios trabajos comunes en talleres pequeños.
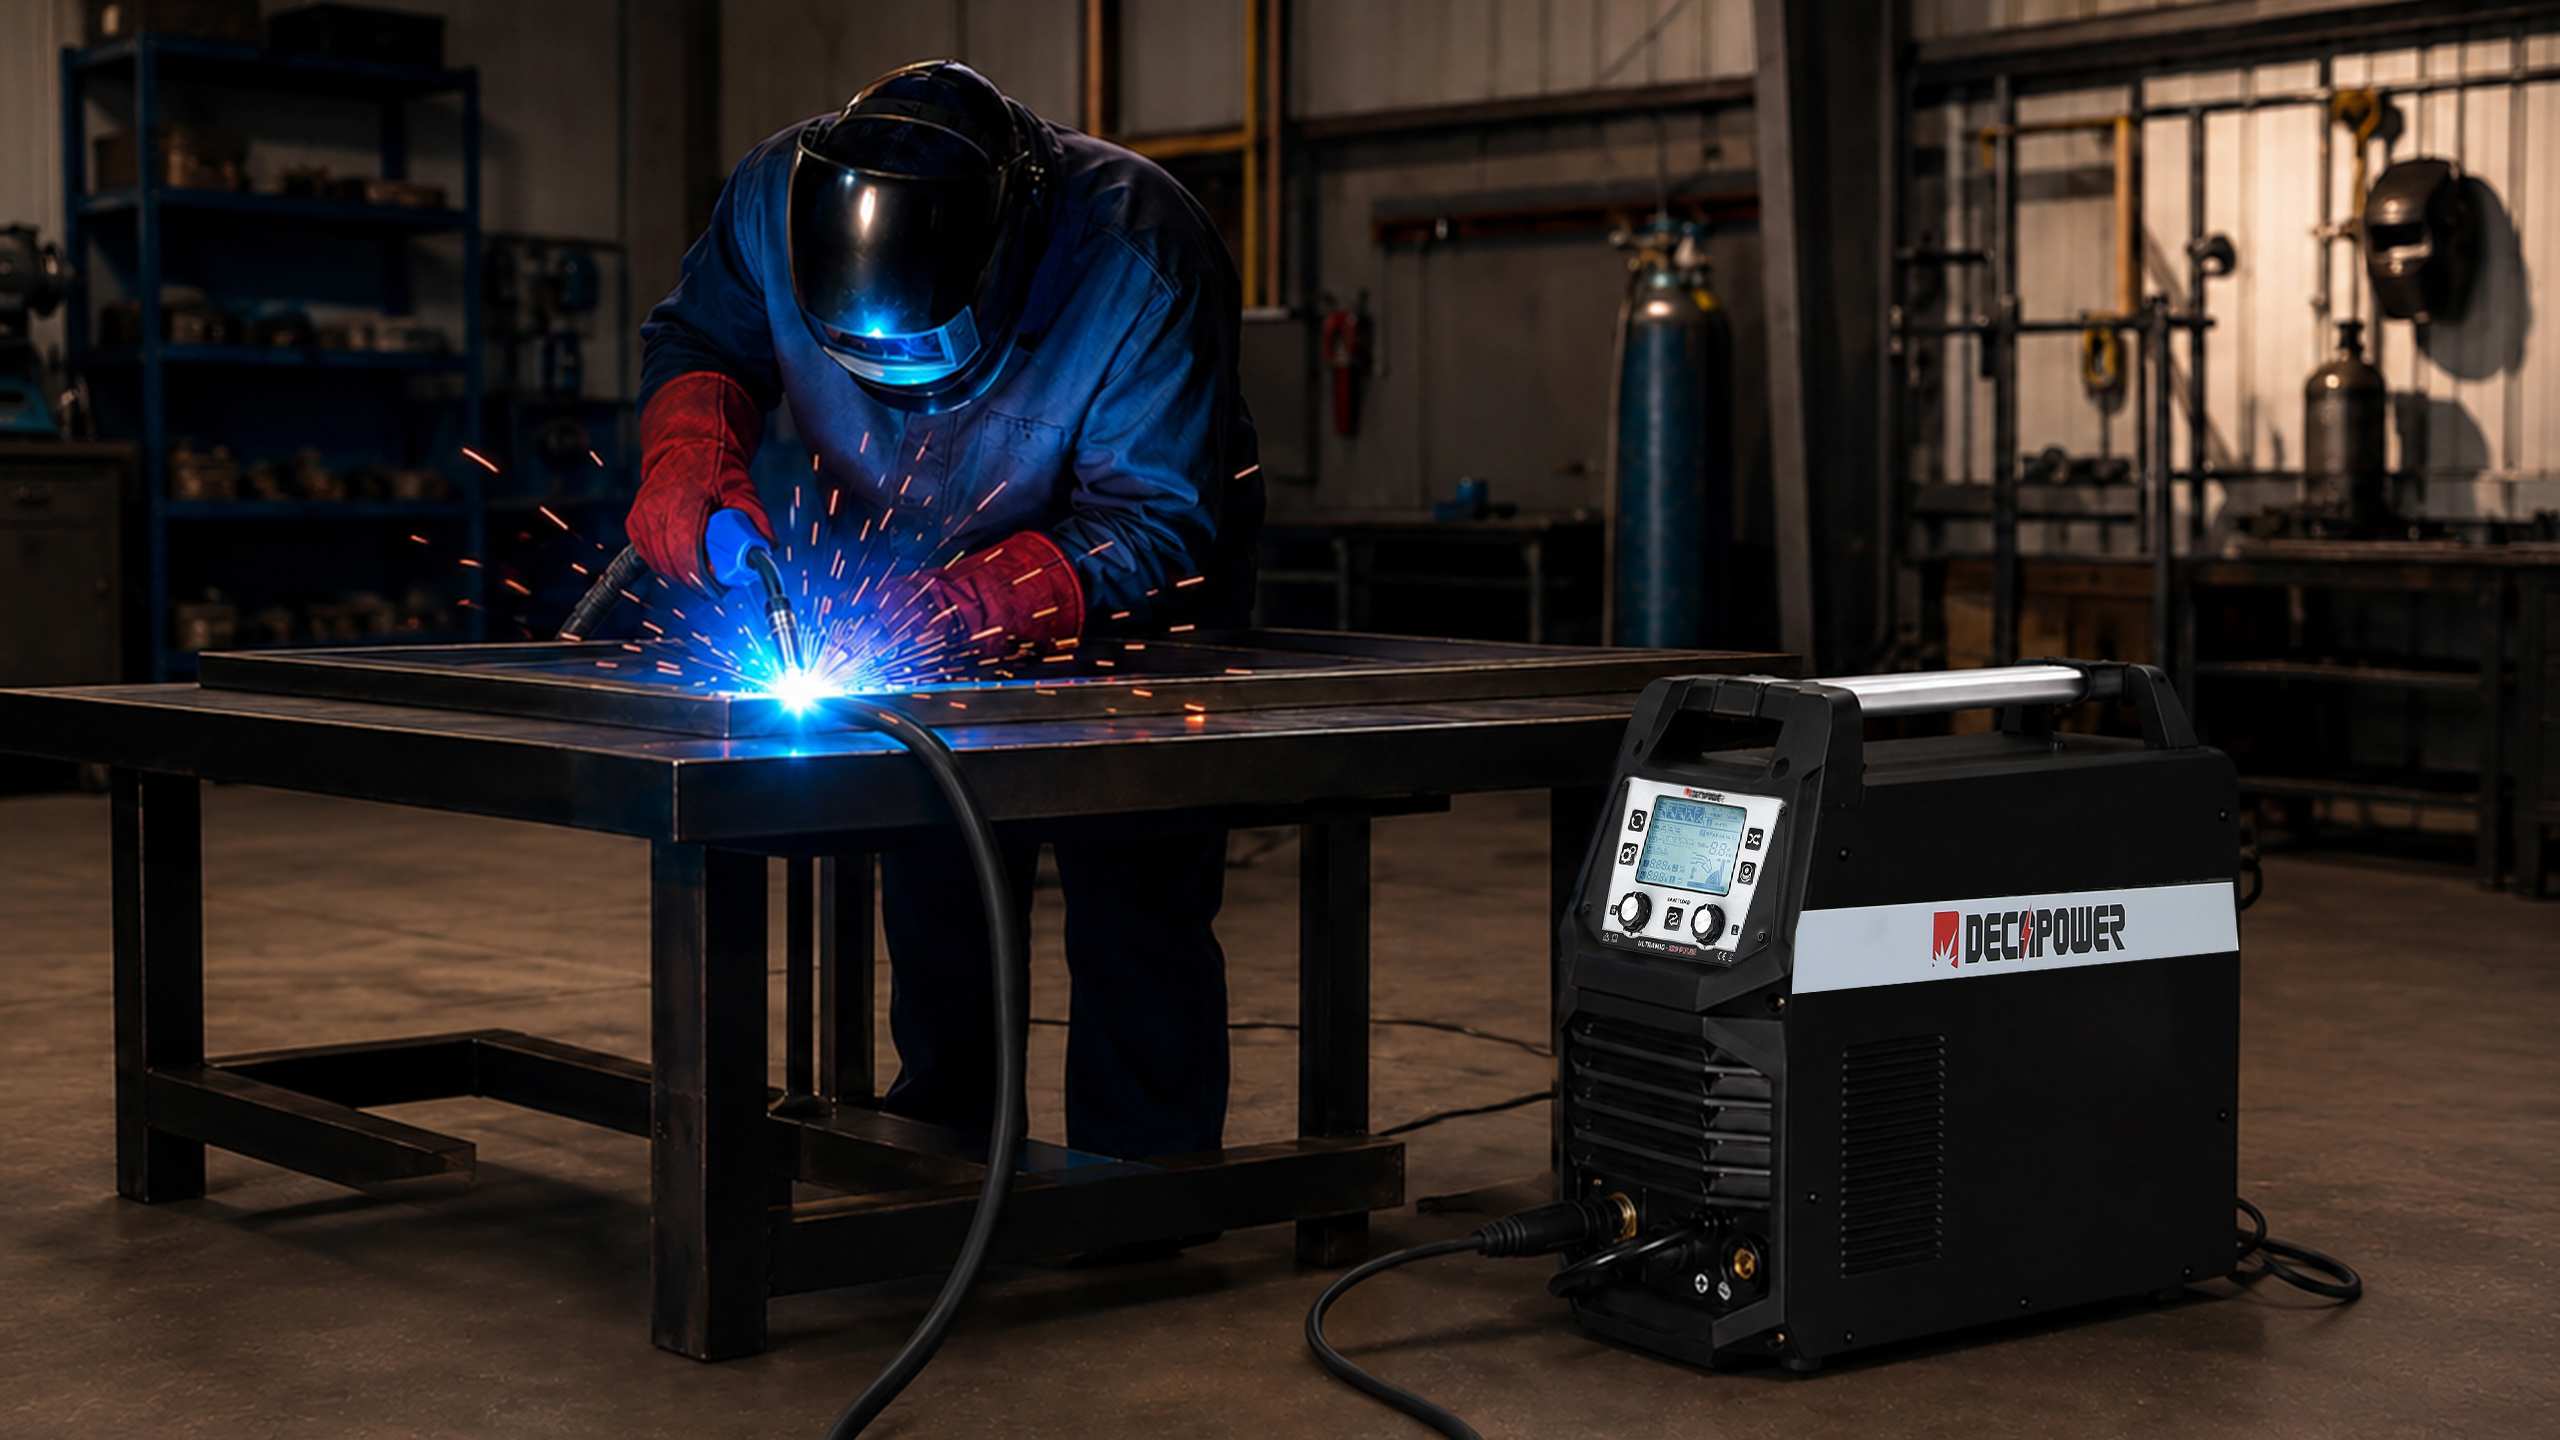
Para soportes de aluminio delgados o componentes de motocicleta, el modo Pulse proporciona una transferencia controlada, mientras que el sistema de alimentación de cuatro rodillos con doble accionamiento facilita el movimiento del alambre a través de una trayectoria de alimentación de aluminio correctamente preparada. En marcos o paneles visibles, Double Pulse ofrece al operador otra forma de controlar el ritmo del baño de fusión sin pretender un acabado automático similar al de la soldadura TIG.
Para soportes de acero inoxidable o secciones de escape repetitivas, se pueden almacenar hasta 10 canales de memoria de trabajo con configuraciones ya probadas. La pantalla LCD de 4,3 pulgadas muestra el proceso y los parámetros seleccionados al cambiar entre trabajos guardados. En un taller de reparación mixto, las tecnologías MIG/MAG, MMA y Lift DC TIG permiten que una sola fuente de alimentación cubra varias tareas con los accesorios adecuados.
Decapower recomienda un rango de alambre de 0,6 a 1,2 mm y un ciclo de trabajo nominal del 60 % para la configuración indicada. Su tabla de pulsos/dobles pulsos incluye ejemplos de programas seleccionados para acero inoxidable y aluminio, con diámetros que van desde aproximadamente 0,8 mm hasta 4,0-6,2 mm, según la aleación y el diámetro del alambre. Estas cifras deben considerarse como referencias del programa: el diseño de la junta, la posición, el ajuste, el suministro de entrada, el gas y la técnica pueden modificar el rango práctico.
¿Qué modelo de Decapower se adapta mejor a tu trabajo?
|
Tu trabajo habitual |
Una dirección sensata |
| Aluminio delgado o acero inoxidable donde se requieran pulsos y doble pulsos. | ULTRAMIG-230 |
| MIG/MAG sinérgico general más MMA y Lift DC TIG, sin necesidad de pulsos. | XTRAMIG-200 |
| Trabajos portátiles para el hogar y proyectos de bricolaje con múltiples procesos a menor rendimiento. | LITERATURA 160 |
Elegir ULTRAMIG-230 cuando Pulse y Double Pulse son requisitos reales para trabajos con aluminio o acero inoxidable. Elija XTRAMIG-200 para soldadura MIG/MAG, MMA y Lift DC TIG sinérgica y versátil sin pagar por modos de pulso que quizás no utilice. Elija LITERATURA 160 Para soldadura MMA/electrodo portátil en aplicaciones de mantenimiento ligero, domésticas y de bricolaje. En cada caso, verifique el material, la potencia de entrada, el tiempo de arco previsto, la portabilidad y los accesorios incluidos en el paquete regional.
Obtén una recomendación basada en el trabajo.
¿No está seguro de si Pulse MIG, Double Pulse o TIG se ajustan a su trabajo? Envíen el material a Decapower., espesor, tipo de unión, diámetro del alambre, voltaje de entrada, longitud de soldadura prevista y procesos requeridos. Esto permite que la recomendación comience con la aplicación en lugar de con el valor de amperaje más alto.
Lo que Pulse MIG aporta a los diferentes usuarios
- Para principiantes y aficionados: Un control del arco más sencillo y unos ajustes preestablecidos sinérgicos reducen el riesgo de quemaduras y simplifican el aprendizaje.
- Para soldadores y fabricantes profesionales: El control superior del calor y las salpicaduras proporciona soldaduras de alta eficiencia, limpias y visualmente atractivas.
- Para los propietarios de talleres: una mayor productividad, menos lijado posterior a la soldadura y canales de recuperación rápidos reducen los costos de producción y mejoran el flujo de trabajo general.
Preguntas frecuentes
Pregunta: ¿La soldadura MIG pulsada siempre es mejor para el aluminio delgado?
R: No. Es una opción útil. Con un programa adecuado, alimentación de alambre estable, gas correcto y un buen ajuste, la soldadura MIG pulsada puede facilitar el manejo del baño de fusión y reducir la posibilidad de perforación. Una mala preparación aún puede producir una soldadura defectuosa. Para bordes delicados, uniones cortas de precisión o trabajos altamente estéticos, la soldadura TIG puede seguir siendo la mejor opción.
Pregunta: ¿La soldadura MIG pulsada sustituye a la soldadura TIG para aluminio y acero inoxidable?
R: No del todo. La soldadura MIG pulsada es atractiva cuando la velocidad de alimentación de alambre y la producción repetida son importantes. La soldadura TIG ofrece un control directo más preciso y un proceso naturalmente libre de salpicaduras, lo que resulta adecuado para uniones de precisión y bordes expuestos. Muchos talleres pequeños utilizan ambas: MIG pulsada para soportes, paneles y secciones de escape, y TIG para trabajos que requieren un control más lento. La función Lift DC TIG de la ULTRAMIG-230 no es una soldadura TIG de CA específica para aluminio.
Pregunta: ¿Qué grosor máximo puede soportar una soldadora MIG pulsada de 230 A?
R: No existe una respuesta única basada únicamente en el amperaje. Nuestro ULTRAMIG-230 muestra ejemplos de programas seleccionados para acero inoxidable y aluminio, desde aproximadamente 0,8 mm en el extremo inferior hasta alrededor de 4,0–6,2 mm en el extremo superior, según la aleación y el diámetro del alambre. Utilice estas cifras como referencia. Las uniones a tope, los filetes, las soldaduras de una sola pasada y las soldaduras de múltiples pasadas pueden requerir una preparación y ajustes diferentes.
P: ¿Cuál es la diferencia entre la soldadura MIG de pulso simple y la de doble pulso?
A: El pulso único alterna entre la corriente máxima y la corriente de fondo para controlar la transferencia de gotas y reducir el aporte de calor. El pulso doble añade una modulación de frecuencia secundaria más lenta durante ese ciclo. Esto proporciona un mayor control del baño de fusión y crea un patrón ondulado distintivo y visualmente atractivo en el cordón de soldadura, ideal para trabajos con aluminio expuesto.