 تسجيل الدخول
Decapower معلومات مخصصة للمهنيين والهواة والمعلمين.
ابقى على علم بأحدث المعلومات حول تكنولوجيا المنتجات الجديدة والابتكارات وأكثر من ذلك من صناعة آلات اللحام.

لماذا يُستخدم لحام MIG النبضي للألمنيوم الرقيق والفولاذ المقاوم للصدأ؟
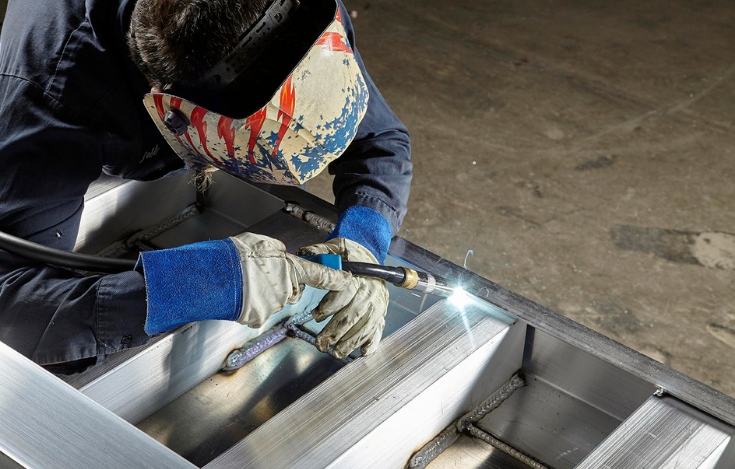
تُعاقب الصفائح الرقيقة على الأخطاء الصغيرة. توقف اللحام على حافة الألومنيوم وقد يذوب، وإذا استمر لفترة طويلة على الفولاذ المقاوم للصدأ فقد يتشوه اللوح أو يتغير لونه. اللحام بتقنية MIG القياسي سريع، لكن هذه السرعة لا تُجدي نفعًا إلا إذا كان حوض اللحام قابلاً للتحكم.
لحام MIG النبضي يُقدّم هذا النظام طريقةً أخرى للتحكم في انتقال معدن الحشو. لا يُمكنه تصحيح سوء التركيب، أو استخدام سلك لحام خاطئ، أو ضعف التقنية. مع ذلك، يُمكنه، باستخدام برنامج مناسب، تسهيل إدارة القوس الكهربائي في الأعمال الحساسة للحرارة. تتبنى شركة Decapower هذا النهج العملي في مجموعتها الرقمية من أجهزة اللحام MIG، حيث تجمع بين وضعَي النبض والنبض المزدوج مع إعداد تآزري، مع الحفاظ على إمكانية التعديل اليدوي للحامين ذوي الخبرة.
لماذا يصعب لحام الألومنيوم الرقيق والفولاذ المقاوم للصدأ
الألمنيوم الرقيق: بارد في لحظة، ساخن جداً في اللحظة التالية
ينقل الألومنيوم الحرارة بعيدًا عن القوس الكهربائي بسرعة. في بداية اللحام، قد يستغرق تشكل بركة اللحام وقتًا طويلاً. ومع ارتفاع درجة حرارة القطعة، قد تصبح نفس الإعدادات قاسية جدًا، خاصةً عند الحواف أو الفجوات. ولهذا السبب، قد يتحول لحام الألومنيوم الرقيق من انصهار ضعيف إلى احتراق كامل في مسافة قصيرة.
يُعدّ تغذية السلك مصدرًا آخر للمشاكل. قد ينثني سلك الألومنيوم اللين أو يتغذّى بشكل غير متساوٍ إذا كانت بكرات التغذية، أو البطانة، أو طرف التلامس، أو طول الشعلة، أو ترتيب البكرة غير مناسبة. تتعامل شركة Decapower مع التحكم في القوس الكهربائي وتوصيل السلك كمسألتين مترابطتين؛ فنظام التغذية ذو الأربع بكرات في جهاز ULTRAMIG-230 لا يكون مفيدًا إلا عند ضبط مسار تغذية الألومنيوم بالكامل بشكل صحيح.
الفولاذ المقاوم للصدأ الرقيق: تبقى الحرارة قريبة من المفصل
يُظهر الفولاذ المقاوم للصدأ مشكلة معاكسة في تدفق الحرارة. إذ تتركز الحرارة بالقرب من الوصلة، مما قد يؤدي إلى تشويه اللوحة أو ترك لون حراري كثيف عند اللحام الطويل. في أنظمة العادم، أو لوحات المطابخ، أو الأجزاء الزخرفية، قد تستغرق عملية التنظيف والتلميع وقتًا أطول من عملية اللحام نفسها.
قد يساعد اللحام النبضي بتقنية MIG المشغل على الحفاظ على نقل أكثر استقرارًا، ولكنه لا يضمن لحامًا باردًا أو نظيفًا. لا تزال سرعة اللحام، وغاز الحماية، وسلك الحشو، وملاءمة الوصلة، وطول الخرزة عوامل مهمة. توفر برامج Decapower متعددة المواد نقطة انطلاق؛ ويظل اختبار قطعة من نفس السبيكة والسماكة هو الفحص الأكثر أمانًا.
ما الذي يغيره جهاز اللحام النبضي MIG فعلياً
أثناء عملية نقل الرذاذ النبضي، يتناوب مصدر الطاقة بين تيار ذروة وتيار خلفية منخفض. عند الذروة، تُسحب قطرة من السلك وتُحرّك عبر القوس الكهربائي. ويحافظ تيار الخلفية على استمرار القوس حتى النبضة التالية.
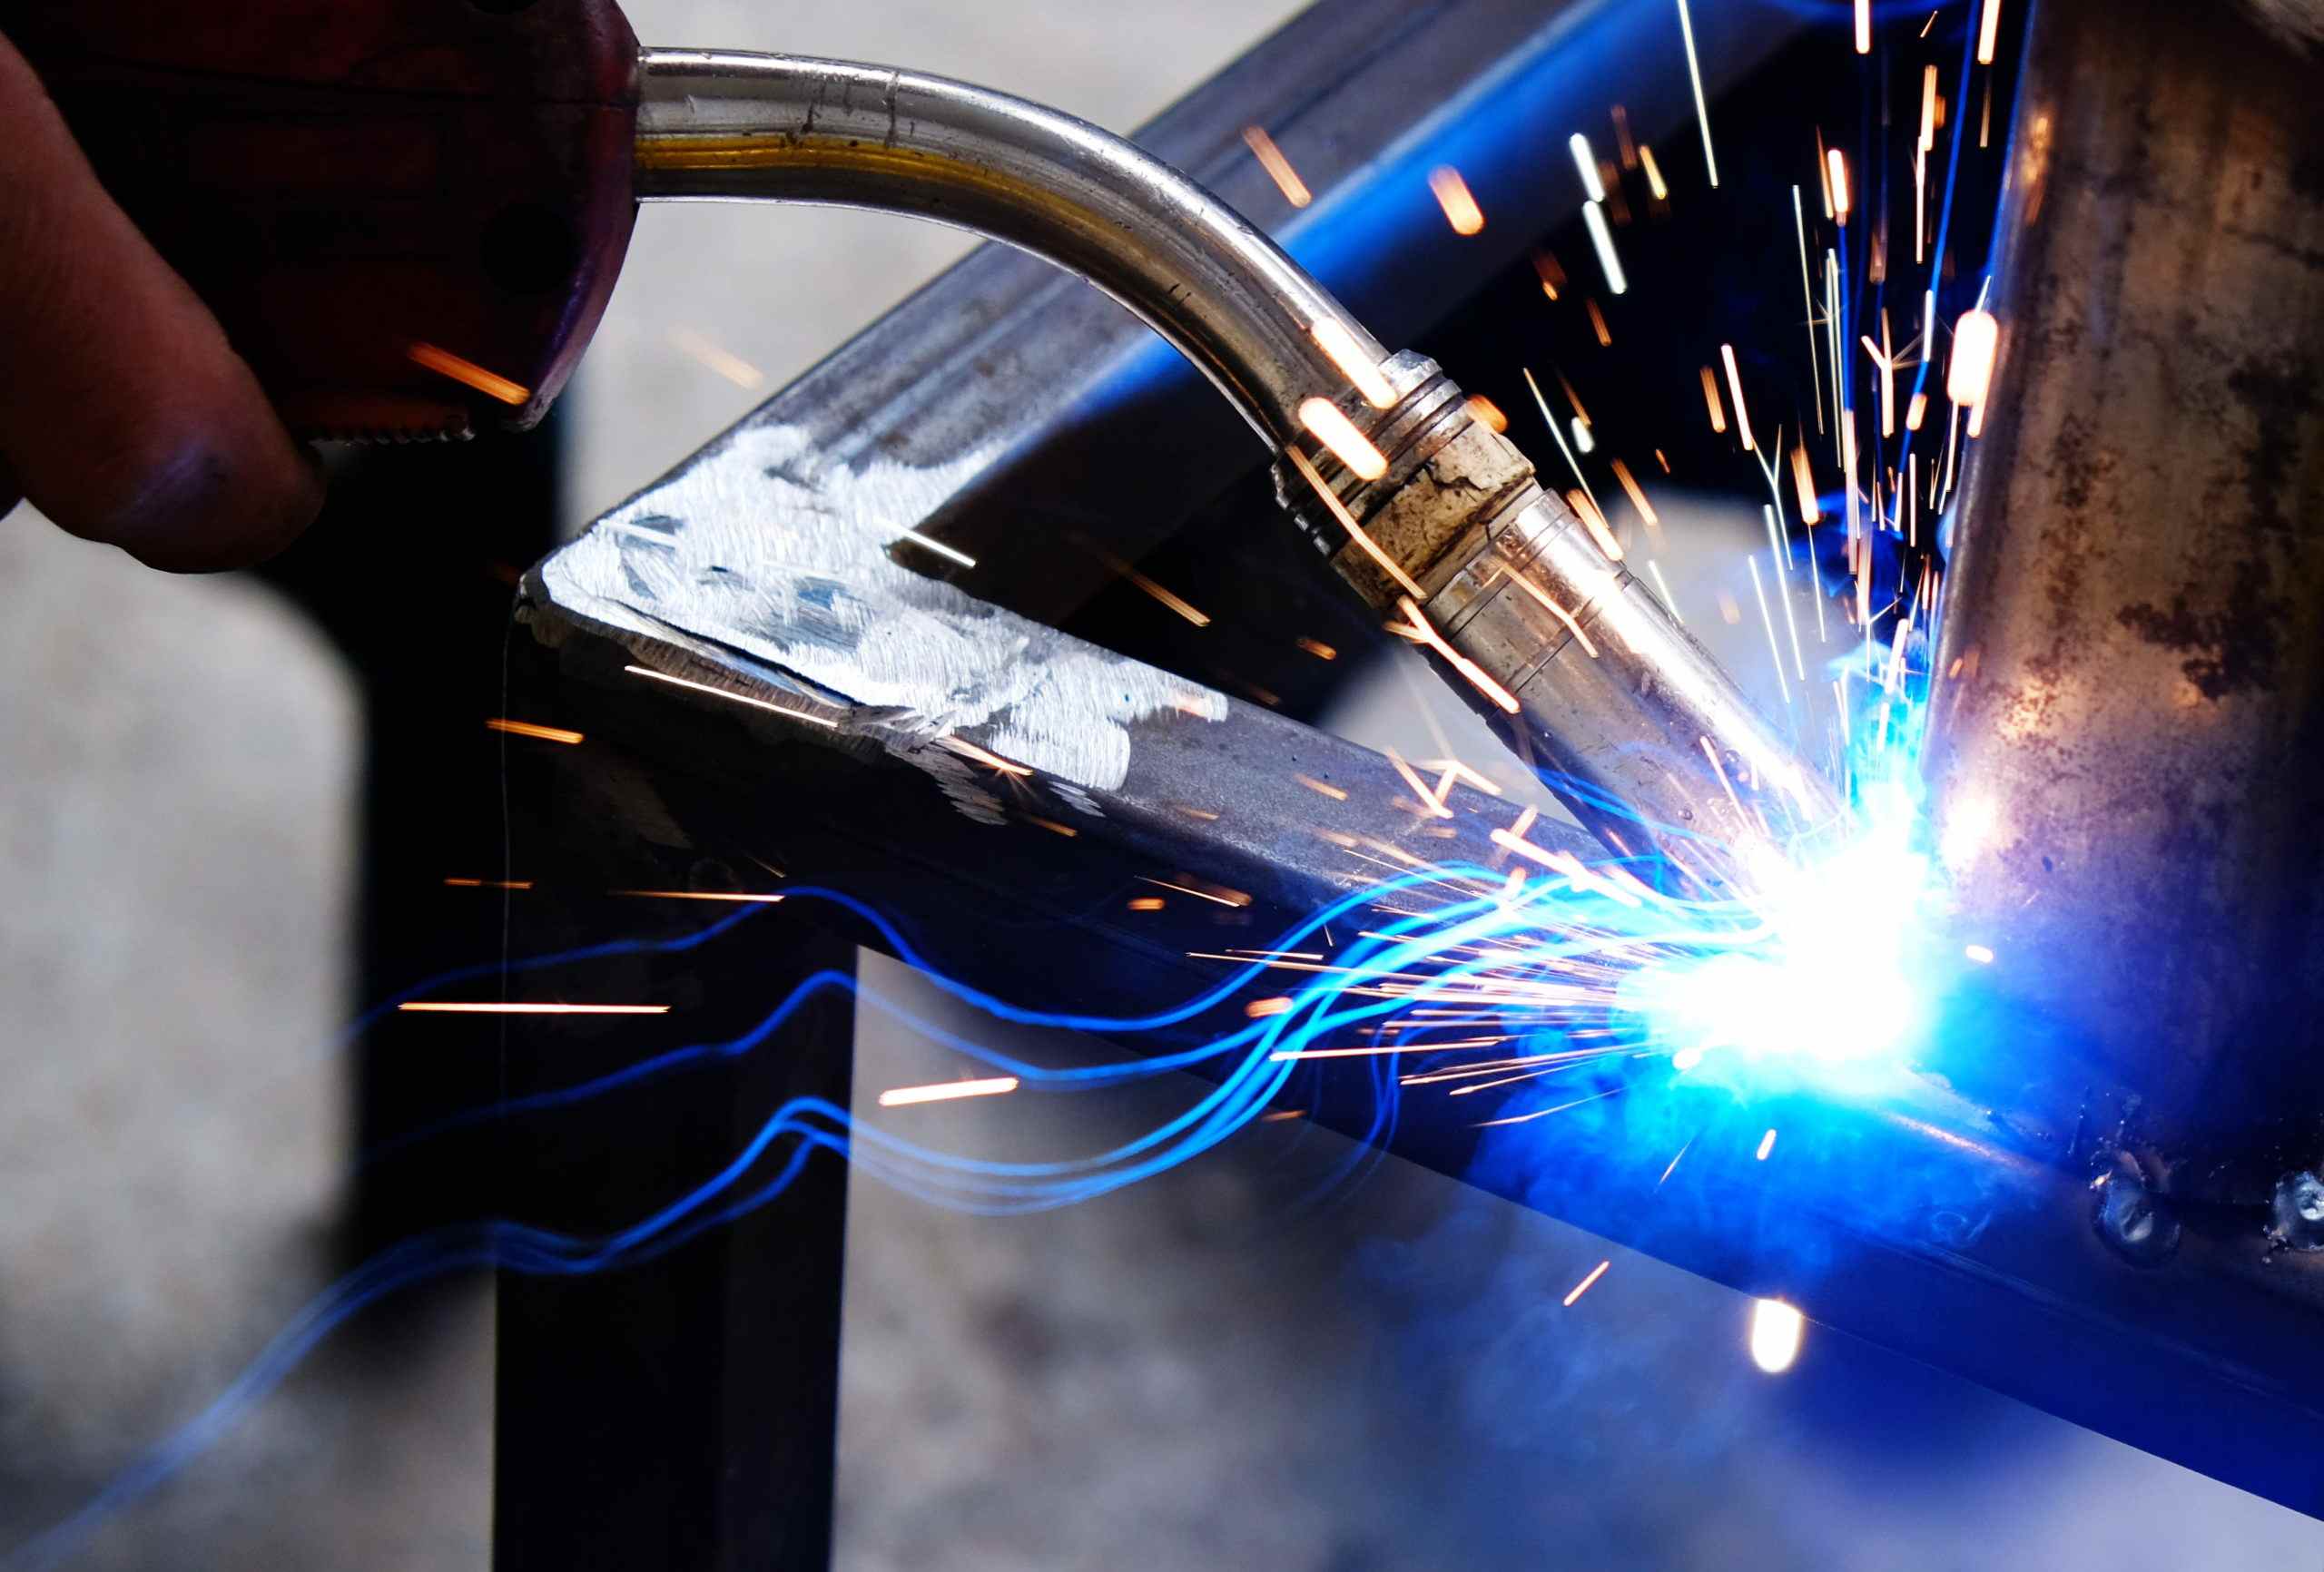
يتحكم هذا التسلسل في توقيت انتقال المعدن إلى الوصلة. في ظل ظروف مماثلة، قد يُقلل من متوسط الحرارة مقارنةً بالنقل بالرش التقليدي، ويُقلل من حالات قصر الدائرة غير المنتظمة، ويُحد من تناثر المعدن. كما يُمكن أن يجعل عملية اللحام أكثر قابلية للتنبؤ. وتعتمد هذه الفوائد على البرنامج المُستخدم: فبطء الحركة، أو طول القوس الكهربائي المفرط، أو استخدام مواد استهلاكية غير مناسبة، قد تُؤدي إلى ارتفاع درجة الحرارة بشكل مفرط أو ضعف عملية اللحام.
يجمع جهاز Decapower بين التحكم التآزري واليدوي لهذا السبب. يُنشئ الوضع التآزري خطًا أساسيًا من بيانات المواد والأسلاك المُختارة. بينما يُمكّن الوضع اليدوي المُشغّل من تصحيح هذا الخط الأساسي لوصلة تراكب، أو زاوية خارجية، أو فجوة إصلاح، أو درزة طويلة.
5 فوائد للحام MIG النبضي
1. نافذة عمل أوسع على الصفائح الحساسة للحرارة
تُغيّر المرحلة الأساسية الطاقة المُوَصَّلة بين القطرات. في وصلة مُجهَّزة جيدًا، يُمكن أن يُتيح ذلك للمُشغِّل مجالًا أوسع للتعديل عندما تكون حافة الألومنيوم على وشك التآكل أو عندما يتراكم الحرارة في وصلة الفولاذ المقاوم للصدأ. لا تزال سرعة الحركة والتركيب مهمة، ولكن قد يكون من الأسهل التحكم في بركة اللحام.
2. فرصة أقل للاحتراق أو التشويش - عندما يكون الإعداد صحيحًا
بالمقارنة مع نظام الرش المستمر ذي الحرارة العالية، قد يقلل نظام اللحام النبضي MIG من احتمالية احتراق الحواف أو تشويه شكل اللوحة. ويظل تباعد نقاط اللحام، والتثبيت، وطول اللحام المناسب، واختبار قطعة تجريبية أمورًا بالغة الأهمية، لا سيما عند عدم انتظام فجوات الوصلات.
3. تقليل محتمل للتناثر وأعمال التشطيب
ينتج عن نقل القطرات المتحكم به تناثر أقل بكثير من قوس اللحام التقليدي غير المستقر بتقنية MIG. ويكون التحسن ملحوظًا بشكل خاص عندما يكون النقل الأصلي غير منتظم. في أعمال الفولاذ المقاوم للصدأ الظاهرة أو إصلاحات السيارات، حتى التخفيض الطفيف قد يعني تقليل الحاجة إلى التغطية والصنفرة وإعادة التشطيب بعد اللحام.
4. إعدادات أكثر قابلية للتكرار للأجزاء المتكررة
غالباً ما تُكرر ورش الصيانة الصغيرة نفس الدعامة أو اللوحة أو وصلة العادم. يُعدّ البرنامج المستقر مفيداً، والقدرة على استدعائه أفضل. يوفر جهاز ULTRAMIG-230 ما يصل إلى 10 قنوات ذاكرة، مما يسمح بتخزين الإعدادات المُختبرة وتحميلها لاحقاً بدلاً من إعادة بناء كل مُعامل من الصفر.
5. خيار آخر للتحكم في مظهر الخرز
تتحكم النبضة المفردة في نقل القطرات. نبض مزدوج MIG يُضيف ذلك تعديلاً أبطأ خلال تلك الدورة، مما يُغير إيقاع البركة ويُنتج في كثير من الأحيان نمط تموج أكثر وضوحاً. قد يكون هذا مفيداً في أعمال الألمنيوم الظاهرة، على الرغم من أن حركة الشعلة وهندسة الوصلة ودقة المُشغل لا تزال تُؤثر على المظهر النهائي.
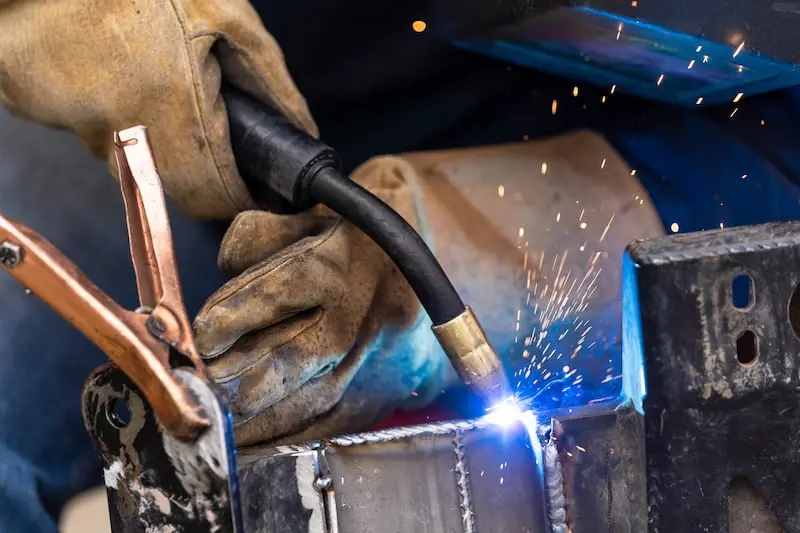
كيفية اختيار ماكينة لحام MIG نبضية
نبض أو نبض مزدوج: قد تكون النبضة المفردة كافيةً لنقل مُتحكَّم به. يُنصح باستخدام النبضة المزدوجة عندما يكون إيقاع الخرز المرئي وتعديل البركة الإضافي مهمين للعمل.
التحكم بالتيار المنخفض: لا يُشير الحد الأقصى للتيار الكهربائي إلى الكثير من خصائص التيار على الصفائح المعدنية. لذا، تحقق من النطاق المُعلن للمادة والسلك اللذين تنوي استخدامهما، وليس فقط أعلى قيمة للتيار.
التعديل التآزري واليدوي: يمكن للتحكم التآزري تقصير وقت الإعداد عند تغيير المواد أو أحجام الأسلاك. يُعد التعديل اليدوي مهمًا عندما تكون الإعدادات المسبقة قريبة ولكن الوصلة تحتاج إلى تصحيح.
مسار تغذية الألومنيوم: تأكد من أخدود بكرة القيادة، والبطانة، وطرف التلامس، وطول الشعلة، وحجم البكرة، وما إذا كان السلك الخاص بك يتطلب مسدس بكرة أو ترتيب تغذية آخر.
دورة التشغيل وطاقة الإدخال: للحامات الطويلة، قارن دورة التشغيل المقدرة وظروف اختبارها مع وقت تشغيل القوس المتوقع. تأكد من توفر إصدار الجهد الكهربائي في السوق المحلي.
لماذا تختار جهاز Decapower ULTRAMIG-230؟
جهاز ULTRAMIG-230 من شركة Decapower هي منصة 230 أمبير مزودة بتقنيات اللحام MIG النبضي، واللحام MIG النبضي المزدوج، واللحام MIG التآزري واليدوي، واللحام MMA، واللحام TIG بالتيار المستمر. وتناسب ميزاتها العديد من أعمال الورش الصغيرة الشائعة.
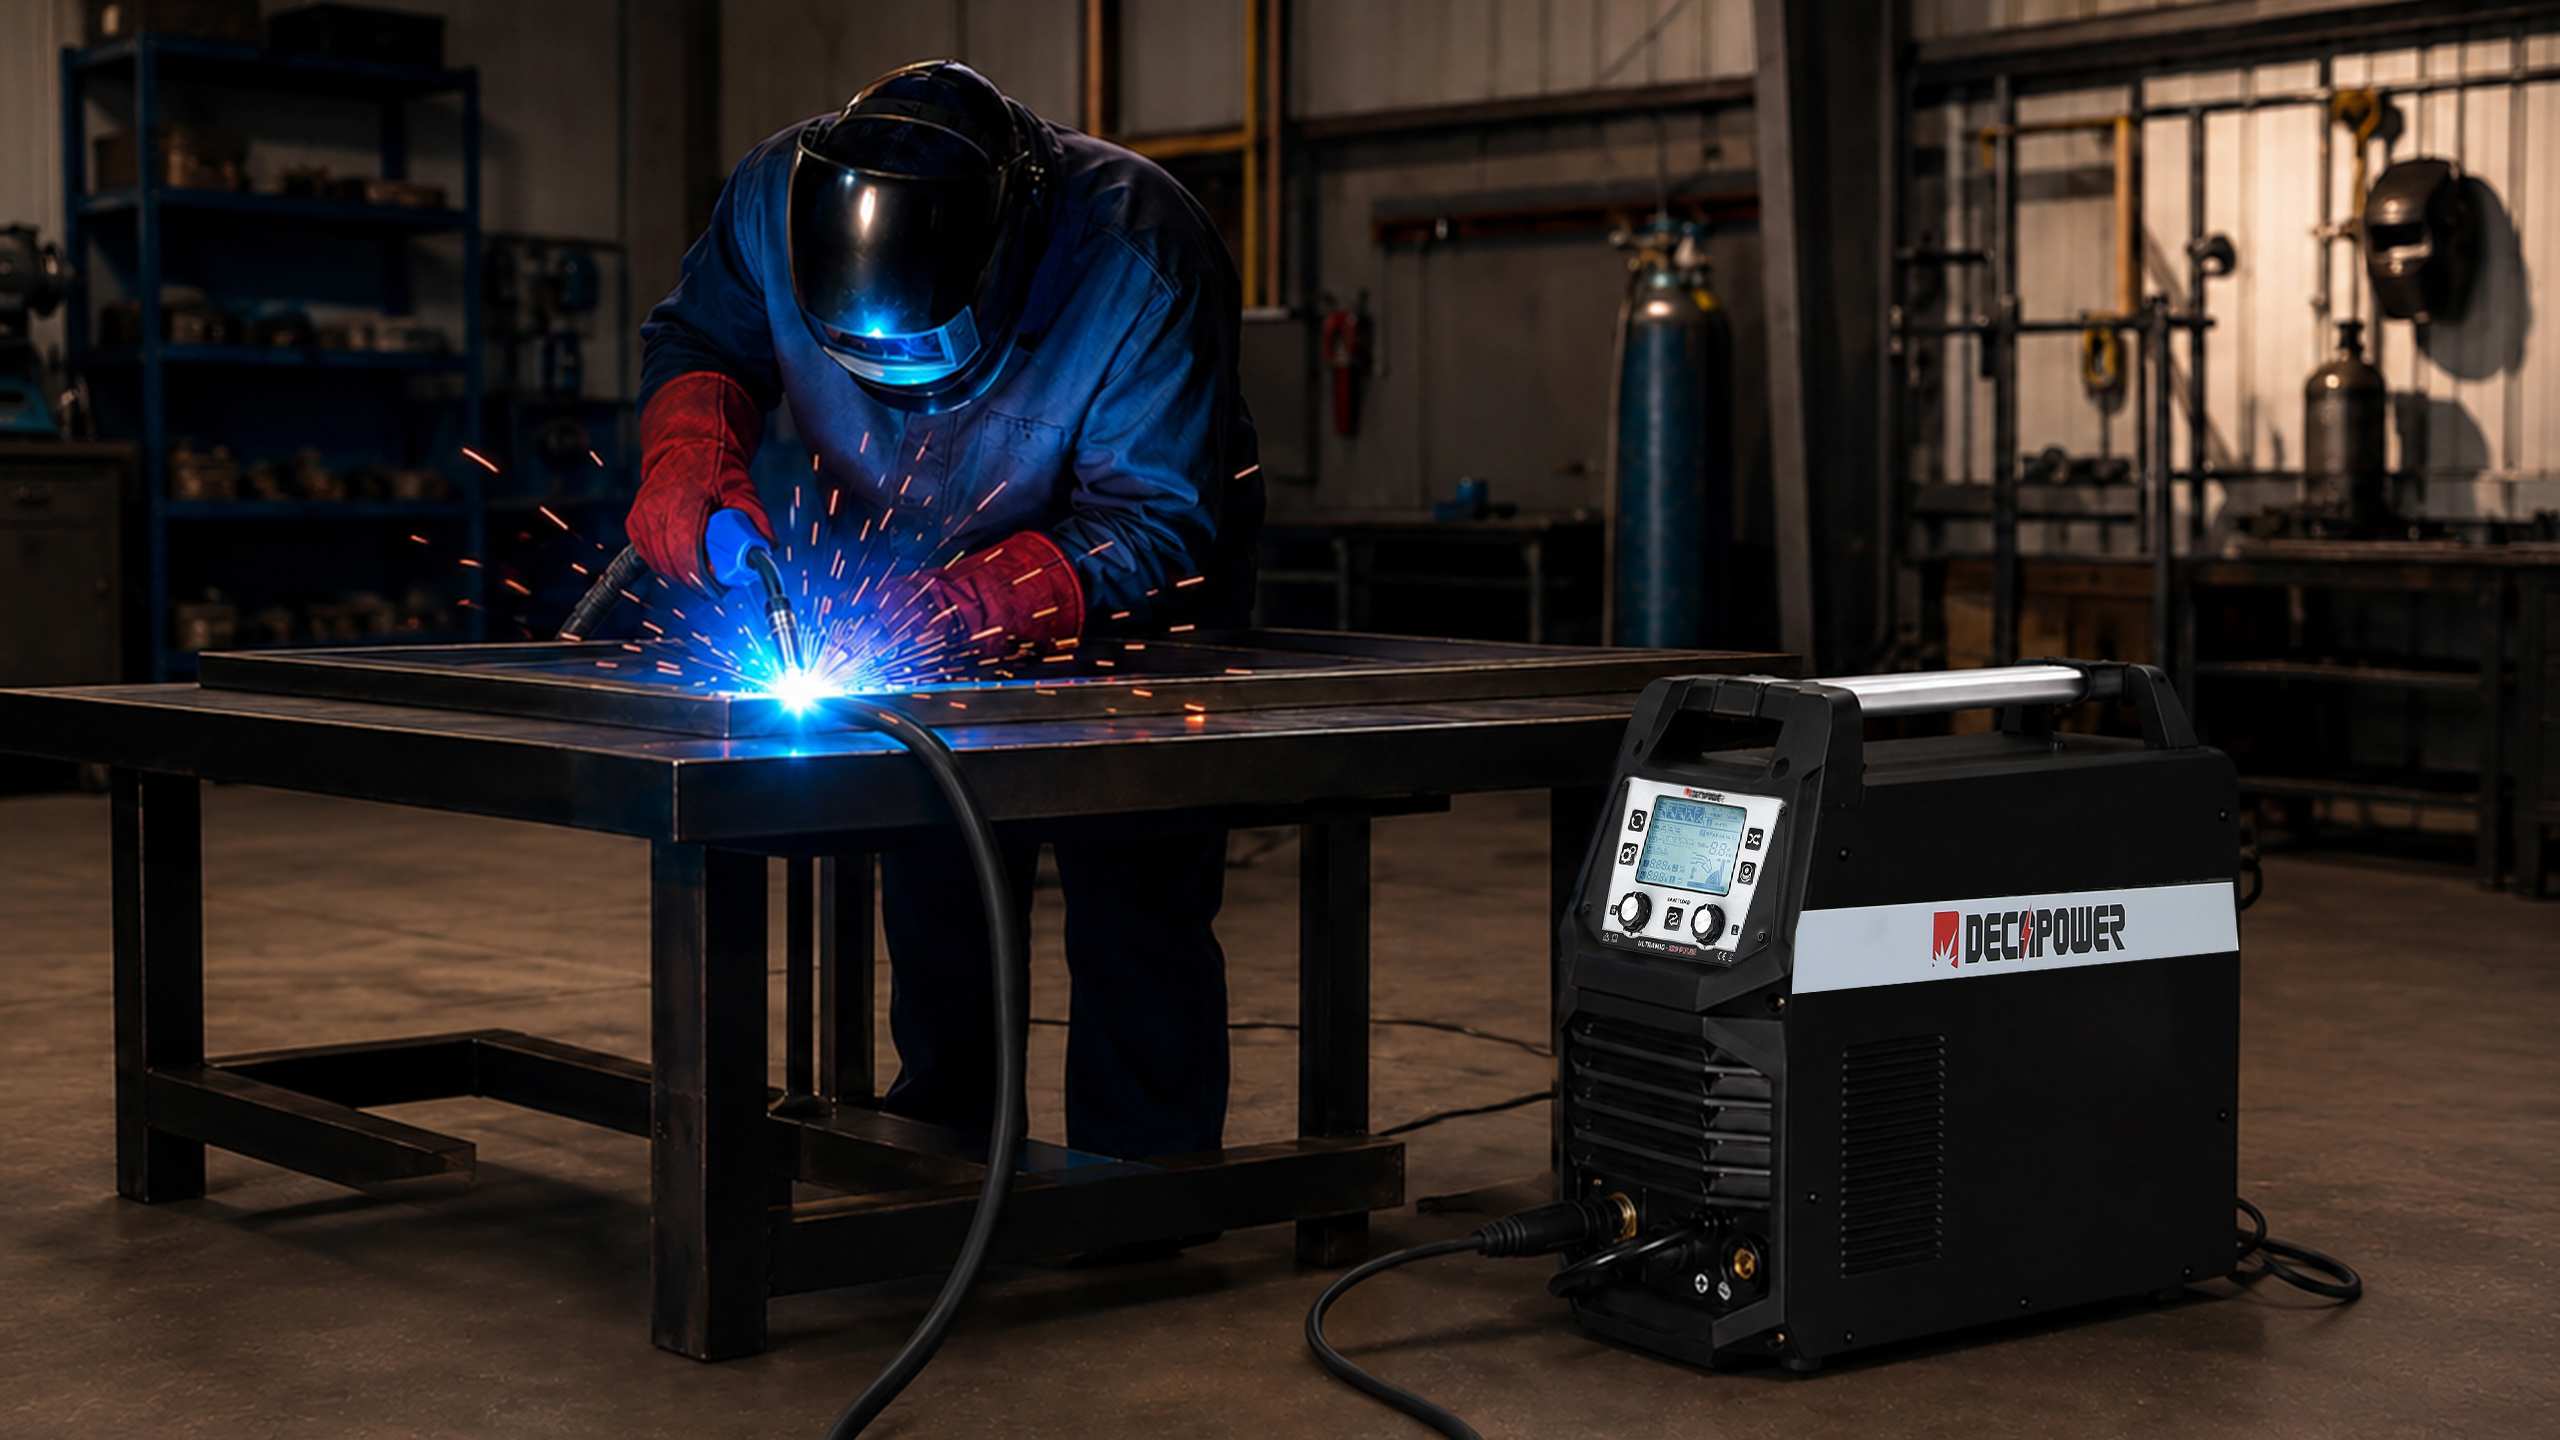
بالنسبة للأقواس الرقيقة المصنوعة من الألومنيوم أو مكونات الدراجات النارية، يوفر وضع النبض نقلًا مُتحكمًا به للسلك، بينما يدعم نظام التغذية ذو الأربع بكرات والمحرك المزدوج حركة السلك عبر مسار تغذية الألومنيوم المُجهز بشكل صحيح. أما على الإطارات أو الألواح الظاهرة، فيمنح وضع النبض المزدوج المشغل طريقة أخرى للتحكم في إيقاع اللحام دون الحاجة إلى الحصول على تشطيب تلقائي يشبه لحام TIG.
بالنسبة للأقواس المصنوعة من الفولاذ المقاوم للصدأ أو أقسام العادم المتكررة، يمكن لما يصل إلى 10 قنوات ذاكرة لحفظ الإعدادات التي تم اختبارها مسبقًا. تعرض شاشة LCD مقاس 4.3 بوصة العملية والمعلمات المختارة عند التنقل بين المهام المحفوظة. في ورشة إصلاح متعددة الاستخدامات، تتيح تقنيات اللحام MIG/MAG وMMA وLift DC TIG استخدام مصدر طاقة واحد لتغطية مهام متعددة باستخدام الملحقات المناسبة.
تُشير شركة Decapower إلى نطاق مُقترح لأقطار الأسلاك يتراوح بين 0.6 و1.2 مم، ودورة تشغيل مُقدّرة بنسبة 60% للتكوين المذكور. يتضمن مخطط النبض/النبض المزدوج أمثلة برمجية مُختارة من الفولاذ المقاوم للصدأ والألومنيوم، تتراوح أقطارها من 0.8 مم تقريبًا إلى 4.0-6.2 مم، وذلك حسب نوع السبيكة وقطر السلك. يُرجى اعتبار هذه الأرقام مرجعية للبرنامج فقط، حيث يُمكن أن يُؤثر تصميم الوصلة، وموضعها، وطريقة تركيبها، ومصدر الطاقة، ونوع الغاز، والتقنية المُستخدمة على النطاق العملي.
أي طراز من طرازات Decapower يناسب عملك؟
|
عملك المعتاد |
اتجاه معقول |
| الألومنيوم الرقيق أو الفولاذ المقاوم للصدأ حيثما يلزم استخدام النبض والنبض المزدوج | أولتراميج-230 |
| لحام MIG/MAG تآزري عام بالإضافة إلى لحام MMA ولحام TIG بالتيار المستمر مع رفع التيار، بدون الحاجة إلى نبضات | XTRAMIG-200 |
| أعمال منزلية محمولة ومتعددة العمليات يمكنك القيام بها بنفسك بإنتاجية أقل | الأدب 160 |
يختار أولتراميج-230 عندما يكون النبض والنبض المزدوج من المتطلبات الأساسية لأعمال الألمنيوم أو الفولاذ المقاوم للصدأ. اختر XTRAMIG-200 للحصول على تقنيات MIG/MAG وMMA وLift DC TIG متعددة الاستخدامات ومتكاملة دون دفع ثمن أوضاع النبض التي قد لا تستخدمها. اختر الأدب 160 لتلبية احتياجات اللحام اليدوي/اللحام بالقضيب الكهربائي المحمول في أعمال الصيانة الخفيفة، والاستخدام المنزلي، وأعمال الصيانة المنزلية البسيطة. في جميع الأحوال، يُرجى التحقق من نوع المادة، وقوة الإدخال، ووقت القوس المتوقع، وسهولة الحمل، والملحقات المضمنة في العبوة المحلية.
احصل على توصية بناءً على الوظيفة
لست متأكدًا مما إذا كانت تقنية اللحام بالنبض MIG أو النبض المزدوج أو TIG تناسب عملك؟ أرسل المواد إلى ديكاباورسمك السلك، ونوع الوصلة، وقطر السلك، وجهد الإدخال، وطول اللحام المتوقع، والعمليات المطلوبة. وهذا يسمح بأن تبدأ التوصية بالتطبيق بدلاً من أعلى قيمة للتيار.
ما يقدمه برنامج Pulse MIG للمستخدمين المختلفين
- للمبتدئين والهواة: التحكم الأسهل في القوس والإعدادات المسبقة المتناغمة تقلل من مخاطر الاحتراق وتبسط عملية التعلم.
- للحامين المحترفين وصانعي المعادن: يوفر التحكم الفائق في الحرارة والرذاذ لحامات عالية الكفاءة ونظيفة وذات مظهر جذاب.
- لأصحاب ورش العمل: زيادة الإنتاجية، وتقليل عمليات الطحن بعد اللحام، وقنوات الاستدعاء السريع تقلل من تكاليف الإنتاج وتعزز سير العمل بشكل عام.
أسئلة متكررة
س: هل تقنية اللحام النبضي MIG أفضل دائمًا للألمنيوم الرقيق؟
ج: لا. إنه خيار مفيد. مع برنامج مناسب، وتغذية سلك مستقرة، وغاز صحيح، وتركيب جيد، قد يُسهّل لحام MIG النبضي التعامل مع حوض اللحام ويقلل من احتمالية الاحتراق. مع ذلك، قد يؤدي سوء التحضير إلى لحام رديء. بالنسبة للحواف الدقيقة، أو الوصلات القصيرة الدقيقة، أو الأعمال التجميلية، قد يظل لحام TIG الخيار الأفضل.
س: هل تُعدّ تقنية اللحام بالقوس النبضي (Pulse MIG) بديلاً لتقنية اللحام بالقوس الكهربائي (TIG) في معالجة الألومنيوم والفولاذ المقاوم للصدأ؟
ج: ليس تمامًا. يُعدّ لحام MIG النبضي خيارًا جذابًا عندما تكون سرعة تغذية السلك والإنتاج المتكرر مهمة. يوفر لحام TIG تحكمًا مباشرًا أدق وعملية خالية من الشرر بشكل طبيعي، مما يجعله مناسبًا للوصلات الدقيقة والحواف المكشوفة. تستخدم العديد من الورش الصغيرة كلا النوعين: لحام MIG النبضي للأقواس والألواح وأجزاء العادم، ولحام TIG للأعمال التي تتطلب تحكمًا أبطأ. لا يُعدّ لحام TIG بالتيار المستمر في جهاز ULTRAMIG-230 لحام TIG بالتيار المتردد مخصصًا للألمنيوم.
س: ما هو سمك السلك الذي يمكن أن تتعامل معه ماكينة لحام MIG النبضية 230 أمبير؟
ج: لا توجد إجابة واحدة تعتمد على شدة التيار فقط. يعرض جهاز ULTRAMIG-230 الخاص بنا أمثلة مختارة لبرامج اللحام بالفولاذ المقاوم للصدأ والألومنيوم، حيث تتراوح سماكة اللحام من 0.8 مم تقريبًا كحد أدنى إلى حوالي 4.0-6.2 مم كحد أقصى، وذلك حسب نوع السبيكة وقطر السلك. استخدم هذه الأرقام كمرجع. قد تتطلب وصلات اللحام التناكبي، واللحامات الزاوية، واللحامات أحادية المرور، واللحامات متعددة المرور، تحضيرًا وإعدادات مختلفة.
س: ما الفرق بين تقنية اللحام بالقوس الكهربائي أحادي النبضة وتقنية اللحام بالقوس الكهربائي ثنائي النبضة؟
أ: يتناوب وضع النبضة المفردة بين ذروة التيار والتيار الأساسي للتحكم في انتقال القطرات وتقليل الحرارة المُدخلة. أما وضع النبضة المزدوجة فيضيف تعديلًا ثانويًا بتردد أبطأ خلال تلك الدورة. يوفر هذا تحكمًا إضافيًا في حوض اللحام ويُنشئ نمط تموج مميزًا وجذابًا بصريًا على خرزة اللحام، وهو مثالي لأعمال الألمنيوم المكشوفة.