 Войти
Decapower Курированная информация для профессионалов, хоббистов и педагогов.
Оставайтесь в курсе последней информации о новых технологиях продукции, инновациях и многом другом от промышленности сварочных машин.

Дуга плазменного резака не загорается? 6 основных причин и простые решения.
Вы выравниваете горелку, нажимаете кнопку, слышите слабое шипение, но дуги нет. Плазменный резак, который не зажигает дугу и не передает ее на металл, снижает производительность, отнимает рабочее время и приводит к потере материалов. Независимо от того, полностью ли отсутствует пилотная дуга или она прерывается в процессе резки, диагностика начинается с систематического поиска и устранения неисправностей.
Понимание этих распространенных причин поломок помогает обеспечить бесперебойную работу вашего цеха. Как специализированный производитель многофункциональных систем для механической, газовой, дуговой и плазменной резки, Декапоуэр Компания производит проверенные в полевых условиях режущие инструменты, предназначенные для обеспечения стабильного зажигания пилотной дуги в сложных промышленных условиях.
Устранение неполадок с зажиганием плазменной дуги: 6 основных причин.
Выявление причин, по которым горелка не зажигает электрод, является ключом к минимизации простоев производства. Вот наиболее распространенные причины отказа пилотной дуги и способы их эффективного устранения.
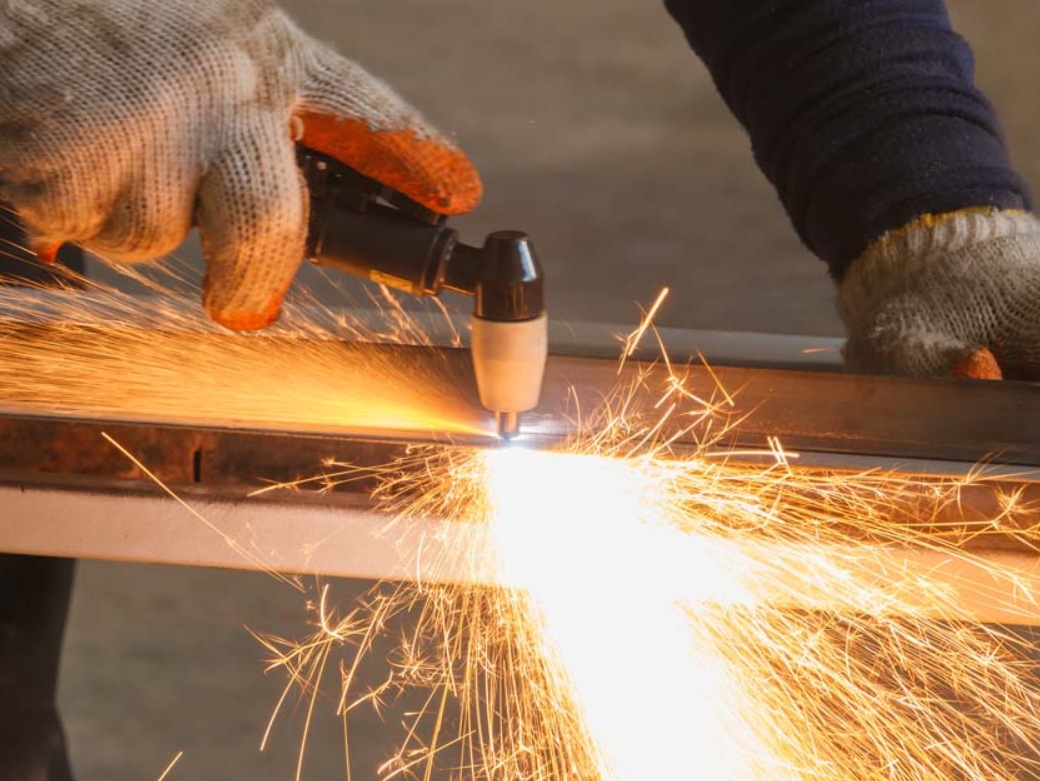
Недостаточный поток воздуха или плохое качество воздуха
Влага, масло и нестабильное пневматическое давление напрямую приводят к ошибке, из-за которой плазменный резак не срабатывает.
- Ежедневно сливайте воздух из воздушных линий: сжатый воздух задерживает конденсат, вызывая короткие замыкания внутри головки горелки.
- Проверьте рабочее давление: убедитесь, что ваша линия подает точное давление в PSI, необходимое для вашего устройства, поскольку неправильное давление воздуха в плазменном резаке препятствует открытию внутреннего пилотного клапана.
- Установите линейные фильтры: используйте специальные влагоотделители и маслоуловители непосредственно перед воздухозаборником для защиты внутренних компонентов.
Для многотехнологического оборудования, такого как DECAPOWER PMCT-205Поддержание чистого и сухого воздуха имеет решающее значение для плавного переключения между режимами MIG, TIG, MMA и плазменной резки.
Расходные материалы: электроды и сопла
Изношенные детали нарушают высокочастотный путь искрообразования, необходимый для инициализации стабильного потока плазменной дуги пилотного разряда.
- Осмотрите электрод плазменного резака: замените электроды, на которых видны глубокие ямки (глубиной более 1,5 мм) в центре элемента из гафния.
- Осмотрите сопло плазменного резака: обратите внимание на увеличенные, продолговатые или покрытые брызгами отверстия, рассеивающие энергию дуги.
- Поддерживайте чистоту вихревых колец: убедитесь, что каналы воздушных вихревых колец свободны от мусора, чтобы обеспечить правильное образование вихрей вокруг дуги.
Слабое соединение заземляющего зажима
Запальная дуга не будет передаваться, если обратный путь цепи к источнику питания будет прерван.
- Очистите зону контакта: удалите толстый слой ржавчины, краски, окалины или порошкового покрытия в месте зажима.
- Осмотрите зажим для заготовки плазменного резака: проверьте, нет ли ослабления натяжения губок, износа медных жил проволоки или окисления контактов под воздействием тепла.
- Крепление вблизи линии реза: Расположите заземляющий зажим плазменного резака непосредственно на основной заготовке, а не на опорной раме режущего стола.
Проблемы с платой высокочастотного (ВЧ) зажигания и цепью запальной дуги.
В высоковольтном плазменном резаке для ионизации воздуха используются высоковольтные искры, которые не контактируют горелкой с пластиной.
- Проверьте настройки искрового зазора: проверьте наличие скопления грязи или неправильного расстояния между электродами на внутренних платах управления искровым зазором.
- Проверьте кабель пилотной дуги: осмотрите вторичный провод реле, проходящий внутри жгута проводов горелки, на наличие обрывов или ослабленных соединений.
- Проверка работы реле: при нажатии на курок горелки прислушайтесь к щелчку внутреннего реле.
Если вы работаете на высокочастотном станке для резки, таком как... DECAPOWER HF CUT-50Периодическая проверка и очистка искрового зазора высокочастотного зажигания обеспечивает мгновенное зажигание дуги.
Неправильные настройки силы тока и давления воздуха.
Неправильные соотношения мощности и пневматической системы препятствуют образованию дуги до того, как произойдет полная ионизация.
- Подбирайте силу тока в соответствии с материалом: при работе с более толстыми пластинами устанавливайте более высокие уровни мощности для обеспечения чистого распространения дуги.
- Балансировка скорости газа: чрезмерно высокое давление воздуха задувает запальное пламя до того, как оно соприкоснется с металлом.
- Избегайте падения напряжения: убедитесь, что удлинительные кабели соответствуют требуемому диаметру медной жилы, чтобы предотвратить обрывы напряжения во время зажигания.
Загрязнение поверхности заготовки
Непроводящие поверхностные барьеры предотвращают образование первичной цепи резки за счет пилотной дуги.
- Предварительная шлифовка: перед резкой удалите резиновое подслое, толстый слой гальванизации или анодирования.
- При резке материалов с зазором между прутками: при резке перфорированного металла или решеток необходимо обеспечить постоянное расстояние до материала, чтобы дуга не прерывалась на полпути.
- Проверьте электропроводность материала: убедитесь, что разрезаемый металл является электропроводящим; неметаллические слои полностью блокируют передачу тока.
Многофункциональные решения Decapower для резки и сварки
Усовершенствованные многофункциональные платформы помогают устранить проблемы, связанные с передачей дуги, благодаря надежной внутренней схеме и точному пневматическому управлению.
Сравнение универсальности и технических характеристик многопроцессных систем
Выбор между компактностью, портативностью и специализированным выходом зависит от конкретных требований вашей мастерской. Компания Decapower предлагает универсальные многофункциональные станки и специализированные режущие инструменты с высоким напряжением холостого хода и бесконтактным зажиганием пилотной дуги для легкого зажигания.
| Технические параметры | Decapower PMCT-205 | Декапауэр HFCUT-50 / HFCUT-50P |
| Основные функции | HF CUT/MIG(SYN) / MIG(MAN) / MIG(ИМПУЛЬСНЫЙ) / MMA /HF TIG | Специализированный плазменный резак с пилотной дугой |
| Напряжение подключения | 1~, 110V / 230V (±10%) | 1–230 В (±10%) (доступна двухдиапазонная схема питания) |
| Номинальная входная мощность | 5,8 кВА | 6,0 кВА |
| Диапазон выходной мощности плазменной резки | 20A/88V – 40A/96V | 20A/88V – 50A/100V |
| Рабочий цикл (40) ℃) | 30% при 40 А (230 В) | 20% при 50 А / 100% при 20 А |
| Тип дугового зажигания | Высокочастотный сенсорный/бесконтактный запуск | Бесконтактное пилотное дуговое столкновение |
| Максимальная толщина резки | Углеродистая сталь толщиной до 16 мм | Углеродистая сталь толщиной до 22 мм |
| Стандартные аксессуары | Сварочная горелка TIG, горелка для резки, зажим заземления, регулятор. | Фонарь P40 (4 м), зажим 200 А, регулятор W2000. |
Техническая надежность и соответствие международным стандартам
Оборудование Decapower создано в соответствии с высокими мировыми стандартами качества, обеспечивающими стабильную работу в сложных условиях.
- Соответствие европейским нормативным требованиям (маркировка CE): Полностью сертифицировано на соответствие европейским стандартам безопасности и требованиям рынка ЕС (сварочный аппарат, одобренный CE для Европы / сварочный аппарат, соответствующий стандартам ЕС).
- Электробезопасность и надежность в условиях электромагнитной совместимости: сертифицировано по стандартам LVD и EMC, имеет защищенные платы управления для предотвращения электромагнитных помех, работы с колебаниями напряжения и обеспечения целостности рабочего цикла.
- Универсальные и стабильные характеристики дуги: соответствие стандартам CE для сварки MMA / MIG / TIG / плазменной сварки, обеспечивающее надежную электрическую изоляцию и стабильное зажигание дуги во всех режимах работы.
Изготовление продукции на заказ и услуги технической поддержки.
Компания Decapower оказывает поддержку коммерческим дистрибьюторам и партнерам по брендам в следующих областях: индивидуальные производственные решения.
- Индивидуальный дизайн корпусов и брендинг: Мы предлагаем разработку индивидуальных конструкций корпусов, компоновку панелей и брендинг, адаптированные под требования целевого рынка.
- Настройка параметров по желанию заказчика: Внутреннее программное обеспечение управления может быть настроено для оптимизации характеристик дуги в соответствии с требованиями конкретного сплава.
- Глобальная техническая поддержка: комплексная послепродажная техническая поддержка, схематическая документация и распределение запасных частей обеспечивают бесперебойную работу.
Практические решения для каждого оператора
Независимо от того, управляете ли вы сетью дистрибуции оборудования или руководите бригадой по промышленному ремонту, компания Decapower предлагает индивидуальные решения в области машиностроения.
- Для независимых производителей металлоконструкций: получите надежную, универсальную многофункциональную систему для резки, TIG- и MIG-сварки без необходимости приобретения отдельных источников питания.
- Для бригад по техническому обслуживанию промышленного оборудования: минимизируйте непредвиденные простои с помощью высокопрочного оборудования, соответствующего стандартам CE и предназначенного для работы в суровых производственных условиях.
- Для коммерческих дистрибьюторов и OEM-брендов: Партнерство с Decapower Получите доступ к специализированным сварочным платформам, глобальной поддержке и сертифицированным линейкам продукции, разработанным специально для вашего рынка.
Часто задаваемые вопросы
В: Почему пилотная дуга моего плазменного резака кратковременно искрит, но не передается на металл?
А: Обычно это происходит из-за плохого контакта заземляющего зажима, чрезмерного количества краски/ржавчины на заготовке или слишком высокого давления воздуха, которое гасит дугу до того, как произойдет передача тока.
В: Как часто следует заменять сопло и электрод плазменной резательной горелки?
A: Замените их, если заметите видимые ямки глубиной более 1,5 мм в центре электрода, овальное отверстие сопла или значительное ухудшение качества режущей кромки.
В: Могут ли проблемы с качеством воздуха преждевременно вывести из строя расходные материалы плазменной горелки?
А: Да. Масло и влага в системе подачи сжатого воздуха вызывают внутренние короткие замыкания, создавая нестабильные дуги, которые быстро плавят сопла и выжигают электроды.
В: В чем основное эксплуатационное преимущество бесконтактной пилотной дуги по сравнению с плазменными резаками с сенсорным запуском?
А: Бесконтактные пилотные дуги воспламеняются, не касаясь металла, что продлевает срок службы расходных материалов, облегчает резку ржавой или окрашенной стали и упрощает резку перфорированной металлической сетки.