 Accedi
Decapower Informazioni curate per professionisti, appassionati e educatori.
Rimani aggiornato con le ultime informazioni sulla tecnologia dei nuovi prodotti, le innovazioni e molto altro dall'industria delle macchine per saldatura.

L'arco della taglierina al plasma non si innesca? Le 6 cause principali e le soluzioni più semplici.
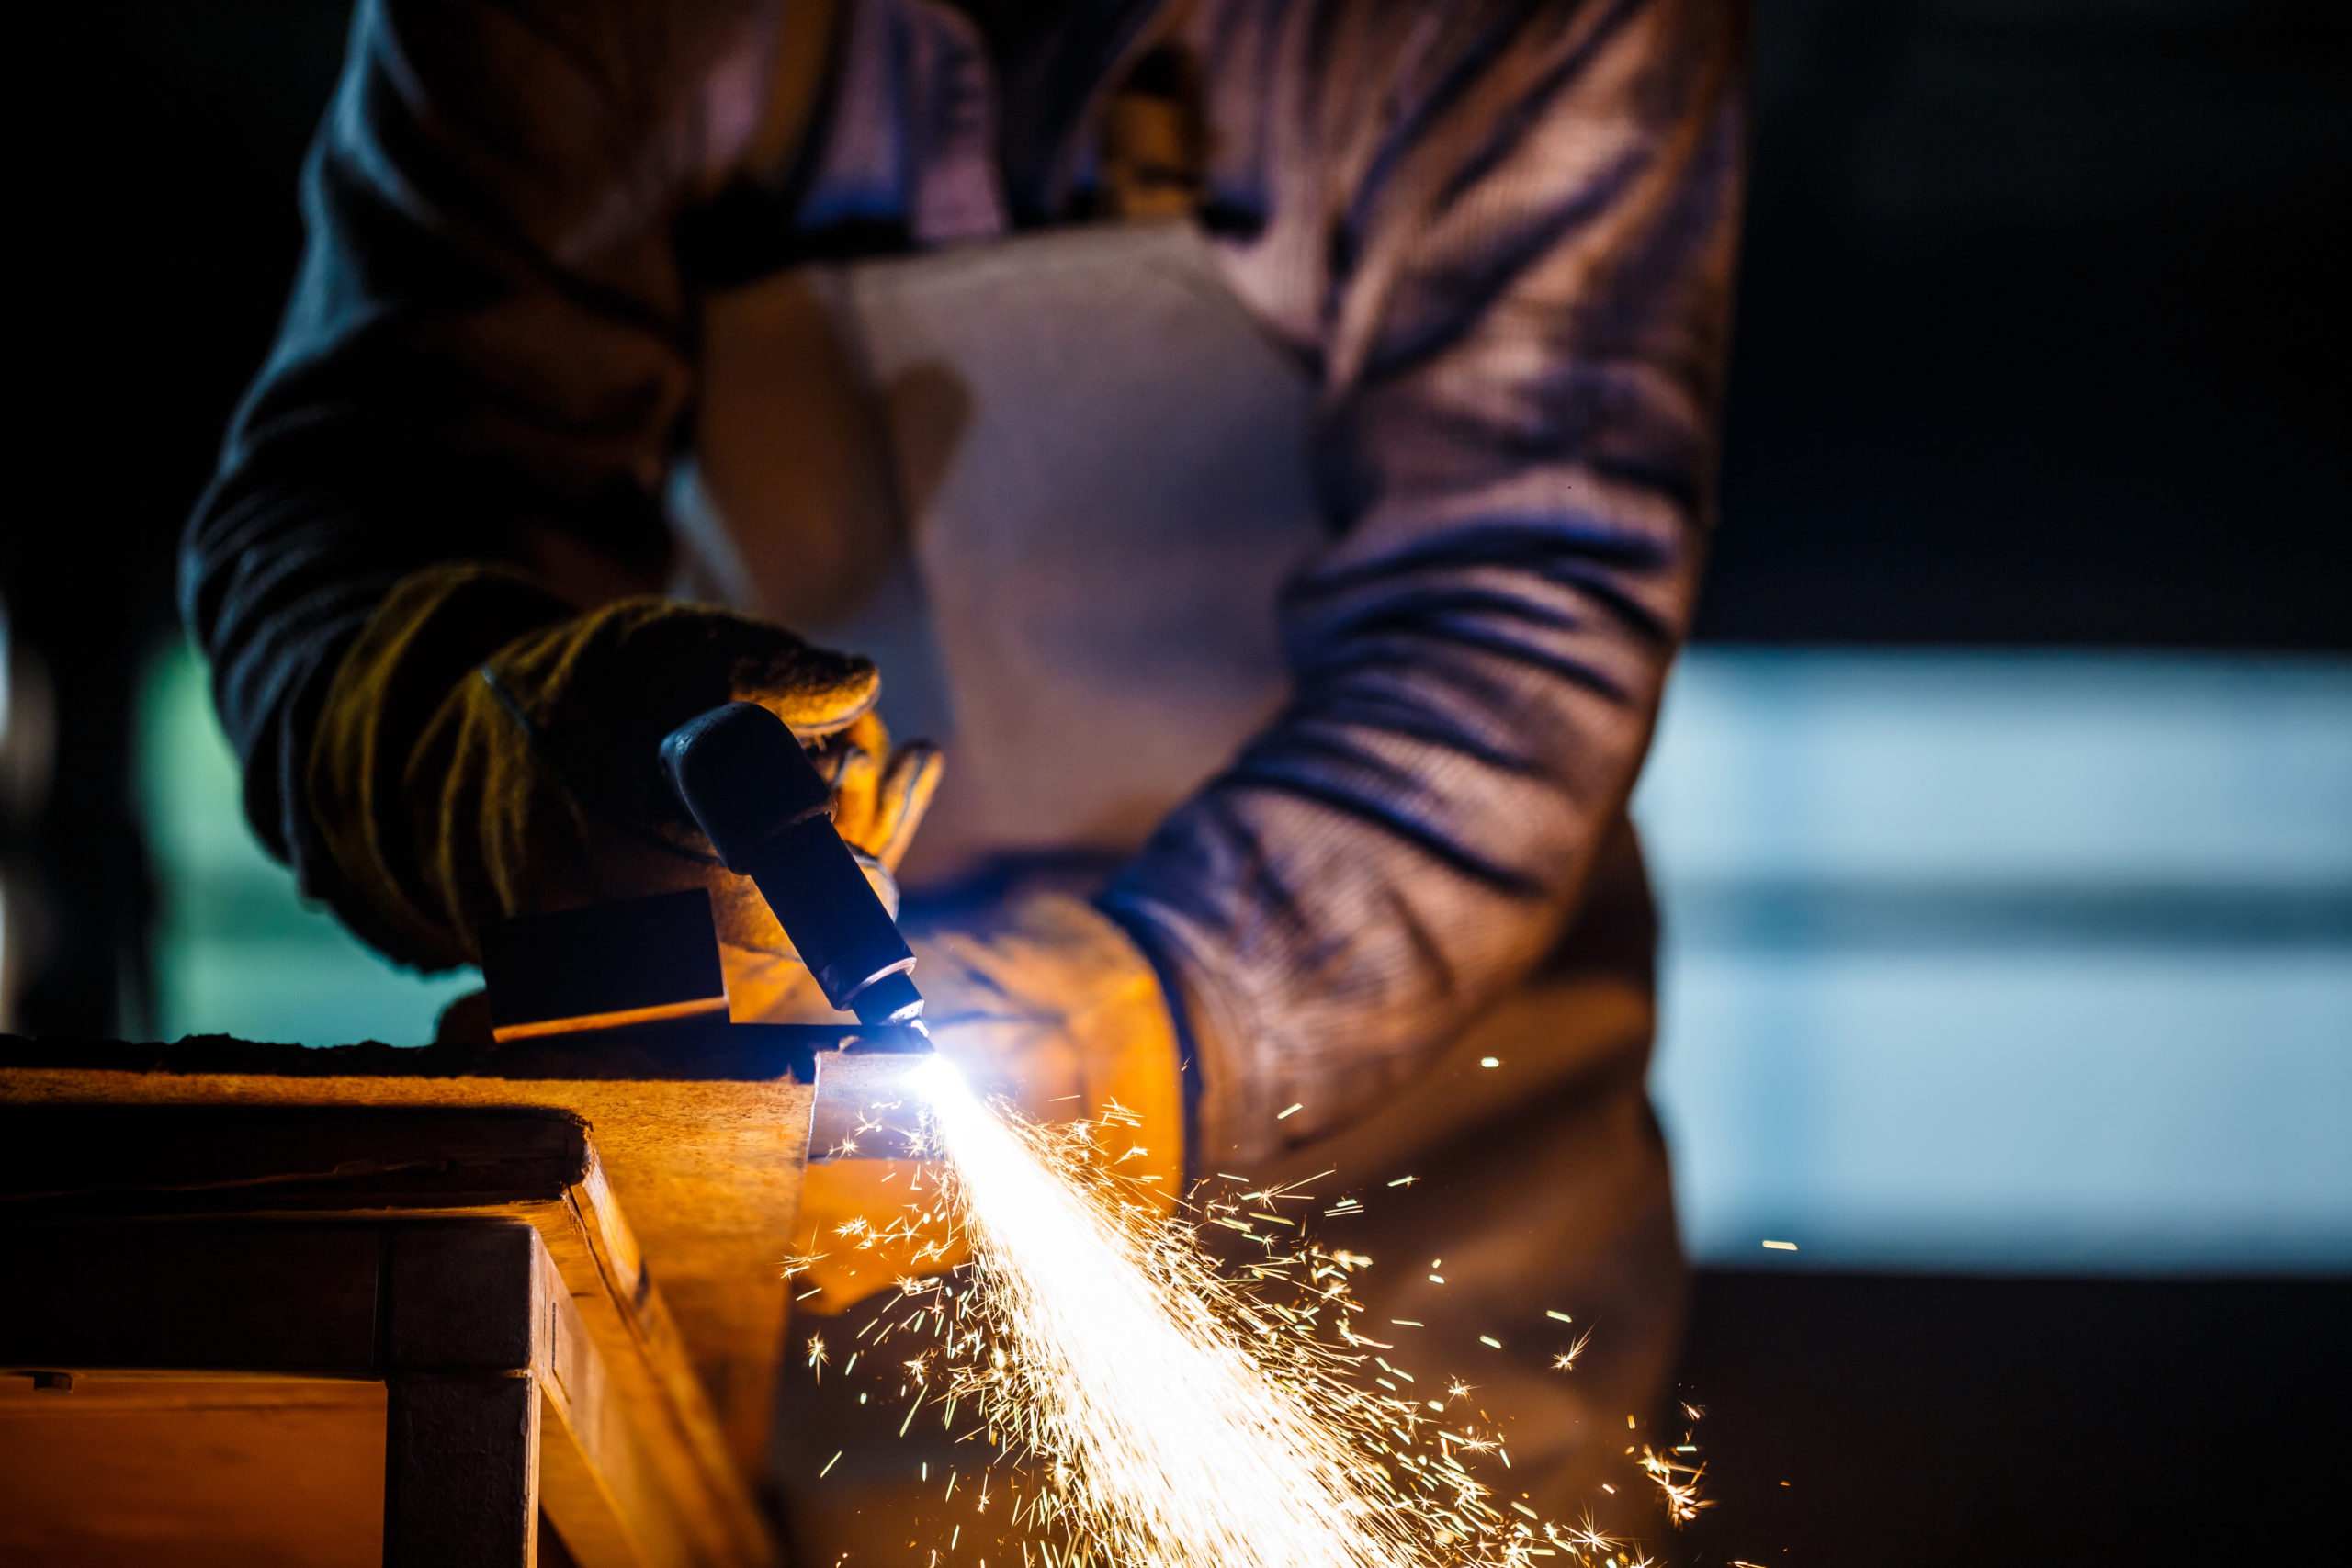
Allinei la torcia, premi l'interruttore, senti un debole sibilo, ma non si genera alcun arco. Una macchina per il taglio al plasma che non produce arco o non trasferisce il materiale al metallo compromette la produttività, fa perdere ore di lavoro e spreca materiale. Che l'arco pilota si spenga completamente o si interrompa a metà taglio, la diagnosi inizia con una risoluzione sistematica dei problemi.
Comprendere questi punti di guasto comuni aiuta a mantenere la tua officina in funzione senza intoppi. In qualità di produttore specializzato di sistemi di taglio multi-processo MMA, GMAW, GTAW e al plasma, Decapower produce utensili da taglio collaudati sul campo, progettati per garantire un'accensione costante dell'arco pilota in ambienti industriali difficili.
Risoluzione dei problemi di accensione dell'arco al plasma: le 6 cause principali
Capire perché la torcia non si accende è fondamentale per ridurre al minimo i tempi di inattività della produzione. Ecco le cause più frequenti di mancata accensione dell'arco pilota e come risolverle efficacemente.
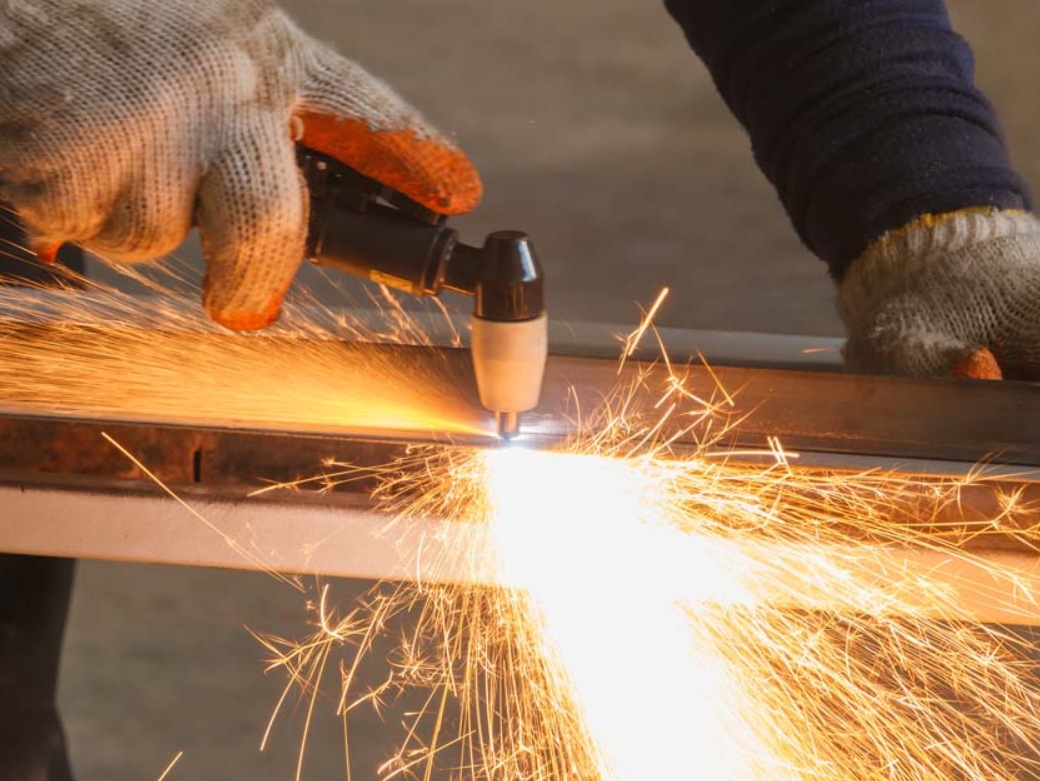
Flusso d'aria insufficiente o scarsa qualità dell'aria
Umidità, olio e pressione pneumatica instabile sono le cause dirette dell'errore di mancata accensione della torcia di una macchina per taglio al plasma.
- Svuotare quotidianamente i condotti dell'aria compressa: l'aria compressa intrappola la condensa, causando cortocircuiti all'interno della testa della torcia.
- Verifica la pressione di esercizio: assicurati che la linea eroghi la pressione in PSI esatta richiesta dall'unità, poiché una pressione dell'aria errata per la taglierina al plasma impedisce l'apertura della valvola pilota interna.
- Installare filtri in linea: utilizzare separatori di umidità e trappole per olio dedicati, posizionandoli direttamente a monte della presa d'aria, per proteggere i componenti interni.
Per apparecchiature multiprocesso come la DECAPOWER PMCT-205Mantenere un'aria pulita e asciutta è fondamentale per un passaggio fluido tra le modalità di taglio MIG, TIG, MMA e al plasma.
Parti soggette a usura: elettrodi e ugelli
Le parti usurate interrompono il percorso della scintilla ad alta frequenza necessario per inizializzare un flusso stabile di plasma ad arco pilota per la taglio.
- Ispezionare l'elettrodo del taglierino al plasma: sostituire gli elettrodi che presentano profonde incisioni (oltre 1,5 mm di profondità) al centro dell'elemento in afnio.
- Esaminare l'ugello della taglierina al plasma: verificare la presenza di fori di dimensioni eccessive, oblunghi o ostruiti da schizzi che disperdono l'energia dell'arco.
- Mantenere puliti gli anelli di vortice: assicurarsi che i passaggi degli anelli di vortice dell'aria siano privi di detriti per consentire la corretta formazione del vortice attorno all'arco.
Collegamento a morsetto di terra debole
L'arco pilota non si trasferisce se il circuito di ritorno alla fonte di alimentazione viene interrotto.
- Pulire l'area di contatto: rimuovere con una smerigliatrice strati spessi di ruggine, vernice, scaglie di laminazione o rivestimenti in polvere nel punto di serraggio.
- Ispezionare il morsetto di lavoro della taglierina al plasma: verificare la presenza di tensione allentata delle ganasce, fili di rame sfilacciati o ossidazione termica sui contatti.
- Fissaggio in prossimità della linea di taglio: posizionare il morsetto di massa della taglierina al plasma direttamente sul pezzo principale, anziché su un telaio di supporto del tavolo da taglio.
Problemi relativi alla scheda di accensione ad alta frequenza (HF) e al circuito dell'arco pilota.
Una macchina per il taglio al plasma ad alta frequenza utilizza scintille ad alta tensione per ionizzare l'aria senza contatto diretto tra la torcia e la piastra.
- Ispezionare le impostazioni dello spinterometro: verificare la presenza di accumuli di sporco o una spaziatura errata dello spinterometro sulle schede interne dello spinterometro.
- Controllare il cavo dell'arco pilota: ispezionare il filo del relè secondario che corre all'interno del fascio della torcia per verificare la presenza di rotture o raccordi allentati.
- Verifica del funzionamento del relè: ascolta il clic del relè interno quando si preme il grilletto della torcia.
Se stai utilizzando una macchina da taglio ad alta frequenza come la DECAPOWER HF CUT-50Il controllo e la pulizia periodici dello spinterometro della scintilla di accensione HF garantiscono l'innesco immediato dell'arco.
Impostazioni errate di amperaggio e pressione dell'aria
Una potenza e una pressione pneumatica inadeguate soffocano la formazione dell'arco prima che si verifichi la completa ionizzazione.
- Adattare l'amperaggio al materiale: impostare livelli di potenza più elevati quando si lavora con lamiere più spesse per facilitare un trasferimento dell'arco pulito.
- Bilanciamento della velocità del gas: una pressione dell'aria eccessivamente elevata spegne la fiamma pilota prima che entri in contatto con il metallo.
- Evitare cali di tensione: assicurarsi che le prolunghe di ingresso abbiano un diametro del conduttore in rame adeguato per prevenire interruzioni di corrente durante l'accensione.
Contaminazione della superficie del pezzo
Le barriere superficiali non conduttive impediscono all'arco pilota di stabilire un circuito di taglio primario.
- Pre-levigatura dei rivestimenti: rimuovere il sottostrato gommato, la zincatura pesante o gli strati anodizzati prima del taglio.
- Materiali con intercapedine: Quando si tagliano lamiere stirate o griglie, assicurarsi di mantenere una distanza di sicurezza costante in modo che l'arco non si interrompa a metà percorso.
- Verifica della conduttività del materiale: assicurati che il metallo da tagliare sia elettricamente conduttivo; gli strati non metallici bloccheranno completamente il trasferimento di carica.
Soluzioni di taglio e saldatura multi-processo Decapower
Le piattaforme multiprocesso avanzate contribuiscono a eliminare i problemi di trasferimento dell'arco grazie a circuiti interni robusti e a una gestione pneumatica precisa.
Confronto tra versatilità multi-processo e prestazioni tecniche
La scelta tra compattezza e portabilità e potenza dedicata dipende dalle specifiche esigenze della tua officina. Decapower offre macchine multi-processo versatili e taglierine dedicate con elevata tensione a vuoto e innesco dell'arco pilota senza contatto per un'accensione agevole.
| Parametri tecnici | Decapower PMCT-205 | Decapower HFCUT-50 / HFCUT-50P |
| Funzioni primarie | TAGLIO HF/MIG(SYN) / MIG(MAN) / MIG(PULSE) / MMA /HF TIG | Tagliatrice al plasma ad arco pilota dedicata |
| Tensione di collegamento | 1~, 110V / 230V (±10%) | 1~, 230V (±10%) (disponibile doppia tensione) |
| Potenza nominale di ingresso | 5,8 kVA | 6,0 kVA |
| Gamma di potenza di taglio al plasma | 20A/88V – 40A/96V | 20A/88V – 50A/100V |
| Ciclo di lavoro (40 °C) | 30% a 40A (230V) | 20% a 50A / 100% a 20A |
| Tipo di accensione ad arco | Avvio senza contatto/a sfioramento HF | Innesco dell'arco pilota senza contatto |
| Spessore massimo di taglio | Acciaio al carbonio fino a 16 mm | Acciaio al carbonio fino a 22 mm |
| Accessori standard | Torcia TIG, torcia da taglio, morsetto di massa, regolatore | Torcia P40 (4 m), morsetto da 200 A, regolatore W2000 |
Affidabilità tecnica e conformità internazionale
I macchinari Decapower sono costruiti per soddisfare i più elevati standard di qualità globali, garantendo prestazioni stabili anche in ambienti difficili.
- Conformità alle normative europee (marcatura CE): pienamente certificata per soddisfare gli standard di sicurezza europei e i requisiti del mercato UE (saldatore approvato CE per l'Europa / saldatrice conforme agli standard UE).
- Sicurezza elettrica e affidabilità EMC: certificazione LVD e EMC con schede di controllo protette per prevenire interferenze elettromagnetiche, gestire le fluttuazioni di tensione e garantire l'integrità del ciclo di lavoro.
- Prestazioni dell'arco versatili e stabili: prestazioni MMA/MIG/TIG/Plasma conformi alla normativa CE, che garantiscono un isolamento elettrico affidabile e un'accensione dell'arco stabile in tutte le modalità operative.
Produzione su misura e servizi di supporto tecnico.
Decapower supporta i distributori commerciali e i partner di marca con soluzioni di produzione personalizzate.
- Involucri e branding personalizzati: Forniamo design di chassis, layout di pannelli e branding personalizzati, adattati alle esigenze del mercato di riferimento.
- Regolazione personalizzata dei parametri: il software di controllo interno può essere personalizzato per ottimizzare le caratteristiche dell'arco in base ai requisiti specifici della lega.
- Assistenza tecnica globale: un supporto tecnico post-vendita completo, la documentazione schematica e la distribuzione dei pezzi di ricambio garantiscono la continuità operativa.
Soluzioni pratiche per ogni operatore
Che tu gestisca una rete di distribuzione di attrezzature o supervisioni un team di riparazione industriale, Decapower offre soluzioni su misura per i macchinari.
- Per i fabbri indipendenti: Ottieni una versatilità multi-processo affidabile e completa per gestire tagli, saldature TIG e MIG senza dover acquistare alimentatori separati.
- Per i team di manutenzione industriale: riducete al minimo i tempi di inattività imprevisti con attrezzature robuste e conformi alle normative CE, progettate per ambienti di produzione difficili.
- Per distributori commerciali e marchi OEM: Collabora con Decapower per accedere a piattaforme di saldatura personalizzate, supporto globale e linee di prodotti certificati e su misura per il vostro mercato.
Domande frequenti
D: Perché l'arco pilota della mia taglierina al plasma produce una breve scintilla ma non si trasferisce al metallo?
A: Questo accade solitamente a causa di un cattivo contatto del morsetto di massa, di un eccesso di vernice/ruggine sul pezzo in lavorazione o di una pressione dell'aria troppo elevata, che spegne l'arco prima che avvenga il trasferimento.
D: Con quale frequenza devo sostituire l'ugello e l'elettrodo della torcia per taglio al plasma?
A: Sostituiscili quando noti segni di corrosione visibili più profondi di 1,5 mm al centro dell'elettrodo, un foro dell'ugello ovalizzato o quando la qualità del bordo di taglio diminuisce in modo significativo.
D: I problemi di qualità dell'aria possono danneggiare prematuramente i materiali di consumo della torcia al plasma?
R: Sì. L'olio e l'umidità presenti nell'aria compressa causano cortocircuiti interni, generando archi elettrici irregolari che fondono gli ugelli e bruciano rapidamente gli elettrodi.
D: Qual è il principale vantaggio operativo di un arco pilota senza contatto rispetto alle macchine da taglio al plasma con innesco a contatto?
A: Gli archi pilota senza contatto si innescano senza toccare il metallo, prolungando la durata dei materiali di consumo, consentendo un facile taglio dell'acciaio arrugginito o verniciato e semplificando il taglio delle reti metalliche perforate.