 Se connecter
Decapower Information organisée pour les professionnels, les amateurs et les éducateurs.
Restez à jour avec les dernières informations sur la technologie des nouveaux produits, les innovations et plus encore de l'industrie des machines de soudage.

Votre découpeur plasma ne démarre pas ? Les 6 principales causes et solutions simples
Vous alignez votre torche, actionnez l'interrupteur, entendez un léger sifflement, mais l'arc ne se forme pas. Un découpeur plasma qui ne parvient pas à amorcer l'arc ou à transférer le courant sur le métal nuit à la productivité, gaspille des heures de travail et des matériaux. Que votre arc pilote soit complètement défaillant ou qu'il s'éteigne en cours de découpe, le diagnostic commence par une recherche de panne systématique.
Comprendre ces points de défaillance courants contribue au bon fonctionnement de votre atelier. En tant que fabricant spécialisé de systèmes de découpe multiprocédés MMA, GMAW, GTAW et plasma, Décapouer fabrique des outils de coupe testés sur le terrain, conçus pour assurer un amorçage d'arc pilote constant même dans des environnements industriels difficiles.
Dépannage de l'allumage par arc plasma : les 6 causes principales
Identifier la cause du dysfonctionnement de votre torche est essentiel pour minimiser les temps d'arrêt de production. Voici les causes les plus fréquentes de défaillance de l'arc pilote et comment y remédier efficacement.
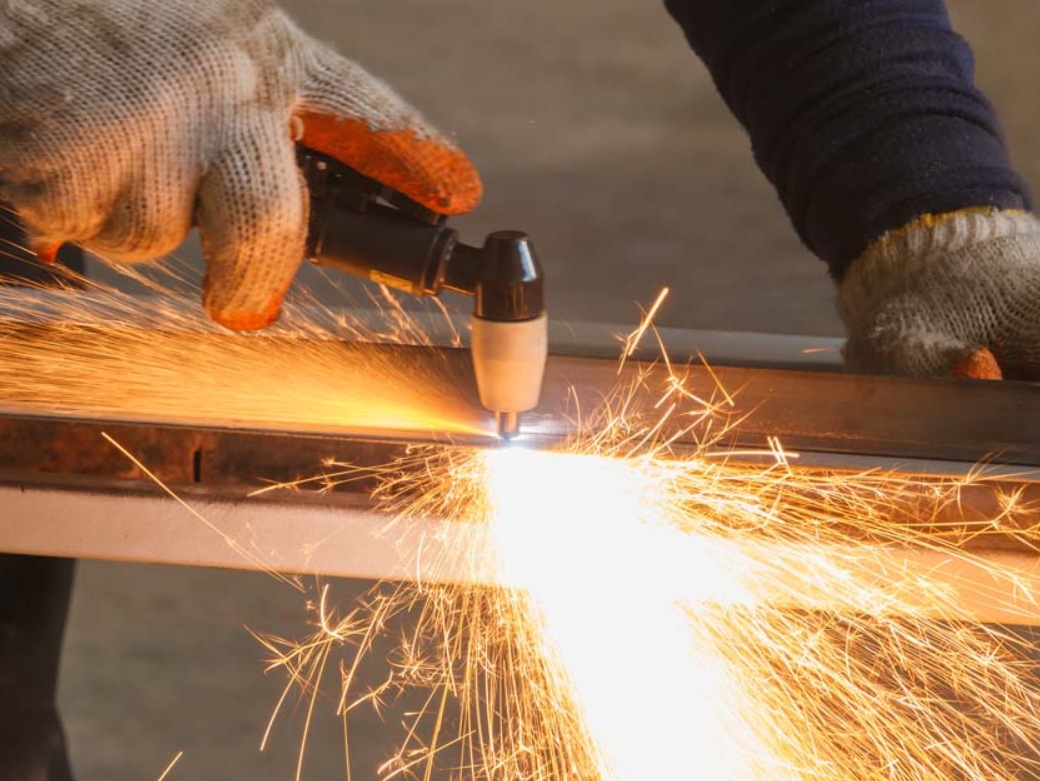
Débit d'air insuffisant ou mauvaise qualité de l'air
L'humidité, l'huile et une pression pneumatique instable sont des causes directes du dysfonctionnement de la torche de découpe plasma.
- Purgez quotidiennement les conduites d'air : l'air comprimé emprisonne la condensation, provoquant des courts-circuits à l'intérieur de la tête de la torche.
- Vérification de la pression de fonctionnement : assurez-vous que votre conduite fournit la pression exacte (PSI) requise par votre appareil, car une pression d’air incorrecte pour le coupeur plasma empêche l’ouverture de la vanne pilote interne.
- Installation de filtres en ligne : Utilisez des séparateurs d’humidité et des pièges à huile dédiés, directement en amont de l’entrée d’air, afin de protéger les composants internes.
Pour les équipements multiprocessus comme le DECAPOWER PMCT-205, le maintien d'un air propre et sec est essentiel pour une transition en douceur entre les modes de découpe MIG, TIG, MMA et plasma.
Usure consommable : électrodes et buses
Les pièces usées perturbent le trajet des étincelles à haute fréquence nécessaires à l'amorçage d'un flux stable de découpe au plasma par arc pilote.
- Inspectez l'électrode de découpe plasma : remplacez les électrodes présentant des marques de piqûres profondes (plus de 1,5 mm de profondeur) au centre de l'élément en hafnium.
- Examinez la buse du découpeur plasma : recherchez des orifices surdimensionnés, oblongs ou recouverts d’éclaboussures qui diffusent l’énergie de l’arc.
- Maintenir la propreté des anneaux de turbulence : s'assurer que les passages des anneaux de turbulence d'air sont exempts de débris afin de permettre une formation correcte du vortex autour de l'arc.
Connexion de la pince de mise à la terre faible
Un arc pilote ne se propagera pas si le circuit de retour vers la source d'alimentation est interrompu.
- Nettoyer la zone de contact : éliminer la rouille épaisse, la peinture, la calamine ou les revêtements en poudre au point de serrage.
- Inspectez la pince de travail du coupeur plasma : vérifiez la tension des mâchoires, l’état des brins de cuivre des fils et l’oxydation thermique des contacts.
- Fixation près de la ligne de coupe : positionnez la pince de masse du découpeur plasma directement sur la pièce à usiner principale plutôt que sur un cadre de table de coupe de support.
Problèmes liés à la carte d'allumage haute fréquence (HF) et au circuit d'arc pilote
Un découpeur plasma HF utilise des étincelles à haute tension pour ioniser l'air sans contact direct entre la torche et la plaque.
- Vérifiez le réglage de l'éclateur : assurez-vous qu'il n'y a pas d'accumulation de saleté ni d'écartement incorrect sur les cartes internes de l'éclateur.
- Vérifiez le câble de l'arc pilote : inspectez le fil du relais secondaire qui passe à l'intérieur du faisceau de la torche pour détecter toute rupture ou tout raccord desserré.
- Vérification du fonctionnement du relais : écoutez le clic du relais interne lorsque la gâchette de la torche est actionnée.
Si vous utilisez une machine de découpe à haute fréquence comme la DECAPOWER HF CUT-50, la vérification et le nettoyage périodiques de l'écartement de l'étincelle d'allumage HF garantissent un amorçage instantané de l'arc.
Réglages d'ampérage et de pression d'air incorrects
Des rapports puissance/pneumatique inadéquats empêchent la formation d'un arc électrique avant que l'ionisation complète ne se produise.
- Adaptation de l'intensité au matériau : Augmentez la puissance lorsque vous travaillez avec des plaques plus épaisses afin de faciliter un transfert d'arc propre.
- Équilibre de la vitesse du gaz : une pression d’air excessivement élevée éteint la flamme pilote avant qu’elle n’entre en contact avec le métal.
- Évitez les chutes de tension : assurez-vous que les rallonges d’alimentation correspondent au diamètre de cuivre requis pour le conducteur afin d’éviter les coupures d’alimentation pendant l’allumage.
Contamination de la surface de la pièce
Des barrières de surface non conductrices empêchent l'arc pilote d'établir un circuit de coupe primaire.
- Revêtements avant rectification : Retirer les sous-couches caoutchoutées, les couches de galvanisation épaisses ou les couches anodisées avant la découpe.
- Matériaux à espacement entre les ponts : lors de la découpe de métal déployé ou de grilles, assurez-vous d’une distance de sécurité constante afin que l’arc ne s’interrompe pas en cours de route.
- Vérifier la conductivité du matériau : s’assurer que le métal à découper est électriquement conducteur ; les couches non métalliques bloqueront entièrement le transfert.
Solutions de découpe et de soudage multiprocédés Decapower
Les plateformes multiprocessus avancées contribuent à éliminer les problèmes de transfert d'arc grâce à des circuits internes robustes et une gestion pneumatique précise.
Comparaison de la polyvalence multi-procédés et des performances techniques
Le choix entre une portabilité compacte et une puissance dédiée dépend des besoins spécifiques de votre atelier. Decapower propose des machines multi-procédés polyvalentes et des découpeuses dédiées, dotées d'une tension à vide élevée et d'un amorçage pilote sans contact pour un allumage facile.
| Paramètres techniques | Decapower PMCT-205 | Décapower HFCUT-50 / HFCUT-50P |
| Fonctions principales | COUPE HF/MIG(SYN) / MIG(MAN) / MIG(PULSE) / MMA /HF TIG | Coupeur plasma à arc pilote dédié |
| Tension de connexion | 1~, 110V / 230V (±10%) | 1~, 230V (±10%) (Double tension disponible) |
| Puissance nominale d'entrée | 5,8 kVA | 6,0 kVA |
| Plage de sortie de découpe plasma | 20A/88V – 40A/96V | 20A/88V – 50A/100V |
| Cycle de service (40 ℃) | 30 % à 40 A (230 V) | 20 % à 50 A / 100 % à 20 A |
| Type d'allumage par arc | Démarrage sans contact HF | Frappe d'arc pilote sans contact |
| Épaisseur de coupe maximale | Acier au carbone jusqu'à 16 mm | Acier au carbone jusqu'à 22 mm |
| Accessoires standard | Torche TIG, torche de découpe, pince de masse, régulateur | Torche P40 (4 m), pince ampèremétrique 200 A, régulateur W2000 |
Fiabilité technique et conformité internationale
Les machines Decapower sont conçues pour répondre aux normes de qualité internationales les plus exigeantes, garantissant ainsi des performances stables même dans des environnements difficiles.
- Conformité réglementaire européenne (marquage CE) : Entièrement certifié conforme aux normes de sécurité européennes et aux exigences du marché de l'UE (poste à souder homologué CE pour l'Europe / machine à souder conforme aux normes de l'UE).
- Sécurité électrique et fiabilité CEM : Certifié LVD et CEM avec des cartes de commande protégées pour prévenir les interférences électromagnétiques, gérer les fluctuations de tension et garantir l’intégrité du cycle de service.
- Performances d'arc polyvalentes et stables : performances MMA / MIG / TIG / Plasma conformes aux normes CE offrant une isolation électrique fiable et un amorçage d'arc stable dans tous les modes de fonctionnement.
Services de fabrication et d'assistance technique personnalisés
Decapower soutient les distributeurs commerciaux et les partenaires de marque avec solutions de fabrication sur mesure.
- Boîtier et image de marque personnalisés : Nous proposons des conceptions de châssis, des agencements de panneaux et une image de marque personnalisés, adaptés aux exigences du marché cible.
- Réglage personnalisé des paramètres : Le logiciel de contrôle interne peut être personnalisé pour optimiser les caractéristiques de l’arc en fonction des exigences spécifiques des alliages.
- Assistance technique mondiale : Un support technique après-vente complet, une documentation schématique et la distribution de pièces détachées garantissent un fonctionnement continu.
Des solutions pratiques pour chaque opérateur
Que vous gériez un réseau de distribution d'équipements ou supervisiez une équipe de réparation industrielle, Decapower propose des solutions de machines sur mesure.
- Pour les fabricants indépendants : Bénéficiez d’une solution polyvalente, fiable et tout-en-un pour la découpe, le soudage TIG et MIG sans avoir à acheter de sources d’alimentation séparées.
- Pour les équipes de maintenance industrielle : minimisez les temps d’arrêt imprévus grâce à un équipement robuste, conforme aux normes CE et conçu pour les environnements de production difficiles.
- Pour les distributeurs commerciaux et les marques OEM : Devenez partenaire de Decapower pour accéder à des plateformes de soudage personnalisées, à un support mondial et à des gammes de produits certifiés adaptés à votre marché.
FAQ (questions fréquentes)
Q : Pourquoi l'arc pilote de mon découpeur plasma produit-il une brève étincelle sans se transférer au métal ?
A : Cela se produit généralement en raison d'un mauvais contact de la pince de masse, d'une quantité excessive de peinture/rouille sur la pièce à usiner ou d'une pression d'air trop élevée, ce qui provoque l'extinction de l'arc avant le transfert.
Q : À quelle fréquence dois-je remplacer la buse et l'électrode de ma torche de découpe plasma ?
A : Remplacez-les lorsque vous remarquez des marques de piqûres visibles plus profondes que 1,5 mm au centre de l'électrode, un trou de buse ovalisé ou lorsque la qualité du bord coupé diminue considérablement.
Q : Les problèmes de qualité de l'air peuvent-ils détruire prématurément les consommables des torches à plasma ?
R : Oui. L'huile et l'humidité présentes dans le circuit d'air comprimé provoquent des courts-circuits internes, créant des arcs électriques irréguliers qui font fondre les buses et brûlent rapidement les électrodes.
Q : Quel est le principal avantage opérationnel d'un arc pilote sans contact par rapport aux découpeurs plasma à amorçage par contact ?
A : Les arcs pilotes sans contact s'allument sans toucher le métal, prolongeant ainsi la durée de vie des consommables, permettant une découpe facile de l'acier rouillé ou peint et simplifiant la découpe des treillis métalliques perforés.