 Signar
Decapor Informação curada para Profissionais, Hobistas e Educadores.
Fiquem atualizados com as últimas informações sobre novas tecnologias de produtos,inovações e mais da indústria de Sueldagem.

O arco da sua máquina de corte a plasma não está acendendo? 6 principais causas e soluções fáceis.
Você alinha a tocha, aciona o interruptor, ouve um leve chiado, mas não há arco. Uma máquina de corte a plasma que não inicia o arco ou não transfere a corrente para o metal prejudica a produtividade, consome horas de trabalho e desperdiça materiais. Seja o arco piloto falhando completamente ou se extinguindo no meio do corte, o diagnóstico começa com uma análise sistemática da situação.
Compreender esses pontos de falha comuns ajuda a manter sua oficina funcionando sem problemas. Como fabricante especializado em sistemas de corte multiprocesso MMAW, GMAW, GTAW e plasma, Decapower Fabrica ferramentas de corte testadas em campo, projetadas para fornecer ignição consistente do arco piloto em ambientes industriais exigentes.
Solução de problemas de ignição por arco de plasma: as 6 causas principais
Identificar por que sua tocha não está acendendo é fundamental para minimizar o tempo de inatividade da produção. Aqui estão as causas mais frequentes de falha do arco piloto e como corrigi-las de forma eficiente.
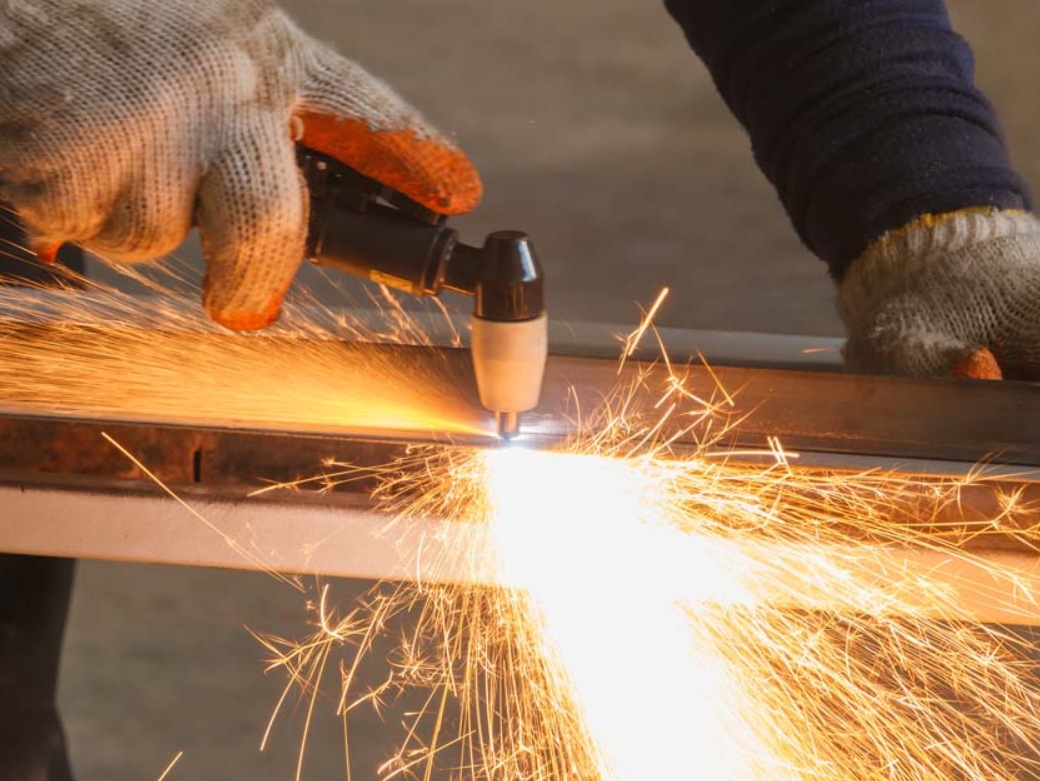
Fluxo de ar insuficiente ou má qualidade do ar.
Umidade, óleo e pressão pneumática instável são causas diretas de falha na ignição da tocha de corte plasma.
- Drene as linhas de ar diariamente: O ar comprimido retém a condensação, causando curtos-circuitos dentro da cabeça da tocha.
- Verifique a pressão de operação: Certifique-se de que a sua linha forneça a pressão em PSI exata exigida pela sua unidade, pois uma pressão de ar incorreta no cortador de plasma impede a abertura da válvula piloto interna.
- Instale filtros em linha: Utilize separadores de umidade e filtros de óleo dedicados diretamente a montante da entrada de ar para proteger os componentes internos.
Para equipamentos multiprocesso como o DECAPOWER PMCT-205Manter o ar limpo e seco é vital para uma transição suave entre os modos de corte MIG, TIG, MMA e plasma.
Desgaste de consumíveis: eletrodos e bicos
Peças desgastadas interrompem o caminho da faísca de alta frequência necessário para iniciar um fluxo estável de corte a plasma com arco piloto.
- Inspecione o eletrodo do cortador de plasma: Substitua os eletrodos que apresentarem marcas de corrosão profundas (com mais de 1,5 mm de profundidade) no centro do elemento de háfnio.
- Examine o bocal do cortador de plasma: procure por orifícios de tamanho excessivo, oblongos ou com respingos que difunde a energia do arco.
- Manter os anéis de turbulência limpos: Certifique-se de que as passagens dos anéis de turbulência de ar estejam livres de detritos para permitir a formação adequada de vórtices ao redor do arco.
Conexão frágil do grampo de aterramento
Um arco piloto não se propagará se o circuito de retorno para a fonte de energia for interrompido.
- Limpe a área de contato: Remova ferrugem espessa, tinta, carepa de laminação ou revestimentos em pó no ponto de fixação.
- Inspecione a garra de fixação da máquina de corte a plasma: verifique se há folga na fixação, fios de cobre desgastados ou oxidação nos contatos devido ao calor.
- Fixação próxima à linha de corte: Posicione a garra de aterramento da máquina de corte plasma diretamente na peça principal, em vez de na estrutura de suporte da mesa de corte.
Problemas na placa de ignição de alta frequência (HF) e no circuito do arco piloto
Um cortador de plasma HF utiliza faíscas de alta tensão para ionizar o ar sem contato direto entre a tocha e a placa.
- Inspecione as configurações do centelhador: verifique se há acúmulo de sujeira ou espaçamento incorreto nos pinos internos do centelhador.
- Verifique o cabo do arco piloto: Inspecione o fio do relé secundário que passa dentro do feixe da tocha para verificar se há rupturas ou conexões soltas.
- Verificação do funcionamento do relé: Ouça o clique interno do relé quando o gatilho da tocha for acionado.
Se você estiver operando uma máquina de corte de alta frequência como a DECAPOWER HF CUT-50A verificação e limpeza periódicas do centelhador de ignição de alta frequência garantem a ignição instantânea do arco.
Configurações incorretas de amperagem e pressão de ar.
Relações inadequadas de potência e pressão pneumática impedem a formação do arco antes que a ionização completa ocorra.
- Ajuste a amperagem ao material: Ao trabalhar com chapas mais espessas, aumente a potência para facilitar a transferência de arco limpo.
- Velocidade de equilíbrio do gás: Uma pressão de ar excessivamente alta apaga a chama piloto antes que ela entre em contato com o metal.
- Evite quedas de tensão: Certifique-se de que os cabos de extensão de entrada correspondam ao diâmetro do núcleo de cobre necessário para evitar interrupções de energia durante a ignição.
Contaminação da superfície da peça de trabalho
Barreiras superficiais não condutoras impedem que o arco piloto estabeleça um circuito de corte primário.
- Revestimentos pré-desbaste: Remova o revestimento de borracha, a galvanização pesada ou as camadas anodizadas antes do corte.
- Materiais com folga: Ao cortar metal expandido ou grades, assegure uma distância constante para que o arco não se interrompa no meio do percurso.
- Verificar a condutividade do material: Certifique-se de que o metal a ser cortado seja condutor de eletricidade; camadas não metálicas bloquearão completamente a transferência de energia.
Soluções de corte e soldagem multiprocesso da Decapower
Plataformas multiprocesso avançadas ajudam a eliminar problemas de transferência de arco por meio de circuitos internos robustos e gerenciamento pneumático preciso.
Versatilidade em múltiplos processos e comparação de desempenho técnico
A escolha entre portabilidade compacta e produção dedicada depende das necessidades específicas da sua oficina. A Decapower oferece máquinas multiprocesso versáteis e cortadores dedicados com alta tensão sem carga e ignição por arco piloto sem contato para uma ignição sem esforço.
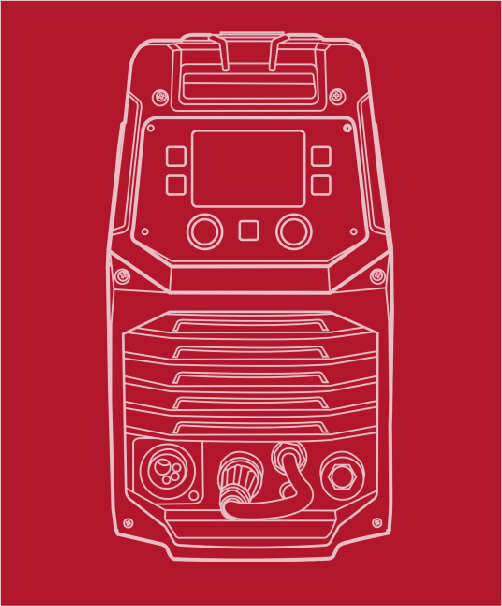
| Parâmetros técnicos | Decapower PMCT-205 | Decapower HFCUT-50 / HFCUT-50P |
| Funções principais | CORTE HF/MIG(SYN) / MIG(MAN) / MIG(PULSO) / MMA /HF TIG | Cortador de plasma de arco piloto dedicado |
| Tensão de conexão | 1~, 110V / 230V (±10%) | 1~, 230V (±10%) (Disponível em dupla voltagem) |
| Potência de entrada avaliada | 5,8 KVA | 6,0 KVA |
| Faixa de saída do corte a plasma | 20A/88V – 40A/96V | 20A/88V – 50A/100V |
| Ciclo de trabalho (40) ℃) | 30% a 40A (230V) | 20% a 50A / 100% a 20A |
| Tipo de ignição por arco | Início por contato/sem contato de alta frequência | Ignição por arco piloto sem contato |
| Espessura máxima de corte | Aço carbono de até 16 mm | Aço carbono de até 22 mm |
| Acessórios padrão | Tocha TIG, Tocha de Corte, Grampo de Aterramento, Regulador | Tocha P40 (4m), grampo de 200A, regulador W2000 |
Confiabilidade técnica e conformidade internacional
Os equipamentos da Decapower são construídos para atender aos exigentes padrões globais de qualidade, garantindo um desempenho estável em ambientes adversos.
- Conformidade com as normas regulamentares europeias (marcação CE): Totalmente certificada para atender aos padrões de segurança europeus e aos requisitos do mercado da UE (Soldador com certificação CE para a Europa / Máquina de solda em conformidade com as normas da UE).
- Segurança elétrica e confiabilidade EMC: Certificação LVD e EMC com placas de controle protegidas para evitar interferência eletromagnética, lidar com flutuações de tensão e garantir a integridade do ciclo de trabalho.
- Desempenho de arco versátil e estável: Desempenho MMA / MIG / TIG / Plasma em conformidade com a CE, proporcionando isolamento elétrico confiável e ignição de arco estável em todos os modos de operação.
Serviços personalizados de fabricação e suporte técnico
A Decapower oferece suporte a distribuidores comerciais e parceiros de marca com soluções de fabricação personalizadas.
- Gabinete e marca personalizados: Oferecemos designs de chassis, layouts de painéis e marcas personalizados, adaptados às necessidades do mercado-alvo.
- Ajuste personalizado de parâmetros: O software de controle interno pode ser personalizado para otimizar as características do arco de acordo com os requisitos específicos da liga.
- Assistência Técnica Global: Suporte técnico pós-venda completo, documentação esquemática e distribuição de peças de reposição garantem a operação contínua.
Soluções práticas para todos os operadores
Quer você gerencie uma rede de distribuição de equipamentos ou supervisione uma equipe de reparos industriais, a Decapower oferece soluções de maquinário sob medida.
- Para fabricantes independentes: Obtenha versatilidade confiável e completa para realizar cortes, soldagens TIG e MIG sem precisar comprar fontes de energia separadas.
- Para equipes de manutenção industrial: Minimize o tempo de inatividade inesperado com equipamentos robustos, em conformidade com a certificação CE, projetados para ambientes de produção severos.
- Para distribuidores comerciais e marcas OEM: Faça parceria com a Decapower Para ter acesso a plataformas de soldagem personalizadas, suporte global e linhas de produtos certificados, sob medida para o seu mercado.
FAQ
P: Por que o arco piloto da minha máquina de corte plasma produz uma faísca breve, mas não consegue transferir o arco para o metal?
A: Isso geralmente acontece devido a um mau contato da garra de aterramento, excesso de tinta/ferrugem na peça de trabalho ou pressão de ar muito alta, o que apaga o arco antes que a transferência ocorra.
P: Com que frequência devo substituir o bocal e o eletrodo da minha tocha de corte plasma?
A: Substitua-os quando notar marcas de corrosão visíveis com mais de 1,5 mm de profundidade no centro do eletrodo, um orifício do bico ovalizado ou quando a qualidade da borda de corte cair significativamente.
P: Problemas de qualidade do ar podem danificar prematuramente os consumíveis da tocha de plasma?
A: Sim. Óleo e umidade no suprimento de ar comprimido causam curtos-circuitos internos, criando arcos elétricos irregulares que derretem os bicos e queimam os eletrodos rapidamente.
P: Qual é a principal vantagem operacional de um arco piloto sem contato em comparação com cortadores de plasma de ignição por contato?
A: Os arcos piloto sem contato acendem sem tocar no metal, prolongando a vida útil dos consumíveis, permitindo o corte fácil de aço enferrujado ou pintado e simplificando o corte de malha metálica perfurada.