 Anmelden
Decapower Kuratierte Informationen für Profis, Hobbyisten & Pädagogen.
Bleiben Sie auf dem Laufenden mit den neuesten Informationen zu neuen Produkttechnologien, Innovationen und mehr aus der Schweißmaschinenindustrie.

Der Lichtbogen Ihres Plasmaschneiders zündet nicht? Die 6 häufigsten Ursachen und einfache Lösungen
Sie richten den Brenner aus, betätigen den Schalter, hören ein leises Zischen, aber es entsteht kein Lichtbogen. Ein Plasmaschneider, der keinen Lichtbogen zündet oder den Strom nicht auf das Metall überträgt, mindert die Produktivität, kostet Arbeitsstunden und verschwendet Material. Ob der Pilotlichtbogen komplett ausfällt oder mitten im Schnitt erlischt – die Diagnose beginnt mit einer systematischen Fehlersuche.
Das Verständnis dieser häufigen Fehlerquellen trägt zu einem reibungslosen Betrieb Ihrer Werkstatt bei. Als spezialisierter Hersteller von Mehrprozess-Schneidanlagen für MMA, GMAW, GTAW und Plasmaschneiden, Decapower stellt praxiserprobte Schneidwerkzeuge her, die für eine gleichmäßige Zündung des Pilotlichtbogens unter harten industriellen Bedingungen ausgelegt sind.
Fehlerbehebung bei der Plasma-Lichtbogenzündung: Die 6 Hauptursachen
Die Ursachen für Zündaussetzer zu identifizieren, ist entscheidend, um Produktionsausfallzeiten zu minimieren. Hier sind die häufigsten Ursachen für Zündaussetzer und wie Sie diese effizient beheben können.
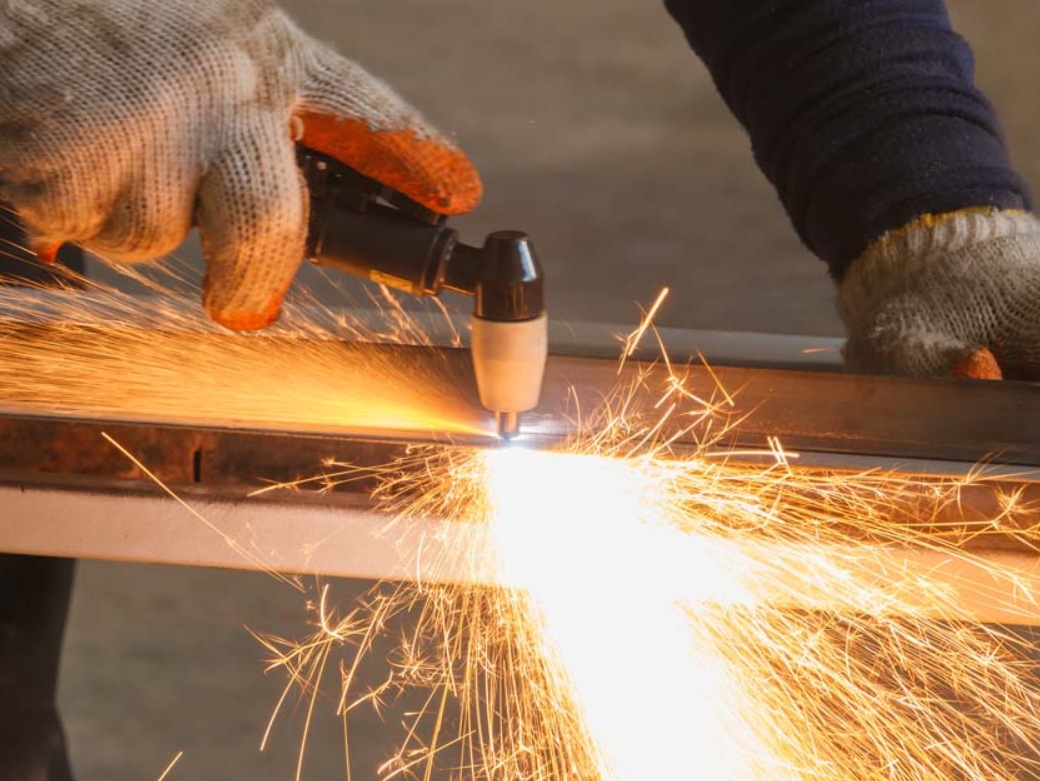
Unzureichender Luftstrom oder schlechte Luftqualität
Feuchtigkeit, Öl und instabiler pneumatischer Druck verursachen direkt den Fehler, dass der Plasmaschneidbrenner nicht zündet.
- Täglich die Druckluftleitungen entleeren: Druckluft schließt Kondenswasser ein, das Kurzschlüsse im Brennerkopf verursachen kann.
- Betriebsdruck prüfen: Stellen Sie sicher, dass Ihre Leitung den exakten PSI-Wert liefert, der von Ihrem Gerät benötigt wird, da ein falscher Luftdruck beim Plasmaschneider das Öffnen des internen Pilotventils verhindert.
- Installieren Sie Inline-Filter: Verwenden Sie spezielle Feuchtigkeitsabscheider und Ölabscheider direkt vor dem Lufteinlass, um die internen Komponenten zu schützen.
Für Mehrprozessanlagen wie die DECAPEWER PMCT-205Die Aufrechterhaltung sauberer, trockener Luft ist für einen reibungslosen Wechsel zwischen den Schneidmodi MIG, WIG, MMA und Plasma unerlässlich.
Verschleißteile: Elektroden und Düsen
Verschleißteile stören den Hochfrequenz-Funkenpfad, der für die Initialisierung eines stabilen Pilotlichtbogenstrahls beim Plasmaschneiden erforderlich ist.
- Überprüfen Sie die Plasma-Schneidelektrode: Ersetzen Sie Elektroden, die tiefe Pitting-Markierungen (über 1,5 mm tief) in der Mitte des Hafnium-Elements aufweisen.
- Untersuchen Sie die Düse des Plasmaschneiders: Achten Sie auf übergroße, längliche oder mit Spritzern verkrustete Öffnungen, die die Lichtbogenenergie zerstreuen.
- Saubere Wirbelringe gewährleisten: Stellen Sie sicher, dass die Luftwirbelringkanäle frei von Ablagerungen sind, um eine ordnungsgemäße Wirbelbildung um den Bogen zu ermöglichen.
Schwache Masseklemmenverbindung
Ein Pilotlichtbogen kann nicht übertragen werden, wenn der Rückstromkreis zur Stromquelle unterbrochen ist.
- Reinigen Sie den Kontaktbereich: Entfernen Sie dicken Rost, Farbe, Walzzunder oder Pulverbeschichtungen an der Klemmstelle durch Abschleifen.
- Überprüfen Sie die Werkstückklemme des Plasmaschneiders: Achten Sie auf lockere Backenspannung, ausgefranste Kupferlitzen oder Hitzeoxidation an den Kontakten.
- Befestigung in der Nähe der Schnittlinie: Positionieren Sie die Masseklemme des Plasmaschneiders direkt auf dem Werkstück und nicht auf einem stützenden Schneidtischrahmen.
Probleme mit der Hochfrequenz-Zündplatine (HF) und dem Pilotlichtbogenkreis
Ein HF-Plasmaschneider nutzt Hochspannungsfunken zur Ionisierung der Luft ohne Kontakt zwischen Brenner und Platte.
- Überprüfen Sie die Einstellungen der Zündkerzen: Achten Sie auf Verschmutzungen oder falsche Abstände an den internen Zündkerzenplatinen.
- Pilotlichtbogenkabel prüfen: Untersuchen Sie den im Brennerbündel verlaufenden Sekundärrelaisdraht auf Brüche oder lose Verbindungen.
- Relaisfunktion prüfen: Achten Sie auf das Klicken des internen Relais, wenn der Auslöser der Taschenlampe betätigt wird.
Wenn Sie eine Hochfrequenz-Schneidemaschine wie die DECAPEWER HF CUT-50Durch regelmäßiges Prüfen und Reinigen der HF-Zündfunkenstrecke wird ein sofortiges Zünden des Lichtbogens gewährleistet.
Falsche Stromstärke- und Luftdruckeinstellungen
Unzureichende Leistungs- und Druckluftverhältnisse verhindern die Lichtbogenbildung, bevor eine vollständige Ionisierung erfolgt.
- Stromstärke dem Material anpassen: Bei dickeren Platten die Leistung höher einstellen, um einen sauberen Lichtbogenübergang zu gewährleisten.
- Ausgleich der Gasgeschwindigkeit: Zu hoher Luftdruck bläst die Pilotflamme aus, bevor sie mit dem Metall in Kontakt kommt.
- Vermeiden Sie Spannungsabfälle: Stellen Sie sicher, dass die Eingangsverlängerungskabel den erforderlichen Kupferkerndurchmesser aufweisen, um Spannungsausfälle während des Zündvorgangs zu verhindern.
Oberflächenverunreinigung des Werkstücks
Nichtleitende Oberflächenbarrieren verhindern, dass der Pilotlichtbogen einen primären Schneidkreis ausbildet.
- Vor dem Schleifen: Gummierte Grundierungen, dicke Verzinkungen oder Anodisierungsschichten vor dem Schneiden entfernen.
- Materialien mit Brückenspalt: Beim Schneiden von Streckmetall oder Gitterrosten ist auf einen gleichmäßigen Sicherheitsabstand zu achten, damit der Lichtbogen nicht mittendrin abbricht.
- Materialleitfähigkeit prüfen: Sicherstellen, dass das zu schneidende Metall elektrisch leitfähig ist; nichtmetallische Schichten blockieren die Leitfähigkeit vollständig.
Decapower Multi-Prozess-Schneid- und Schweißlösungen
Fortschrittliche Multiprozessplattformen tragen durch robuste interne Schaltkreise und präzise pneumatische Steuerung zur Vermeidung von Lichtbogenübertragungsproblemen bei.
Vergleich der Vielseitigkeit und der technischen Leistungsfähigkeit mehrerer Prozesse
Die Wahl zwischen kompakter Tragbarkeit und dedizierter Leistung hängt von den individuellen Anforderungen Ihrer Werkstatt ab. Decapower bietet vielseitige Mehrprozessmaschinen und Spezialschneidgeräte mit hoher Leerlaufspannung und berührungsloser Pilotzündung für müheloses Zünden.
| Technische Parameter | Decapower PMCT-205 | Decapower HFCUT-50 / HFCUT-50P |
| Hauptfunktionen | HF-SCHNEIDEN/MIG(SYN) / MIG(MAN) / MIG(PULSE) / MMA /HF WIG | Spezieller Pilot-Lichtbogen-Plasmaschneider |
| Anschlussspannung | 1~, 110V / 230V (±10%) | 1~, 230V (±10%) (Dualspannung verfügbar) |
| Nennleistung | 5,8 kVA | 6,0 kVA |
| Plasmaschneidleistungsbereich | 20A/88V – 40A/96V | 20A/88V – 50A/100V |
| Einschaltdauer (40 ℃) | 30 % bei 40 A (230 V) | 20 % bei 50 A / 100 % bei 20 A |
| Lichtbogenzündungstyp | HF Touch / Berührungsloser Start | Berührungsloses Zünden des Pilotlichtbogens |
| Maximale Schnittdicke | Bis zu 16 mm Kohlenstoffstahl | Bis zu 22 mm Kohlenstoffstahl |
| Standardzubehör | WIG-Brenner, Schneidbrenner, Masseklemme, Regler | P40-Brenner (4 m), 200-A-Klemme, W2000-Regler |
Technische Zuverlässigkeit und internationale Konformität
Die Maschinen von Decapower werden so konstruiert, dass sie anspruchsvolle globale Qualitätsstandards erfüllen und eine stabile Leistung auch unter schwierigen Bedingungen gewährleisten.
- Europäische Zulassungskonformität (CE-Kennzeichnung): Vollständig zertifiziert gemäß den europäischen Sicherheitsstandards und den Anforderungen des EU-Marktes (CE-geprüftes Schweißgerät für Europa / Schweißmaschine entspricht den EU-Standards).
- Elektrische Sicherheit und EMV-Zuverlässigkeit: LVD- und EMV-zertifiziert mit geschützten Steuerplatinen zur Vermeidung elektromagnetischer Störungen, zum Umgang mit Spannungsschwankungen und zur Sicherstellung der Betriebszyklusintegrität.
- Vielseitige und stabile Lichtbogenleistung: CE-konforme MMA-/MIG-/TIG-/Plasma-Leistung, die eine zuverlässige elektrische Isolation und eine stabile Lichtbogenzündung in allen Betriebsmodi gewährleistet.
Kundenspezifische Fertigungs- und technische Supportleistungen
Decapower unterstützt Vertriebspartner und Markenpartner mit maßgeschneiderte Fertigungslösungen.
- Kundenspezifische Gehäuse und Markenentwicklung: Wir bieten kundenspezifische Gehäusedesigns, Panel-Layouts und Markenentwicklungen, die auf die Anforderungen des Zielmarktes zugeschnitten sind.
- Kundenspezifische Parameteroptimierung: Die interne Steuerungssoftware kann so angepasst werden, dass die Lichtbogeneigenschaften für spezifische Legierungsanforderungen optimiert werden.
- Weltweiter technischer Support: Umfassender technischer Kundendienst, Schaltplandokumentation und Ersatzteilverteilung gewährleisten einen kontinuierlichen Betrieb.
Praktische Lösungen für jeden Bediener
Egal ob Sie ein Vertriebsnetz für Ausrüstung verwalten oder ein industrielles Reparaturteam beaufsichtigen, Decapower bietet maßgeschneiderte Maschinenlösungen.
- Für unabhängige Metallverarbeiter: Profitieren Sie von zuverlässiger, vielseitiger All-in-One-Multiprozessfähigkeit für Schneid-, WIG- und MIG-Schweißarbeiten, ohne separate Stromquellen kaufen zu müssen.
- Für industrielle Instandhaltungsteams: Minimieren Sie ungeplante Ausfallzeiten mit robusten, CE-konformen Geräten, die für raue Produktionsumgebungen entwickelt wurden.
- Für gewerbliche Händler und OEM-Marken: Werden Sie Partner von Decapower Zugang zu maßgeschneiderten Schweißplattformen, globalem Support und zertifizierten Produktlinien, die auf Ihren Markt zugeschnitten sind.
FAQ (häufig gestellte Fragen)
F: Warum erzeugt mein Plasmaschneider kurz einen Pilotlichtbogen, der aber nicht auf das Metall übergeht?
A: Dies geschieht üblicherweise aufgrund eines schlechten Kontakts der Masseklemme, übermäßiger Lackierung/Rost am Werkstück oder eines zu hohen Luftdrucks, der den Lichtbogen ausbläst, bevor es zum Übergang kommt.
F: Wie oft sollte ich die Düse und die Elektrode meines Plasmaschneidbrenners austauschen?
A: Tauschen Sie sie aus, wenn Sie sichtbare Vertiefungen bemerken, die tiefer als 1,5 mm in der Elektrodenmitte sind, eine ovalisierte Düsenöffnung aufweisen oder die Qualität der Schnittkante deutlich nachlässt.
F: Können Probleme mit der Luftqualität die Verbrauchsmaterialien von Plasmabrennern vorzeitig zerstören?
A: Ja. Öl und Feuchtigkeit in der Druckluftversorgung verursachen interne Kurzschlüsse, die zu unregelmäßigen Lichtbögen führen, welche Düsen schmelzen und Elektroden schnell durchbrennen lassen.
F: Was ist der wichtigste betriebliche Vorteil eines berührungslosen Pilotlichtbogens gegenüber einem Plasmaschneidgerät mit berührungsloser Startfunktion?
A: Berührungslose Pilotlichtbögen zünden, ohne das Metall zu berühren. Dies verlängert die Lebensdauer der Verschleißteile, ermöglicht das einfache Schneiden von rostigem oder lackiertem Stahl und vereinfacht das Schneiden von perforiertem Metallgewebe.